
Просмотры: 0 Автор: Редактор сайта Время публикации: 23 сентября 2026 г. Происхождение: Сайт


Пытаетесь масштабировать производство пластиковых бутылок, не теряя при этом свой бюджет? Угадывание потребностей вашего оборудования обычно приводит к серьезным узким местам в производстве. Напрасно потраченный капитал неизбежно вредит вашей прибыли. В заводском цеху, Машина для литья под давлением с вытяжкой и раздувом является золотым стандартом для производства высококачественных, кристально чистых контейнеров из ПЭТ, ПП и ПК. Тем не менее, менеджеры предприятий постоянно сталкиваются с одним важным решением о покупке: определением точного количества необходимых гнезд для пресс-форм.
Закупка оборудования по приблизительным оценкам — опасная игра. В этом инженерном руководстве мы познакомим вас с точными математическими расчетами и термодинамическими переменными, влияющими на скорость вашего цикла. Вы узнаете, как выбрать правильную архитектуру оборудования для достижения поставленных целей по производительности без чрезмерного использования бюджета.
Ключевым моментом является математика: вы определяете правильное количество полостей, разделив целевую часовую производительность на часовую производительность вашей машины. Всегда учитывайте реалистичный уровень эффективности 85-90%.
Время цикла диктует все: Скорость цикла очень динамична. Это во многом зависит от веса преформы, толщины стенок, материала смолы и жесткости конструкции машины.
Стратегическая масштабируемость. Конфигурации с большим количеством полостей снижают эксплуатационные затраты на единицу, но требуют более высокого первоначального капитала. Они созданы для непрерывной работы в больших объемах.
Экспертный поиск: партнерство с надежным производителем оборудования гарантирует точную оценку цикла. Вы получаете надежное оборудование, разработанное с учетом особенностей вашего производственного цеха.
Прежде чем погрузиться в сложное прогнозирование добычи, нам необходимо установить базовый уровень. Как на самом деле работает эта машина? В производстве пластмасс под «полостью» понимают точно обработанное пустое пространство внутри формы. Здесь машина впрыскивает расплавленную смолу, растягивает ее с помощью механического стержня и выдувает воздухом под высоким давлением, придавая ей окончательную трехмерную форму.
Взаимосвязь между полостями и производительностью определяется строгим соотношением 1:1 за цикл. Одна камера производит ровно одну бутылку каждый раз, когда оборудование завершает полный производственный цикл. Следовательно, установка с 4 полостями дает четыре бутылки за цикл. Установка с 8 полостями дает восемь.
Понимание этого механического ограничения имеет решающее значение. Количество полостей напрямую определяет ваш максимальный производственный потолок. Кроме того, это влияет на физическую площадь оборудования, требуемую силу зажима (тоннаж) и сложность горячеканальной системы. Это также влияет на общее потребление электрической и охлаждающей энергии на вашем предприятии. Выбор неправильной конфигурации может привести к тому, что вы не сможете выполнять заказы клиентов или столкнетесь с огромными чрезмерными инвестициями в неиспользуемые мощности.
Недавний анализ рынка выявил решительный сдвиг в поведении закупок в упаковочном секторе. Растущие затраты на рабочую силу и агрессивные корпоративные требования к устойчивому развитию заставляют производителей переосмысливать свои производственные линии. Мы наблюдаем быстрый переход от старых двухэтапных процессов к высокоавтоматизированным одноэтапным многополосным платформам.
Преобладающий консенсус среди промышленных инженеров очевиден. Увеличение производительности на квадратный фут при одновременном снижении энергопотребления на единицу продукции больше не является просто конкурентным преимуществом. Это базовое требование для выживания в сегодняшней индустриальной среде. В настоящее время предприятия отдают предпочтение оборудованию, которое обеспечивает точный терморегулятор и компактные размеры, чтобы удовлетворить эти агрессивные современные требования.
Оценка требований к оборудованию никогда не должна полагаться на интуицию. Промышленные инженеры и менеджеры по закупкам используют стандартизированную математическую формулу для определения точных характеристик оборудования, необходимых для достижения бизнес-целей.
Чтобы определить необходимое количество полостей пресс-формы, используйте это стандартное уравнение:
Требуемые полости = целевая часовая производительность / [(3600 секунд / время цикла в секундах) × КПД машины, %]
Чтобы точно применить эту формулу, вы должны зафиксировать три основные переменные:
Целевой результат: определенное количество контейнеров, которые вам необходимо изготовить за час, смену или месяц. Вы должны учитывать сезонные всплески спроса и запланированные простои.
Время цикла: общее время (в секундах), необходимое для выполнения одного полного процесса впрыска, растяжения и продувки. Термодинамика в первую очередь диктует эту метрику.
Коэффициент эффективности (OEE): реалистичная работоспособность оборудования. Обычно мы рассчитываем это от 85% до 90%. Машины никогда не работают на 100% мощности непрерывно. Этот буфер поглощает регулярное техническое обслуживание, смену цвета, перерывы в работе оператора и незначительные механические остановки.
Правильно сопоставляя эти переменные, вы гарантируете Мощность производства бутылок идеально соответствует вашим прогнозам продаж.
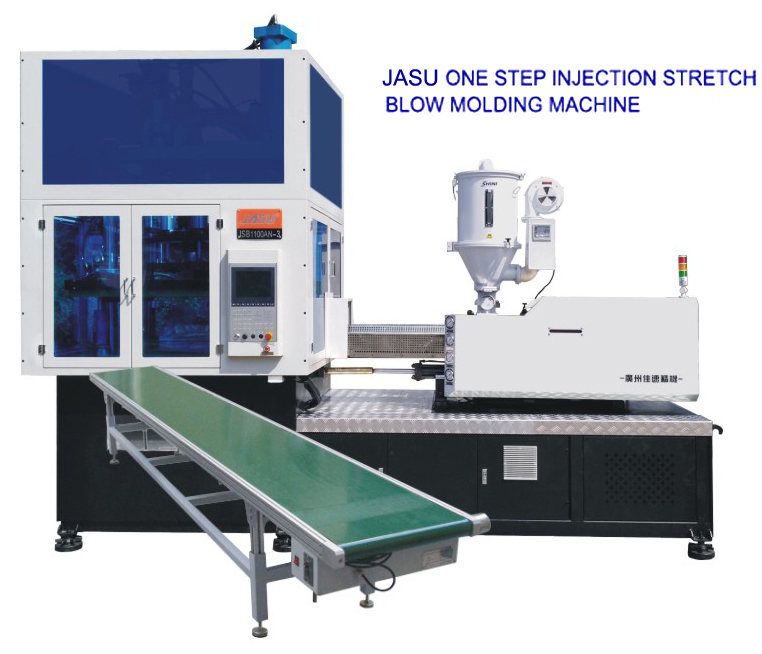
Распространенным заблуждением в сфере закупок является отношение к скорости цикла как к фиксированному показателю, указанному в спецификации. На самом деле, ваш настоящий Время цикла ISBM очень динамично. Он сильно колеблется в зависимости от физических и химических свойств продукта, который вы производите.
Различные пластические смолы обладают уникальными термическими свойствами. Полиэтилентерефталат (ПЭТ) является отраслевым стандартом прозрачной упаковки и имеет очень предсказуемую кривую охлаждения. Напротив, переход производства на полипропилен (ПП) или поликарбонат (ПК) меняет ситуацию. ПП требует различных температурных профилей в литьевом цилиндре, и часто требуется больше времени для достаточного охлаждения в форме, прежде чем его можно будет транспортировать без деформации.
Термодинамика играет огромную роль на производстве. Чем толще стенки вашей заготовки, тем больше времени потребуется для охлаждения пластикового сердечника. Если тяжелая косметическая банка слишком быстро переносится на выдувную станцию, пластик остается слишком податливым. Это приводит к неравномерному распределению стен, мутным пятнам или катастрофическим выбросам. И наоборот, легкие одноразовые фармацевтические флаконы быстро остывают. Это позволяет значительно сократить и повысить скорость цикла, часто достигая отметки в 10–12 секунд на высокопроизводительных одноступенчатых машинах.
Геометрическая сложность вашего контейнера также влияет на скорость растягивающего стержня и фазу выдувания под высоким давлением. Простые, симметричные цилиндрические формы позволяют быстро растягивать. Однако асимметричные конструкции или контейнеры с тяжелыми, специализированными горлышками требуют точного, контролируемого и часто более медленного растяжения, чтобы обеспечить равномерное распределение полимера.
Выбор вашей установки — это стратегическое решение, позволяющее сбалансировать капитальные затраты (CapEx) и операционные расходы (OpEx). Чтобы сделать это практическим, давайте разберем стандартные конфигурации, используемые в заводских цехах.
Конфигурация |
Целевое приложение |
Капвложения / стоимость оснастки |
Операционная эффективность |
|---|---|---|---|
1-2 полости |
НИОКР, индивидуальная упаковка, спиртные напитки премиум-класса, большие банки |
Низкие первоначальные вложения. Дешевая и быстрая замена пресс-форм. |
Высокая гибкость, но более высокая стоимость за единицу. Идеально подходит для коротких пробежек. |
4-6 полостей |
Фармацевтика, косметика, товары повседневного спроса среднего объема (например, бутылки емкостью 10–100 мл) |
Умеренный. Требуются стандартные горячеканальные системы. |
Золотая середина отрасли. Сочетает превосходный объем выпускаемой продукции с управляемыми затратами на инструмент. |
8+ полостей |
Стандартные линии по производству напитков, товары массового потребления |
Высокий. Требуются прочные рамы и очень сложные горячеканальные каналы. |
Самая низкая стоимость за единицу. Требуется массивная инфраструктура охлаждения. |
Конфигурации с малым количеством полостей созданы для обеспечения гибкости, а не простого объема. Если на вашем предприятии выпускаются небольшие партии различных конструкций, эти формы можно будет заменить быстрее и дешевле. Обновление до Многополосная машина ISBM требует более высоких первоначальных инвестиций как в прочную раму, так и в сложную горячеканальную оснастку. Однако стоимость единицы продукции резко падает в течение срока службы оборудования. Эта конфигурация обязательна для быстро оборачивающихся потребительских товаров, где рентабельность невелика, а объем выпуска диктует прибыльность.
Давайте рассмотрим практический математический пример, чтобы увидеть, как эти переменные взаимодействуют в реальном сценарии закупок.
Сценарий: Упаковочное предприятие заключает контракт на поставку 10 миллионов единиц стандартных косметических бутылок из ПЭТ емкостью 50 мл в год. Предприятие работает 300 дней в году в две смены по 10 часов (20 часов в день).
Шаг 1: Определите часовую цель. Оцените требуемую почасовую производительность. 10 000 000 бутылок/300 рабочих дней = 33 333 бутылки в день. 33 333 бутылки/20 часов = 1666 бутылок в час.
Шаг 2: Оцените время цикла. Учитывая материал (ПЭТ) и легкую конструкцию контейнера емкостью 50 мл, команда инженеров оценивает стабильное время цикла в 12 секунд.
Шаг 3: Рассчитайте циклов в час. Определите, сколько циклов теоретически может выполнить оборудование за один час. 3600 секунд (1 час) / 12 секунд = 300 циклов в час.
Шаг 4: Примените коэффициент эффективности. Учитывайте загрузку материала, плановую смазку и мелкие неисправности, используя коэффициент OEE 85%. 300 циклов × 0,85 = 255 эффективных циклов в час.
Шаг 5: Окончательный расчет полости. Разделите целевую почасовую производительность на эффективное количество циклов в час. 1666 целевых бутылок / 255 эффективных циклов = 6,53 полости.
Поскольку вы не можете приобрести дробную полость, необходимо округлять в большую сторону. Чтобы безопасно выполнить и немного превысить контракт на 10 миллионов единиц, покупатель должен инвестировать в 8-местный высокопроизводительная машина для изготовления бутылок или используйте высокооптимизированную систему с 6 полостями и увеличенным временем работы.
Даже при наличии правильной формулы теоретическая математика может легко развалиться на производстве. Менеджеры по закупкам часто сталкиваются с расхождениями между ожидаемым объемом производства и фактическим доходом из-за нескольких критических оплошностей.
Во-первых, игнорирование физики времени охлаждения является фатальной ошибкой. Сосредоточение внимания исключительно на скорости механического сухого цикла при игнорировании термодинамических свойств полимера приводит к катастрофе. Если вы попытаетесь ускорить цикл без достаточного времени охлаждения в литьевой форме, вы получите деформированные и дефектные контейнеры.
Во-вторых, переоценка OEE разрушает планирование мощности. Если предположить, что система будет работать на 100% мощности круглосуточно, 7 дней в неделю, то мы игнорируем неизбежные реалии, такие как время высыхания смолы и смены операторов. Всегда прогнозируйте с запасом безопасности.
Наконец, вспомогательное оборудование недостаточного размера создает серьезные узкие места. Высокоскоростная система с несколькими полостями требует массового и немедленного отвода тепла. Если вашему промышленному охладителю не хватает необходимой мощности в БТЕ для поддержания оптимальной температуры воды, форма будет нагреваться. Оператору придется вручную замедлить работу машины, чтобы предотвратить возникновение дефектов, что мгновенно разрушит ваши первоначальные расчеты выходных данных.
Капитальные затраты требуют балансирования неотложных производственных потребностей с долгосрочной масштабируемостью бизнеса. Вы можете обнаружить, что установка с 4 гнездами соответствует вашему текущему спросу, но прогнозируемые продажи показывают, что вам потребуется удвоить этот объем в течение двух лет.
Инженеры часто используют стратегию «запуска слепых форм». В этом сценарии предприятие приобретает станок, способный обрабатывать 6 или 8 гнезд, в зависимости от его зажимного усилия и мощности узла впрыска. Однако изначально устанавливают блок пресс-формы, в котором активны только 4 полости. Когда спрос увеличится, инструмент можно будет модернизировать, чтобы открыть оставшиеся полости. Это позволяет увеличить производительность без покупки совершенно новой рамы машины.
Теоретические расчеты действительны только в том случае, если оборудование выполняет их с абсолютной последовательностью. Расчет, предсказывающий 12-секундный цикл, бесполезен, если оборудование страдает от гидравлического запаздывания, нестабильной обратной связи серводвигателя или тепловой нестабильности. В течение года двухсекундная задержка за цикл равна миллионам потерянных единиц.
Для достижения стабильной и воспроизводимой производительности требуется современное, высокоточное оборудование. Структурная жесткость рамы, конструкция инжекторного шнека и точность зажимной системы напрямую влияют на вашу способность поддерживать расчетный показатель OEE. Сотрудничество с проверенным производителем, таким как JASU, гарантирует, что ваши теоретические расчеты будут соответствовать реальности вашего завода. Надежное оборудование сводит к минимуму незапланированные простои, защищает вашу прибыль и обеспечивает точные целевые показатели производительности, необходимые для процветания.
Точное прогнозирование оборудования сочетает в себе базовую математику с глубоким пониманием термодинамики полимеров. Соответствие правильной скорости цикла и количеству ячеек защищает вашу прибыль и обеспечивает бесперебойную цепочку поставок. Всегда рассчитывайте, используя реалистичные показатели эффективности, и учитывайте физические ограничения охлаждения конкретной конструкции контейнера.
Перестаньте угадывать свои производственные мощности. Если вы не уверены в своих точных требованиях к оборудованию, посетите JASU ISBM Machines и проконсультируйтесь с нашей командой опытных инженеров. Предоставьте свои трехмерные чертежи бутылок и целевую производительность, и мы проведем точные термодинамические расчеты, которые помогут вам подобрать идеальную конфигурацию машины для вашего производственного цеха.
Скорость цикла для стандартного ПЭТ-контейнера обычно составляет от 10 до 18 секунд, что сильно зависит от эмпирических данных. Небольшой фармацевтический флакон объемом 50 мл с тонкими стенками может развивать скорость около 10–12 секунд из-за быстрого охлаждения. И наоборот, косметическая баночка объемом 1000 мл с толстым и тяжелым дном требует длительного охлаждения в полости для инъекции, чтобы предотвратить кристаллизацию или деформацию полимера, в результате чего продолжительность инъекции увеличивается до 16-18 секунд и более.
Тип смолы напрямую определяет необходимое давление впрыска, температуру плавления и время охлаждения. Такие материалы, как поликарбонат (ПК) или тритан, требуют более высоких температур обработки и более длительных фаз охлаждения по сравнению со стандартным ПЭТ. Если смоле требуется слишком много времени для охлаждения, использование пресс-формы с большим количеством полостей может стать неэффективным или потребовать использования машины со значительно более высокой силой смыкания и специализированной инфраструктурой охлаждения для поддержания структурной целостности.
Требования к усилию зажима напрямую зависят от количества полостей и площади проектируемой поверхности преформ. Стандартная машина с 4 гнездами для небольших бутылок может потребовать от 35 до 50 тонн зажимного усилия. Однако для масштабирования системы с 8 или 12 полостями для более крупных контейнеров часто требуются рамы машин, способные создавать усилие от 80 до 150+ тонн для предотвращения вспышки формы во время впрыска под высоким давлением.
Да, но вы строго ограничены механическими ограничениями вашей конкретной модели. Основными ограничениями являются максимальная сила зажима, физические размеры стяжных стержней и плит, а также максимальный размер порции инжекционного цилиндра. Обычно вы можете без проблем уменьшить количество полостей (например, перейдя от формы с 6 полостями к форме с 4 полостями). Переход на большее количество гнезд редко возможен, если только оборудование изначально не было слишком узкоспециализированным для ваших первоначальных потребностей.
Это решение полностью зависит от ваших операционных приоритетов. Одна большая система с 8 полостями очень эффективна; он занимает меньше общей площади, требует меньше операторов и потребляет меньше электроэнергии. Однако это создает единую точку отказа. Приобретение двух систем с 4 полостями обеспечивает критическое резервирование. Если один из них отключается на техническое обслуживание, вы сохраняете 50% мощности. Это также обеспечивает гибкость для одновременного запуска двух совершенно разных проектов продукта.
