
Visualizações: 0 Autor: Editor do site Horário de publicação: 23/09/2026 Origem: Site


Lutando para escalar a produção de garrafas plásticas sem estourar seu orçamento? Adivinhar as necessidades do seu equipamento geralmente leva a graves gargalos de produção. O capital desperdiçado inevitavelmente prejudica seus resultados financeiros. No chão de fábrica, o A máquina de moldagem por sopro e estiramento por injeção é o padrão ouro para a produção de recipientes PET, PP e PC transparentes e de alta qualidade. No entanto, os gerentes de instalações enfrentam constantemente uma decisão crítica de compra: determinar o número exato de cavidades de molde necessárias.
Adquirir hardware com base em estimativas aproximadas é um jogo perigoso. Neste guia de engenharia, orientaremos você nos cálculos matemáticos exatos e nas variáveis termodinâmicas que afetam a velocidade do seu ciclo. Você aprenderá como selecionar a arquitetura de equipamento certa para atingir suas metas de capacidade sem aproveitar demais seu orçamento.
A matemática é fundamental: você determina o número correto de cavidades dividindo a produção horária desejada pelo rendimento do ciclo horário da sua máquina. Sempre leve em consideração uma taxa de eficiência realista de 85-90%.
O tempo do ciclo dita tudo: A velocidade do ciclo é altamente dinâmica. Depende muito do peso da pré-forma, da espessura da parede, do material da resina e da rigidez estrutural da máquina.
Escalabilidade Estratégica: Configurações de alta cavidade reduzem o custo operacional por unidade, mas exigem maior capital inicial. Eles são construídos para execuções contínuas e de alto volume.
Fornecimento especializado: A parceria com um fabricante de equipamentos confiável garante estimativas precisas do ciclo. Você obtém máquinas robustas projetadas para suas realidades específicas de chão de fábrica.
Antes de mergulharmos em previsões de produção complexas, precisamos estabelecer uma linha de base. Como esse maquinário realmente funciona? Na fabricação de plástico, uma “cavidade” refere-se ao espaço oco usinado com precisão dentro do molde. É aqui que a máquina injeta resina derretida, estica-a através de uma haste mecânica e sopra-a com ar de alta pressão até obter a sua forma tridimensional final.
A relação entre cavidades e produção opera em uma proporção estrita de 1 para 1 por ciclo. Uma única cavidade produz exatamente uma garrafa cada vez que o equipamento completa um ciclo completo de produção. Consequentemente, uma configuração de 4 cavidades rende quatro garrafas por ciclo. Uma configuração de 8 cavidades rende oito.
Compreender esta limitação mecânica é fundamental. O número de cavidades determina diretamente o limite máximo de produção. Além disso, influencia a área física do maquinário, a força de fixação necessária (tonelagem) e a complexidade do sistema de câmara quente. Ele também impulsiona o consumo geral de energia elétrica e de refrigeração de suas instalações. Selecionar a configuração errada pode fazer com que você não consiga atender aos pedidos dos clientes ou fique preso a um enorme investimento excessivo em capacidade não utilizada.
Análises de mercado recentes revelam uma mudança definitiva no comportamento de compras no setor de embalagens. O aumento dos custos laborais e as exigências agressivas de sustentabilidade empresarial estão a forçar os fabricantes a repensar as suas linhas de produção. Estamos vendo uma rápida migração dos processos antigos de dois estágios para plataformas altamente automatizadas, de estágio único e com múltiplas cavidades.
O consenso predominante entre os engenheiros industriais é claro. Maximizar a produção por metro quadrado e, ao mesmo tempo, reduzir o consumo de energia por unidade não é mais apenas uma vantagem competitiva. É um requisito básico para a sobrevivência no cenário industrial atual. As instalações agora estão priorizando equipamentos que ofereçam controle térmico preciso e dimensões compactas para atender a essas agressivas demandas modernas.
A estimativa dos requisitos de hardware nunca deve confiar na intuição. Engenheiros industriais e gerentes de compras usam uma fórmula matemática padronizada para determinar as especificações exatas de hardware necessárias para atingir os objetivos de negócios.
Para determinar o número necessário de cavidades de molde, use esta equação padrão da indústria:
Cavidades necessárias = Produção por hora alvo / [(3600 segundos / Tempo de ciclo em segundos) × % de eficiência da máquina]
Para aplicar esta fórmula com precisão, você deve definir três variáveis principais:
Resultado Alvo: O número específico de contêineres que você precisa fabricar por hora, turno ou mês. Você deve levar em conta os picos sazonais de demanda e o tempo de inatividade planejado.
Tempo de Ciclo: O tempo total (em segundos) necessário para completar um processo completo de injeção, estiramento e sopro. A termodinâmica dita principalmente essa métrica.
Taxa de eficiência (OEE): A capacidade operacional realista do hardware. Normalmente calculamos isso em 85% a 90%. As máquinas nunca funcionam continuamente com 100% da capacidade. Esse buffer absorve manutenção de rotina, trocas de cores, interrupções do operador e pequenas paradas mecânicas.
Ao mapear essas variáveis corretamente, você garante que seu a capacidade de produção de garrafas se alinha perfeitamente com suas previsões de vendas.
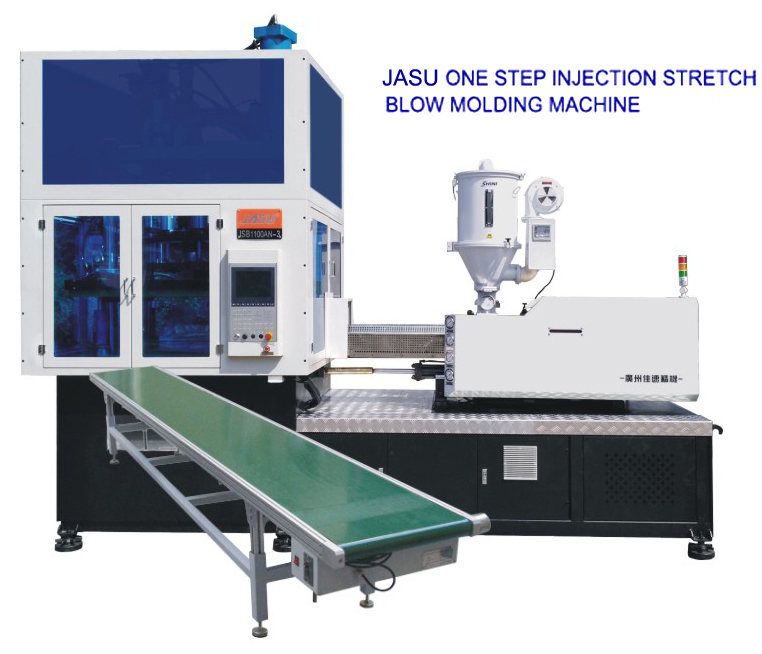
Um equívoco comum em compras é tratar a velocidade do ciclo como uma métrica fixa encontrada em uma folha de especificações. Na realidade, o seu real O tempo de ciclo do ISBM é altamente dinâmico. Ele flutua drasticamente com base nas propriedades físicas e químicas do produto que você está fabricando.
Diferentes resinas plásticas possuem propriedades térmicas únicas. O tereftalato de polietileno (PET) é o padrão da indústria para embalagens transparentes e apresenta uma curva de resfriamento altamente previsível. Em contrapartida, mudar a produção para Polipropileno (PP) ou Policarbonato (PC) muda o jogo. O PP requer diferentes perfis de temperatura no cilindro de injeção e muitas vezes leva mais tempo para esfriar o suficiente no molde antes de poder ser transferido sem deformar.
A termodinâmica desempenha um papel importante na área de produção. Quanto mais espessas forem as paredes da sua pré-forma, mais tempo levará para o núcleo de plástico esfriar. Se um frasco de cosmético pesado for transferido para a estação de sopro muito rapidamente, o plástico permanecerá muito maleável. Isso resulta em distribuição irregular da parede, manchas nebulosas ou explosões catastróficas. Por outro lado, os frascos farmacêuticos leves de uso único esfriam rapidamente. Isso permite velocidades de ciclo significativamente mais curtas e mais agressivas, muitas vezes atingindo a marca de 10 a 12 segundos em máquinas de estágio único de última geração.
A complexidade geométrica do seu recipiente também afeta a velocidade da haste extensível e a fase de sopro de alta pressão. Formas cilíndricas simples e simétricas permitem um alongamento rápido. No entanto, designs assimétricos ou recipientes com gargalos pesados e especializados exigem um estiramento preciso, controlado e muitas vezes mais lento para garantir que o polímero seja distribuído uniformemente.
Escolher sua configuração é uma decisão estratégica que equilibra as despesas de capital (CapEx) com as despesas operacionais (OpEx). Para tornar isso prático, vamos detalhar as configurações padrão usadas no chão de fábrica.
Configuração |
Aplicação alvo |
CapEx / Custo de Ferramentas |
Eficiência Operacional |
|---|---|---|---|
1-2 cavidades |
P&D, embalagens personalizadas, destilados premium, potes grandes |
Baixo investimento inicial. Trocas de molde baratas e rápidas. |
Alta flexibilidade, mas maior custo por unidade. Ideal para corridas curtas. |
4-6 Cavidades |
Produtos farmacêuticos, cosméticos, FMCG de volume médio (por exemplo, frascos de 10 a 100 ml) |
Moderado. Requer sistemas de câmara quente padrão. |
O ponto ideal da indústria. Equilibra um excelente volume de produção com custos gerenciáveis de ferramentas. |
8+ cáries |
Linhas de bebidas padrão, bens de consumo de massa |
Alto. Exige estruturas resistentes e câmaras quentes altamente complexas. |
Menor custo por unidade. Requer infraestrutura de resfriamento massiva. |
As configurações de baixa cavidade são projetadas para flexibilidade em vez de grande volume. Se sua instalação executa lotes menores de vários designs, esses moldes são mais rápidos e baratos para trocar. Atualizando para um A máquina ISBM multicavidades representa um investimento inicial mais alto tanto para a estrutura de serviço pesado quanto para as ferramentas complexas de câmara quente. No entanto, o custo por unidade cai drasticamente ao longo da vida útil do equipamento. Esta configuração é obrigatória para bens de consumo de rápida movimentação, onde as margens são estreitas e o volume de produção determina a lucratividade.
Vejamos um exemplo matemático prático para ver como essas variáveis interagem em um cenário de compras do mundo real.
Cenário: Uma fábrica de embalagens garante um contrato para fornecer anualmente 10 milhões de unidades de um frasco cosmético PET padrão de 50 ml. A instalação funciona 300 dias por ano, em dois turnos de 10 horas (20 horas por dia).
Etapa 1: determinar a meta horária. Avalie a produção horária necessária. 10.000.000 garrafas/300 dias úteis = 33.333 garrafas por dia. 33.333 garrafas/20 horas = 1.666 garrafas por hora.
Etapa 2: estimar o tempo de ciclo. Com base no material (PET) e no design leve do recipiente de 50ml, a equipe de engenharia estima um tempo de ciclo estável de 12 segundos.
Etapa 3: Calcule os ciclos por hora. Determine quantos ciclos o equipamento pode teoricamente completar em uma hora. 3600 segundos (1 hora) / 12 segundos = 300 ciclos por hora.
Etapa 4: Aplicar a Taxa de Eficiência. Considere carregamento de material, lubrificação de rotina e pequenas falhas usando uma taxa OEE de 85%. 300 ciclos × 0,85 = 255 ciclos efetivos por hora.
Etapa 5: Cálculo final da cavidade. Divida a produção horária desejada pelos ciclos efetivos por hora. 1.666 frascos alvo/255 ciclos efetivos = 6,53 cavidades.
Como você não pode comprar uma cavidade fracionada, você deve arredondar. Para cumprir com segurança e ultrapassar um pouco o contrato de 10 milhões de unidades, o comprador deve investir em um modelo de 8 cavidades máquina de garrafas de alto rendimento ou execute um sistema de 6 cavidades altamente otimizado com horas de operação estendidas.
Mesmo com a fórmula correta, a matemática teórica pode facilmente desmoronar na produção. Os gerentes de compras frequentemente encontram discrepâncias entre a produção esperada e o rendimento real devido a alguns descuidos críticos.
Primeiro, ignorar a física do tempo de resfriamento é um erro fatal. Focar exclusivamente na velocidade do ciclo mecânico de secagem e ignorar as propriedades termodinâmicas do polímero leva ao desastre. Se você tentar forçar um ciclo mais rápido sem tempo de resfriamento adequado no molde de injeção, produzirá recipientes deformados e defeituosos.
Em segundo lugar, sobrestimar o OEE prejudica o planeamento da capacidade. Presumir que um sistema funcionará com 100% da capacidade 24 horas por dia, 7 dias por semana, ignora realidades inevitáveis, como tempos de secagem da resina e mudanças de turno do operador. Sempre faça previsões com um buffer de segurança.
Finalmente, o subdimensionamento do equipamento auxiliar cria graves gargalos. Um sistema multicavidades de alta velocidade requer extração de calor massiva e imediata. Se o seu resfriador industrial não tiver a capacidade necessária de BTU para manter a temperatura ideal da água, o molde aquecerá. O operador será forçado a desacelerar manualmente a máquina para evitar defeitos, destruindo instantaneamente seus cálculos iniciais de produção.
As despesas de capital exigem o equilíbrio entre as necessidades imediatas de produção e a escalabilidade empresarial a longo prazo. Você pode descobrir que uma configuração de 4 cavidades atende à sua demanda atual, mas as vendas projetadas indicam que você precisará dobrar esse volume dentro de dois anos.
Os engenheiros geralmente empregam a estratégia de “executar moldes cegos”. Nesse cenário, uma instalação adquire uma máquina capaz de lidar com 6 ou 8 cavidades com base na tonelagem de fixação e na capacidade da unidade de injeção. Porém, inicialmente instalam um bloco de molde onde apenas 4 cavidades estão ativas. Quando a demanda aumentar, o ferramental poderá ser atualizado para abrir as cavidades restantes. Isso permite aumentar a produção sem comprar uma estrutura de máquina totalmente nova.
Os cálculos teóricos só são válidos se a máquina os executar com absoluta consistência. Um cálculo que prevê um ciclo de 12 segundos é inútil se o hardware sofrer atraso hidráulico, feedback inconsistente do servomotor ou instabilidade térmica. Ao longo de um ano, um atraso de dois segundos por ciclo equivale a milhões de unidades perdidas.
Alcançar um desempenho estável e repetível requer equipamentos avançados e de engenharia de precisão. A rigidez estrutural da estrutura, o design do parafuso de injeção e a precisão do sistema de fixação impactam diretamente na sua capacidade de manter o OEE calculado. A parceria com um fabricante comprovado como a JASU garante que seus cálculos teóricos correspondam à realidade do chão de fábrica. Hardware confiável minimiza o tempo de inatividade não planejado, protege suas margens de lucro e garante as metas exatas de produção necessárias para prosperar.
A previsão precisa de equipamentos combina matemática básica com um profundo conhecimento da termodinâmica de polímeros. Combinar a velocidade do ciclo e a contagem de cavidades corretas protege suas margens e garante uma cadeia de fornecimento ininterrupta. Sempre calcule usando taxas de eficiência realistas e leve em consideração os limites físicos de resfriamento do projeto específico do seu contêiner.
Pare de adivinhar sua capacidade de produção. Se você não tiver certeza sobre seus requisitos exatos de hardware, visite JASU ISBM Machines e consulte nossa equipe de engenharia especializada. Forneça seus desenhos de garrafas 3D e resultados desejados, e executaremos os cálculos termodinâmicos exatos para orientá-lo em direção à configuração de máquina perfeita para seu chão de fábrica.
A velocidade do ciclo para um recipiente PET padrão normalmente varia entre 10 a 18 segundos, dependendo fortemente de dados empíricos. Um pequeno frasco farmacêutico de 50 ml com paredes finas pode atingir velocidades próximas de 10 a 12 segundos devido ao resfriamento rápido. Por outro lado, um frasco cosmético de 1000ml com uma base espessa e pesada requer resfriamento prolongado na cavidade de injeção para evitar que o polímero cristalize ou deforme, aumentando a duração para 16-18 segundos ou mais.
O tipo de resina determina diretamente a pressão de injeção necessária, a temperatura de fusão e o tempo de resfriamento. Materiais como policarbonato (PC) ou Tritan requerem temperaturas de processamento mais altas e fases de resfriamento mais longas em comparação com o PET padrão. Se uma resina exigir um tempo de resfriamento excessivo, a operação de um molde com muitas cavidades poderá se tornar ineficiente ou exigir uma máquina com força de fixação significativamente maior e infraestrutura de resfriamento especializada para manter a integridade estrutural.
Os requisitos de força de fixação variam diretamente com o número de cavidades e a área de superfície projetada das pré-formas. Uma máquina padrão de 4 cavidades para garrafas pequenas pode exigir cerca de 35 a 50 toneladas de força de fixação. No entanto, a ampliação para um sistema de 8 ou 12 cavidades para contêineres maiores geralmente exige estruturas de máquinas capazes de fornecer de 80 a 150+ toneladas de força para evitar a ruptura do molde durante a injeção de alta pressão.
Sim, mas você está estritamente sujeito às limitações mecânicas do seu modelo específico. As principais restrições são a força máxima de fixação, as dimensões físicas das barras de ligação e das placas e o tamanho máximo de injeção do cano de injeção. Geralmente, você pode reduzir o número de cavidades (por exemplo, passar de um molde de 6 cavidades para um molde de 4 cavidades) sem problemas. A atualização para uma contagem de cavidades mais alta raramente é possível, a menos que o equipamento tenha sido originalmente superespecificado para suas necessidades iniciais.
Esta decisão depende inteiramente das suas prioridades operacionais. Um grande sistema de 8 cavidades é altamente eficiente; ele consome menos espaço total, requer menos operadores e usa menos energia elétrica geral. No entanto, isso cria um único ponto de falha. A compra de dois sistemas de 4 cavidades oferece redundância crítica. Se alguém ficar off-line para manutenção, você manterá 50% da capacidade. Ele também oferece flexibilidade para executar dois designs de produtos completamente diferentes simultaneamente.
