Vistas: 0 Autor: Editor del sitio Hora de publicación: 2026-09-16 Origen: Sitio


Producir envases de plástico impecables con una máquina de moldeo por inyección, estirado y soplado (ISBM) es sólo el acto inicial de una secuencia de fabricación altamente compleja. La eficiencia real (y su rentabilidad final) está determinada por lo que sucede en el momento en que se abre el molde. Operar máquinas independientes y desconectadas es un gran error de ingeniería. Inevitablemente provoca costosos cuellos de botella en la producción, gastos de mano de obra innecesarios y un grave aumento en los riesgos de contaminación.
La transición de una distribución de planta fragmentada a un sistema cohesivo y sincronizado resuelve estos apremiantes dolores de cabeza operativos. Al establecer una perfecta Con la automatización ISBM , los administradores de instalaciones pueden reducir drásticamente el tiempo de inactividad y garantizar la integridad del producto, desde la resina en bruto hasta la caja de envío final. En esta guía técnica, lo guiaremos a través de los pasos exactos de ingeniería, las mejores prácticas de diseño y los métodos prácticos de solución de problemas necesarios para ejecutar una sincronización posterior impecable.
Si se observan las tendencias actuales de la industria, existe un impulso innegable hacia la fabricación 'sin luces' y el estricto cumplimiento de las normas de higiene. Estamos viendo un cambio fundamental que se aleja del almacenamiento manual de trabajos en curso (WIP). Históricamente, los operadores de la planta transportaban manualmente grandes contenedores de botellas vacías recién moldeadas a salas de prueba o llenado separadas. Este enfoque obsoleto introduce vulnerabilidades masivas. Cada punto de contacto humano aumenta el riesgo de contaminación de la superficie, picos de carga biológica y raspaduras físicas en contenedores livianos.
Hoy en día, sectores como el farmacéutico, el de cosmética de alta gama y el de alimentación y bebidas exigen un proceso de ciclo completamente cerrado. Minimizar el contacto humano ya no es una mejora opcional; es una base regulatoria estricta. Una configuración totalmente sincronizada garantiza que los contenedores estériles se muevan directamente a los entornos de prueba y llenado sin intervención manual. Esto se alinea perfectamente con los estándares de integración de datos de la Industria 4.0, lo que permite a los controladores supervisores monitorear todo el ciclo de vida de una sola botella en tiempo real.
El principal obstáculo que enfrentan los ingenieros al conectar estos sistemas es la sincronización de velocidad. Una máquina ISBM opera en un ciclo rítmico y continuo, generando un flujo constante de botellas por minuto (BPM). Sin embargo, los procesos posteriores poseen ritmos mecánicos muy diferentes. Las etiquetadoras requieren micropausas para los empalmes de la web. Los llenadores de líquidos operan en ciclos por lotes dictados por la dinámica de fluidos y la viscosidad del producto.
Sin una integración inteligente, una falla menor de 10 segundos en la estación de taponado aguas abajo se produce en cascada hacia atrás, lo que obliga a la máquina de moldeo a detenerse bruscamente. Reiniciar una unidad ISBM no es tan simple como accionar un interruptor. Implica purgar la resina degradada y reestabilizar perfiles térmicos precisos en el colector, lo que se traduce en tasas masivas de desechos. Para evitar esto, los ingenieros utilizan controladores lógicos programables (PLC) avanzados junto con zonas físicas de amortiguación para absorber estas diferencias de velocidad y, en última instancia, proteger el funcionamiento continuo de la máquina de moldeo.
La implementación de un control de calidad inmediatamente después de la fase de expulsión es una medida de ahorro de costes no negociable. Si bien la tecnología moderna de moldeo en una sola etapa es muy precisa, las variaciones del proceso aún pueden producir defectos microscópicos. Es posible que encuentre fugas en la compuerta en el punto de inyección, acabados del cuello ligeramente deformados debido a variaciones de enfriamiento o microrupturas en las paredes laterales ultrafinas.
Como ingenieros, sabemos que detectar estas anomalías a tiempo mediante un sistema dedicado La línea de prueba de fugas de botellas evita que los contenedores defectuosos avancen más por el transportador. Si una botella comprometida pasa por alto esta etapa, consumirá innecesariamente una etiqueta costosa. Peor aún, desperdicia valioso producto líquido durante la etapa de llenado. Imagine una botella de PET de 500 ml rota que estalla dentro de una llenadora rotativa de alta velocidad. El derrame resultante a menudo requiere un cierre completo de la línea de 45 minutos para saneamiento: pura pérdida de ingresos.
Las diferentes geometrías y materiales de contenedores exigen metodologías de prueba específicas. Para las botellas estándar de PET y PP, los ingenieros suelen evaluar la caída de presión, la caída del vacío y las pruebas de burbujas automatizadas. La caída del vacío es muy eficaz para viales farmacéuticos de paredes gruesas, mientras que las pruebas de burbujas automatizadas se adaptan a geometrías complejas en las que es necesario identificar la ubicación exacta de la fuga para realizar ajustes en las herramientas del molde.
Por el contrario, las pruebas de caída de presión siguen siendo el caballo de batalla de la industria para líneas continuas de bebidas y cosméticos de alta velocidad. Este método inyecta un volumen preciso de aire, sella el cuello y monitorea las caídas de presión microscópicas durante milisegundos. Es increíblemente rápido y, lo más importante, mantiene el contenedor completamente seco, un requisito previo fundamental para la aplicación posterior de etiquetas adhesivas.
Para garantizar que la estación de pruebas no se convierta en un cuello de botella, es primordial optimizar el tiempo del ciclo de prueba neumático. El ciclo comprende el tiempo de llenado, el tiempo de estabilización y el tiempo de escape. Reducir el tiempo de llenado inicial produce las mayores ganancias de eficiencia.
En términos prácticos, los ingenieros logran esto minimizando el volumen vacío (o espacio muerto) dentro del circuito de prueba. Al insertar mandriles de desplazamiento mecanizados a medida que ocupan hasta el 80 % de la cavidad interna de la botella, el sistema solo necesita presurizar una fracción del espacio. Junto con válvulas proporcionales de alto flujo, esta técnica permite que el contenedor alcance la presión objetivo instantáneamente, igualando fácilmente la salida agresiva de BPM de la unidad de moldeo.
Una decisión fundamental en el diseño de sus instalaciones es determinar la secuencia exacta de etiquetado y llenado. El procesamiento de botellas vacías inmediatamente después del probador de fugas garantiza que la superficie exterior esté seca y a temperatura ambiente. Esto crea el ambiente ideal para el curado del adhesivo sensible a la presión.
Sin embargo, la tendencia agresiva de la industria hacia el aligeramiento significa que los contenedores modernos a menudo carecen de la resistencia estructural del aro para soportar los rodillos mecánicos de limpieza cuando están vacíos. Aplicar una etiqueta a una botella de PET endeble de 12 gramos a menudo resulta en aplastamiento y colocación torcida. Para evitar esto, avanzó Los sistemas automáticos de etiquetado de botellas inyectan una corriente de aire comprimido a baja presión en el recipiente durante la aplicación, proporcionando rigidez interna temporal. Alternativamente, las instalaciones pueden optar por etiquetar después del llenado, aprovechando el propio producto líquido para proporcionar el soporte estructural necesario (siempre que se instalen cuchillas de aire de alta velocidad para eliminar la condensación exterior).
Muchos diseños de envases modernos presentan formas asimétricas, como pulverizadores de gatillo, botellas de champú ovaladas o recipientes con asas ergonómicas específicas. Estas geometrías únicas requieren absoluta precisión en la orientación antes de llegar al aplicador de etiquetado. La integración de orientadores mecánicos o sistemas de visión artificial de alta velocidad resuelve este desafío. Las cámaras de visión identifican costuras sutiles del molde o marcas de registro geométrico, lo que permite que las correas servoaccionadas giren el contenedor en el grado exacto requerido.
Además, la etiquetadora debe funcionar en perfecta armonía con la salida anterior. Esto se basa en variadores de frecuencia (VFD) combinados con conjuntos de sensores fotoeléctricos. Al establecer un sistema de control PID de circuito cerrado, el transportador ajusta dinámicamente su velocidad en función de la densidad de los contenedores que se acercan. Si los sensores detectan un espacio causado por botellas rechazadas, la etiquetadora desacelera suavemente, evitando colisiones caóticas y manteniendo el espaciado de paso constante, vital para una colocación precisa de las etiquetas.
Exitoso La integración de la línea de llenado de botellas es fundamentalmente un acto de equilibrio matemático. Como regla general estricta de ingeniería, el aparato de llenado debe tener una capacidad de rendimiento entre un 10% y un 15% mayor que el rendimiento máximo de la máquina de moldeo.
Por ejemplo, si su unidad de moldeo genera 120 botellas por minuto, la llenadora debe manejar cómodamente al menos 135 BPM. ¿Por qué? Este exceso de capacidad intencional proporciona al llenador la velocidad de 'recuperación' necesaria para limpiar las mesas de acumulación después de un cambio de consumible de rutina, como reponer una tolva de tapas o cambiar un rollo de etiquetas. Sin esta velocidad de búfer, el trabajo atrasado ascendente es inevitable y eventualmente forzará una parada completa del sistema.
Las propiedades físicas del líquido dictan la tecnología de llenado, que impacta directamente la velocidad general de la línea. Los rellenos por gravedad son increíblemente rápidos e ideales para líquidos que fluyen libremente como el agua, aunque requieren mecanismos estrictos de control de la espuma. Por el contrario, los rellenos de pistón son obligatorios para productos muy viscosos como lociones o aceites de motor. Debido a que los sistemas de pistón generalmente operan a velocidades más bajas, los ingenieros a menudo implementan configuraciones rotativas de cabezales múltiples para igualar el ritmo agresivo del proceso de moldeo anterior.
El llenado sólo se completa una vez que el recipiente está cerrado herméticamente. Para evitar salpicaduras y pérdidas de producto, se debe minimizar la distancia física entre las boquillas de llenado y la torreta taponadora. Los tornillos de sincronización sincronizados y las ruedas de estrella mecanizadas con precisión transfieren suavemente los contenedores abiertos llenos de líquido a la taponadora giratoria. Aquí, los cabezales de embrague magnético o servoaccionados aplican especificaciones de torsión exactas, asegurando el cierre sin dañar las delicadas roscas de plástico recién formadas.
Conectar una máquina de moldeo continuo directamente a una llenadora de proceso por lotes es un error de ingeniería novato. El amortiguador mecánico de cualquier instalación automatizada es la mesa de acumulación. Estas zonas de amortiguamiento son absolutamente esenciales para mantener una alta eficacia general del equipo (OEE).
Si una máquina posterior se detiene durante 45 segundos para eliminar un atasco menor, la unidad de moldeo continúa su ciclo sin cesar. En lugar de retroceder y provocar una parada en toda la línea, las botellas recién moldeadas se desvían suavemente hacia una amplia mesa bidireccional que gira lentamente. Una vez que se soluciona la falla, el sistema automáticamente alimenta el inventario almacenado nuevamente a la línea principal, utilizando el exceso de capacidad del llenador para agotar gradualmente el buffer.
La selección del mecanismo de transporte apropiado depende en gran medida del diseño del contenedor. Para las botellas de PET ligeras con un cuello distintivo, los transportadores aéreos son el estándar indiscutible. Los contenedores están suspendidos por el cuello y propulsados por chorros neumáticos direccionales, eliminando la fricción de la base y evitando vuelcos a alta velocidad.
Por el contrario, para contenedores de PP más pesados o diseños personalizados que carecen de anillo de cuello, se utilizan cintas transportadoras modulares planas. Para garantizar la estabilidad durante las transiciones rápidas entre las estaciones de prueba y etiquetado, con frecuencia se integran sopladores de vacío debajo de las correas para tirar de la base de la botella firmemente contra la superficie de transporte.
Para comprender verdaderamente el valor comercial de la sincronización descendente, veamos los datos concretos que comparan las configuraciones tradicionales con una línea totalmente integrada.
Métrica de rendimiento |
Transferencia independiente/manual |
Línea ISBM totalmente integrada |
|---|---|---|
Eficacia general del equipo (OEE) |
60% - 70% (Microparadas frecuentes) |
85%+ (flujo amortiguado continuo) |
Riesgo de contaminación |
Alto (manipulación humana, almacenamiento en contenedores abiertos) |
Near Zero (Transferencia directa, adjunto) |
Tasa de desechos (residuos de resina) |
5% - 8% (Debido a reinicios de la máquina) |
< 2% (estabilidad térmica mantenida) |
Asignación de mano de obra |
3-4 Operadores por turno (Manipulación de materiales) |
1 Operador Supervisor por turno |
Para que una instalación funcione de forma autónoma, su maquinaria debe hablar un lenguaje digital común utilizando protocolos de comunicación deterministas como EtherNet/IP. Sin embargo, la comunicación digital es inútil si el producto físico es inconsistente. En última instancia, la estabilidad mecánica de los equipos posteriores depende completamente de la precisión dimensional de los contenedores que ingresan a la línea.
Si la unidad de moldeo produce botellas con diferentes espesores de pared o cuellos deformados, el probador no logrará sellar, la etiquetadora arrugará las calcomanías y la taponadora enroscará los cierres. Comenzar con una máquina de moldeo altamente repetible y diseñada con precisión es la base de cualquier instalación automatizada exitosa.
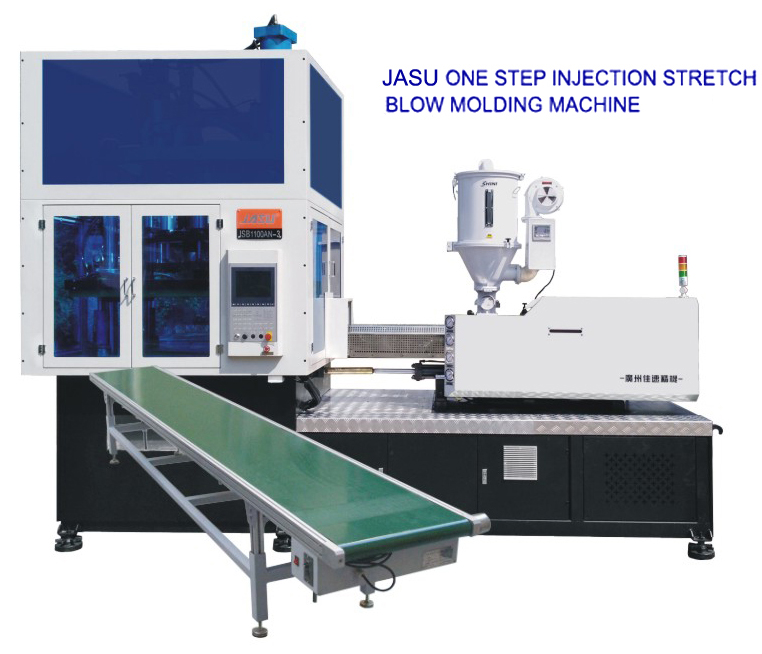
Al diseñar su línea de producción de botellas de plástico , busque unidades base que ofrezcan una amplia compatibilidad de materiales y servocontroles precisos. Por ejemplo, las máquinas ISBM de una sola etapa de primer nivel pueden procesar sin problemas PET, PP, PC y Tritan, acomodando volúmenes de cavidad que van desde un pequeño vial farmacéutico de 10 ml hasta un recipiente de bebida de 2500 ml. Al invertir en equipos con sistemas avanzados de sujeción e inyección servoaccionados, garantiza el espesor de pared uniforme y los acabados de cuello sin rebabas necesarios para que la integración de las pruebas y el llenado posteriores sea un esfuerzo verdaderamente perfecto.
Lograr una transición perfecta de una resina cruda a un producto relleno, etiquetado y sellado requiere una ingeniería meticulosa y una previsión estratégica. Al sincronizar los tiempos de los ciclos, implementar amortiguadores de acumulación inteligentes y priorizar el control de calidad inmediato, los fabricantes pueden eliminar los cuellos de botella y reducir drásticamente las tasas de desechos. Recomendamos encarecidamente a los gerentes de producción que evalúen sus diseños actuales, identifiquen brechas de integración y actualicen su tecnología base para una operación más resiliente y de alto rendimiento.
¿Listo para eliminar los cuellos de botella y actualizar a un sistema de embalaje totalmente sincronizado y sin luces? Explore soluciones de moldeo de una sola etapa de alta precisión y equipos de integración expertos visitando Máquinas JASU ISBM hoy para encontrar las especificaciones exactas que se ajusten a sus objetivos de producción.
La resolución de problemas requiere analizar la ubicación específica del defecto. Las fugas en la compuerta de inyección generalmente indican degradación térmica o presión de mantenimiento insuficiente durante la fase de inyección. Esto a menudo se resuelve ajustando la temperatura del colector o extendiendo el tiempo de enfriamiento. Si se producen fugas en el acabado del cuello, el problema suele ser mecánico, como mitades del molde desalineadas o un enfriamiento inadecuado del cuello, lo que hace que las roscas se deformen y no superen la prueba de sellado posterior.
La secuencia óptima depende enteramente de la rigidez estructural del contenedor. Es mejor etiquetar las botellas rígidas y de paredes gruesas vacías, ya que esto garantiza que el exterior esté completamente seco y libre de condensación, lo que promueve un curado perfecto del adhesivo. Sin embargo, las botellas livianas y de paredes delgadas a menudo se aplastan bajo la presión de un aplicador de etiquetas mecánico. Para estos diseños, se prefiere el etiquetado después del llenado porque el líquido proporciona soporte estructural interno, aunque primero se deben usar cuchillas de aire de alta velocidad para secar las botellas.
Como práctica de ingeniería estándar, los equipos posteriores (especialmente llenadoras y etiquetadoras) deben dimensionarse para funcionar entre un 10 % y un 15 % más rápido que la producción máxima de la máquina ISBM anterior. Esta velocidad de 'puesta al día' permite que la línea descendente procese rápidamente las botellas acumuladas en la mesa intermedia después de una parada menor (como un cambio de rollo de etiquetas) sin forzar la parada de la máquina de moldeo continuo.
El método más eficaz es minimizar el 'espacio muerto' o volumen vacío dentro de la botella durante la prueba. Al insertar un mandril de desplazamiento volumétrico mecanizado a medida en el contenedor, la máquina de prueba solo necesita presurizar una pequeña fracción del volumen total. Combinado con válvulas neumáticas de alto flujo y sellos de poliuretano de ajuste preciso, esto permite que la presión se estabilice milisegundos más rápido, lo que aumenta significativamente el rendimiento de las pruebas.
Sí, siempre que la máquina ISBM básica y el equipo posterior estén diseñados para brindar flexibilidad. El PET y el PP tienen diferentes perfiles térmicos y tasas de contracción, lo que requiere herramientas de molde y parámetros de procesamiento específicos. Posteriormente, manipular ambos materiales generalmente significa utilizar cintas transportadoras modulares planas y versátiles con asistencia de vacío, ya que las botellas de PP a menudo carecen del anillo de cuello rígido requerido para los transportadores de aire estándar utilizados exclusivamente para PET.
Una mesa de acumulación actúa como un amortiguador mecánico crucial entre las máquinas de moldeo continuo y los equipos posteriores del proceso por lotes. Si una llenadora se detiene brevemente para eliminar un atasco, la máquina de moldeo no puede detenerse fácilmente sin causar inestabilidad térmica y degradación del material en el colector. La mesa de acumulación desvía y almacena de forma segura esta producción continua. Una vez que el equipo posterior se reinicia a su velocidad de exceso de capacidad inherente, limpia gradualmente las botellas protegidas sin interrumpir el ciclo de moldeo.