Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-09-16 Origine : Site


Produire des contenants en plastique impeccables avec une machine de moulage par injection, étirage-soufflage (ISBM) n'est que le premier acte d'une séquence de fabrication très complexe. L’efficacité réelle – et votre rentabilité ultime – est déterminée par ce qui se passe à la seconde où le moule s’ouvre. Faire fonctionner des machines autonomes et déconnectées est une énorme erreur d’ingénierie. Cela entraîne inévitablement des goulots d’étranglement de production coûteux, des dépenses de main-d’œuvre inutiles et une forte augmentation des risques de contamination.
La transition d'un agencement d'étage fragmenté à un système cohérent et synchronisé résout ces problèmes opérationnels pressants. En établissant une Grâce à l'automatisation ISBM , les gestionnaires d'installations peuvent réduire considérablement les temps d'arrêt et garantir l'intégrité du produit, depuis la résine brute jusqu'au carton d'expédition final. Dans ce guide technique, nous vous guiderons à travers les étapes d'ingénierie exactes, les meilleures pratiques de mise en page et les méthodes de dépannage pratiques nécessaires pour exécuter une synchronisation en aval sans faille.
Si l’on examine les tendances actuelles de l’industrie, il existe une tendance indéniable vers une fabrication « sans lumière » et une conformité hygiénique stricte. Nous assistons à un abandon fondamental du stockage manuel des travaux en cours (WIP). Historiquement, les exploitants d’usines transportaient manuellement de grands bacs de bouteilles vides fraîchement moulées vers des salles d’essai ou de remplissage séparées. Cette approche obsolète introduit d’énormes vulnérabilités. Chaque point de contact humain augmente le risque de contamination des surfaces, de pics de charge biologique et d'éraflures physiques sur les conteneurs légers.
Aujourd'hui, des secteurs tels que les produits pharmaceutiques, les cosmétiques haut de gamme et l'alimentation et les boissons exigent un processus entièrement fermé. Minimiser les contacts humains n’est plus une mise à niveau facultative ; il s'agit d'une base réglementaire stricte. Une configuration entièrement synchronisée garantit que les conteneurs stériles se déplacent directement vers les environnements de test et de remplissage sans intervention manuelle. Cela s'aligne parfaitement sur les normes d'intégration de données de l'Industrie 4.0, permettant aux contrôleurs de supervision de surveiller l'intégralité du cycle de vie d'une seule bouteille en temps réel.
Le principal obstacle auquel les ingénieurs sont confrontés lors de la connexion de ces systèmes est la synchronisation de la vitesse. Une machine ISBM fonctionne selon un cycle rythmé et continu, produisant un flux constant de bouteilles par minute (BPM). Les processus en aval possèdent cependant des rythmes mécaniques très différents. Les étiqueteuses nécessitent des micro-pauses pour les épissures de bandes. Les remplisseurs de liquides fonctionnent selon des cycles de lots dictés par la dynamique des fluides et la viscosité du produit.
Sans intégration intelligente, un défaut mineur de 10 secondes au niveau de la station de capsulage en aval se répercute en arrière, forçant la machine de moulage à s'arrêter brutalement. Redémarrer une unité ISBM n’est pas aussi simple que d’appuyer sur un interrupteur. Cela implique de purger la résine dégradée et de re-stabiliser des profils thermiques précis dans le collecteur, ce qui se traduit par des taux de rebut massifs. Pour éviter cela, les ingénieurs utilisent des contrôleurs logiques programmables (PLC) avancés ainsi que des zones tampons physiques pour absorber ces différentiels de vitesse, protégeant ainsi le fonctionnement continu de la machine de moulage.
La mise en œuvre d’un contrôle qualité immédiatement en aval de la phase d’éjection est une mesure d’économie non négociable. Bien que la technologie moderne de moulage en une seule étape soit très précise, les variations du processus peuvent toujours produire des défauts microscopiques. Vous pourriez rencontrer des fuites au niveau du point d'injection, des finitions de col légèrement déformées en raison des variations de refroidissement ou des micro-ruptures dans les parois latérales ultra fines.
En tant qu'ingénieurs, nous savons qu'il est nécessaire de détecter rapidement ces anomalies via un système dédié. La ligne de test d'étanchéité des bouteilles empêche les conteneurs défectueux de voyager plus loin sur le convoyeur. Si une bouteille compromise contourne cette étape, elle consomme inutilement une étiquette coûteuse. Pire encore, cela gaspille un produit liquide précieux lors de la phase de remplissage. Imaginez une bouteille PET de 500 ml brisée qui éclate à l'intérieur d'une remplisseuse rotative à grande vitesse. Le déversement qui en résulte nécessite souvent un arrêt complet de la ligne de production pendant 45 minutes pour des raisons d’assainissement – une pure perte de revenus.
Différentes géométries et matériaux de conteneurs nécessitent des méthodologies de test spécifiques. Pour les bouteilles PET et PP standard, les ingénieurs évaluent généralement la chute de pression, la chute du vide et les tests automatisés de bulles. La dégradation sous vide est très efficace pour les flacons pharmaceutiques à parois épaisses, tandis que les tests automatisés de bulles conviennent aux géométries complexes où la localisation exacte de l'emplacement de la fuite est nécessaire pour les ajustements de l'outillage du moule.
En revanche, les tests de chute de pression restent le cheval de bataille de l’industrie pour les lignes continues et à grande vitesse de boissons et de cosmétiques. Cette méthode injecte un volume d’air précis, scelle le col et surveille les chutes de pression microscopiques sur des millisecondes. Il est incroyablement rapide et, plus important encore, maintient le récipient au sec, une condition préalable essentielle à l'application d'étiquettes adhésives en aval.
Pour garantir que la station de test ne devienne pas un goulot d'étranglement, l'optimisation de la durée du cycle de test pneumatique est primordiale. Le cycle comprend le temps de remplissage, le temps de stabilisation et l'échappement. La réduction du temps de remplissage initial permet d'obtenir les gains d'efficacité les plus élevés.
Concrètement, les ingénieurs y parviennent en minimisant le volume vide (ou espace mort) au sein du circuit de test. En insérant des mandrins de déplacement usinés sur mesure qui occupent jusqu'à 80 % de la cavité interne de la bouteille, le système n'a besoin de pressuriser qu'une fraction de l'espace. Couplée à des vannes proportionnelles à haut débit, cette technique permet au conteneur d'atteindre instantanément la pression cible, correspondant facilement à la sortie agressive BPM de l'unité de moulage.
Une décision cruciale dans l’aménagement de votre installation consiste à déterminer la séquence exacte d’étiquetage et de remplissage. Le traitement des bouteilles vides immédiatement après le testeur de fuite garantit que la surface extérieure est sèche et à température ambiante. Cela crée l’environnement idéal pour le durcissement des adhésifs sensibles à la pression.
Cependant, la tendance agressive de l'industrie vers l'allègement signifie que les conteneurs modernes n'ont souvent pas la résistance structurelle nécessaire pour résister aux rouleaux d'essuyage mécaniques lorsqu'ils sont vides. L’application d’une étiquette sur une bouteille PET fragile de 12 grammes entraîne souvent un écrasement et un placement biaisé. Pour contourner cela, avancé les systèmes d'étiquetage automatique des bouteilles injectent un flux d'air comprimé à basse pression dans le récipient pendant l'application, offrant ainsi une rigidité interne temporaire. Alternativement, les installations peuvent choisir d'étiqueter après le remplissage, en tirant parti du produit liquide lui-même pour fournir le support structurel nécessaire (à condition que des lames d'air à grande vitesse soient installées pour éliminer la condensation extérieure).
De nombreux modèles d'emballages modernes présentent des formes asymétriques, telles que des pulvérisateurs à gâchette, des bouteilles de shampoing ovales ou des récipients dotés de poignées ergonomiques spécifiques. Ces géométries uniques nécessitent une précision absolue dans l'orientation avant d'atteindre l'applicateur d'étiquetage. L’intégration d’orienteurs mécaniques ou de systèmes de vision industrielle à grande vitesse résout ce défi. Les caméras de vision identifient les coutures subtiles du moule ou les marques d'enregistrement géométriques, permettant aux courroies servocommandées de faire tourner le conteneur au degré exact requis.
De plus, l’étiqueteuse doit fonctionner en parfaite harmonie avec la sortie en amont. Cela repose sur des entraînements à fréquence variable (VFD) associés à des réseaux de capteurs photoélectriques. En établissant un système de contrôle PID en boucle fermée, le convoyeur ajuste dynamiquement sa vitesse en fonction de la densité des conteneurs qui s'approchent. Si les capteurs détectent un espace causé par des bouteilles rejetées, l'étiqueteuse décélère doucement, évitant ainsi les collisions chaotiques et maintenant l'espacement constant, essentiel au placement précis des étiquettes.
Réussi L’intégration d’une ligne de remplissage de bouteilles est fondamentalement un exercice d’équilibre mathématique. En règle générale, l'appareil de remplissage doit posséder une capacité de production de 10 à 15 % supérieure à la production maximale de la machine de moulage.
Par exemple, si votre unité de moulage génère 120 bouteilles par minute, la remplisseuse doit gérer confortablement au moins 135 BPM. Pourquoi? Cette surcapacité intentionnelle fournit au remplisseur la vitesse de « rattrapage » nécessaire pour vider les tables d'accumulation après un changement de consommable de routine, comme le réapprovisionnement d'une trémie à bouchons ou le changement d'un rouleau d'étiquettes. Sans cette vitesse de tampon, un retard en amont est inévitable et finira par forcer un arrêt complet du système.
Les propriétés physiques du liquide dictent la technologie de remplissage, qui a un impact direct sur la vitesse globale de la ligne. Les remplisseurs par gravité sont incroyablement rapides et idéaux pour les liquides à écoulement libre comme l'eau, bien qu'ils nécessitent des mécanismes stricts de contrôle de la mousse. A l’inverse, les remplisseurs de pistons sont obligatoires pour les produits très visqueux comme les lotions ou les huiles moteur. Étant donné que les systèmes à piston fonctionnent généralement à des vitesses inférieures, les ingénieurs mettent souvent en œuvre des configurations rotatives à plusieurs têtes pour s'adapter au rythme agressif du processus de moulage en amont.
Le remplissage n'est complet qu'une fois le récipient hermétiquement fermé. Pour éviter le ballottement et la perte de produit, la distance physique entre les buses de remplissage et la tourelle de bouchage doit être minimisée. Des vis de synchronisation synchronisées et des roues en étoile usinées avec précision transfèrent en douceur les récipients ouverts remplis de liquide dans la capsuleuse rotative. Ici, des embrayages magnétiques ou des têtes servo-entraînées appliquent des spécifications de couple exactes, sécurisant la fermeture sans dénuder les délicats fils en plastique nouvellement formés.
Le câblage d’une machine de moulage continu directement à une remplisseuse par lots est une erreur d’ingénierie de débutant. L'amortisseur mécanique de toute installation automatisée est la table d'accumulation. Ces zones tampons sont absolument essentielles au maintien d’un rendement global élevé de l’équipement (OEE).
Si une machine en aval s'arrête pendant 45 secondes pour éliminer un bourrage mineur, l'unité de moulage continue son cycle sans relâche. Au lieu de reculer et de déclencher un arrêt à l’échelle de la ligne, les bouteilles fraîchement moulées sont redirigées en douceur vers une large table bidirectionnelle à rotation lente. Une fois le défaut résolu, le système réinjecte automatiquement le stock stocké dans la ligne principale, en utilisant la surcapacité de la remplisseuse pour épuiser progressivement le tampon.
Le choix du mécanisme de transport approprié dépend fortement de la conception du conteneur. Pour les bouteilles PET légères dotées d’un anneau de col distinct, les convoyeurs pneumatiques sont la norme incontestée. Les conteneurs sont suspendus par leur col et propulsés par des jets pneumatiques directionnels, éliminant ainsi la friction de la base et empêchant les renversements à grande vitesse.
En revanche, pour les conteneurs PP plus lourds ou les conceptions personnalisées dépourvues d'anneau de col, des convoyeurs à bande modulaires plats sont déployés. Pour garantir la stabilité lors des transitions rapides entre les stations de test et d'étiquetage, des souffleurs à vide sont fréquemment intégrés sous les courroies pour tirer fermement la base de la bouteille contre la surface de transport.
Pour vraiment comprendre la valeur commerciale de la synchronisation en aval, examinons les données concrètes comparant les configurations traditionnelles à une ligne entièrement intégrée.
Mesure de performances |
Transfert autonome/manuel |
Ligne ISBM entièrement intégrée |
|---|---|---|
Efficacité globale de l'équipement (OEE) |
60% - 70% (micro-arrêts fréquents) |
85 %+ (débit tampon continu) |
Risque de contamination |
Élevé (Manipulation humaine, stockage à bac ouvert) |
Near Zero (Transfert direct, ci-joint) |
Taux de rebut (déchets de résine) |
5% - 8% (En raison des redémarrages de la machine) |
< 2% (Stabilité thermique maintenue) |
Répartition de la main-d'œuvre |
3-4 opérateurs par quart de travail (manutention des matériaux) |
1 opérateur de supervision par quart de travail |
Pour qu’une installation fonctionne de manière autonome, ses machines doivent parler un langage numérique commun en utilisant des protocoles de communication déterministes comme EtherNet/IP. Cependant, la communication numérique ne sert à rien si le produit physique est incohérent. En fin de compte, la stabilité mécanique des équipements en aval dépend entièrement de la précision dimensionnelle des conteneurs entrant dans la ligne.
Si l'unité de moulage produit des bouteilles avec des épaisseurs de paroi variables ou des cols déformés, le testeur ne parviendra pas à sceller, l'étiqueteuse froissera les autocollants et la boucheuse fera un filetage croisé sur les fermetures. Commencer par une machine de moulage hautement reproductible et conçue avec précision est la base de toute installation automatisée réussie.
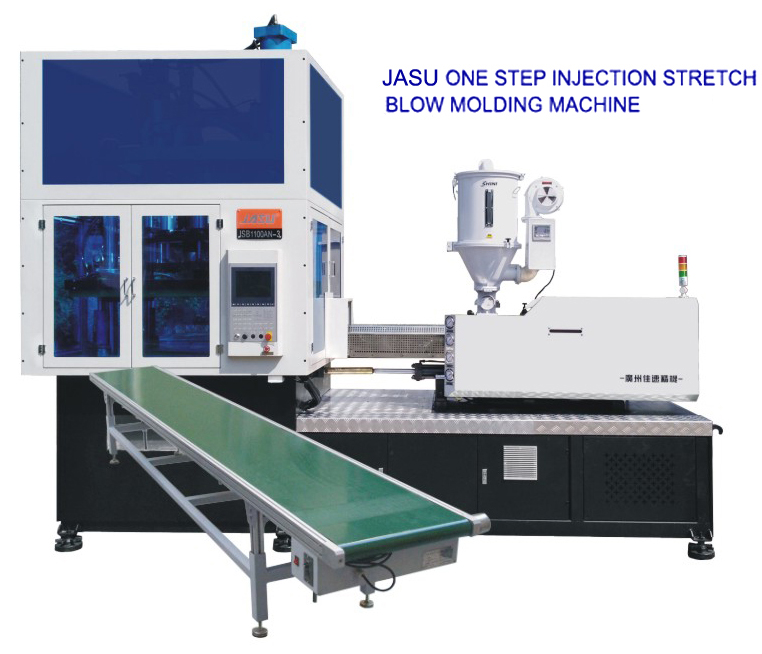
Lors de l'ingénierie de votre ligne de production de bouteilles en plastique , recherchez des unités de base offrant une large compatibilité avec les matériaux et des servocommandes précises. Par exemple, les machines ISBM à un étage de premier plan peuvent traiter de manière transparente le PET, le PP, le PC et le Tritan, s'adaptant à des volumes de cavité allant d'un minuscule flacon pharmaceutique de 10 ml à un récipient de boisson de 2 500 ml. En investissant dans des équipements dotés de systèmes avancés d'injection et de serrage servocommandés, vous garantissez l'épaisseur de paroi uniforme et les finitions de col sans bavure requises pour faire de l'intégration des tests et du remplissage en aval une entreprise véritablement transparente.
Réaliser une transition sans faille de la résine brute à un produit rempli, étiqueté et scellé nécessite une ingénierie méticuleuse et une prévoyance stratégique. En synchronisant les temps de cycle, en mettant en œuvre des tampons d’accumulation intelligents et en donnant la priorité au contrôle qualité immédiat, les fabricants peuvent éliminer les goulots d’étranglement et réduire considérablement les taux de rebut. Nous encourageons vivement les responsables de production à évaluer leurs configurations actuelles, à identifier les lacunes d'intégration et à mettre à niveau leur technologie de base pour une opération plus résiliente et à haut rendement.
Prêt à éliminer les goulots d'étranglement et à passer à un système d'emballage entièrement synchronisé et « éteint » ? Découvrez des solutions de moulage de haute précision en une seule étape et des équipements d'intégration experts en visitant JASU ISBM Machines aujourd'hui pour trouver les spécifications exactes qui correspondent à vos objectifs de production.
Le dépannage nécessite d’analyser l’emplacement spécifique du défaut. Les fuites au niveau de la porte d'injection indiquent généralement une dégradation thermique ou une pression de maintien insuffisante pendant la phase d'injection. Le réglage de la température du collecteur ou la prolongation du temps de refroidissement résolvent souvent ce problème. Si des fuites se produisent au niveau de la finition du col, le problème est généralement mécanique, tel qu'un mauvais alignement des moitiés du moule ou un refroidissement inadéquat du col, ce qui entraîne une déformation des filetages et fait échouer le test d'étanchéité en aval.
La séquence optimale dépend entièrement de la rigidité structurelle du conteneur. Il est préférable d'étiqueter les bouteilles rigides et à parois épaisses vides, car cela garantit que l'extérieur est complètement sec et exempt de condensation, favorisant ainsi un durcissement parfait de l'adhésif. Cependant, les bouteilles légères à paroi mince s'écrasent souvent sous la pression d'un applicateur d'étiquettes mécanique. Pour ces conceptions, l'étiquetage après le remplissage est préférable car le liquide fournit un support structurel interne, bien que des lames d'air à grande vitesse doivent d'abord être utilisées pour sécher les bouteilles.
En tant que pratique d'ingénierie standard, les équipements en aval (en particulier les remplisseuses et les étiqueteuses) doivent être dimensionnés pour fonctionner de 10 à 15 % plus rapidement que la production maximale de la machine ISBM en amont. Cette vitesse de « rattrapage » permet à la ligne en aval de traiter rapidement les bouteilles accumulées depuis la table tampon après un arrêt mineur (comme un changement de rouleau d'étiquettes) sans jamais forcer l'arrêt de la machine de moulage en continu.
La méthode la plus efficace consiste à minimiser « l’espace mort » ou le volume vide à l’intérieur de la bouteille pendant le test. En insérant un mandrin à déplacement volumétrique usiné sur mesure dans le conteneur, la machine d'essai n'a besoin de pressuriser qu'une petite fraction du volume total. Combiné à des vannes pneumatiques à haut débit et à des joints en polyuréthane ajustés avec précision, cela permet à la pression de se stabiliser quelques millisecondes plus rapidement, augmentant ainsi considérablement votre débit de tests.
Oui, à condition que la machine ISBM de base et les équipements en aval soient conçus pour être flexibles. Le PET et le PP ont des profils thermiques et des taux de retrait différents, nécessitant un outillage de moule et des paramètres de traitement spécifiques. En aval, la manipulation de ces deux matériaux nécessite généralement l'utilisation de convoyeurs à bande modulaires plats polyvalents avec assistance par vide, car les bouteilles en PP manquent souvent de l'anneau de col rigide requis pour les convoyeurs à air standard utilisés exclusivement pour le PET.
Une table d’accumulation agit comme un amortisseur mécanique crucial entre les machines de moulage continu et les équipements en aval du traitement par lots. Si une remplisseuse s'arrête brièvement pour éliminer un bourrage, la machine de moulage ne peut pas s'arrêter facilement sans provoquer une instabilité thermique et une dégradation du matériau dans le collecteur. La table d'accumulation détourne et stocke en toute sécurité cette production continue. Une fois que l’équipement en aval redémarre à sa vitesse de surcapacité inhérente, il vide progressivement les bouteilles tamponnées sans perturber le cycle de moulage.