Visualizações: 0 Autor: Editor do site Horário de publicação: 16/09/2026 Origem: Site


Produzir recipientes de plástico impecáveis com uma máquina de moldagem por injeção e sopro (ISBM) é apenas o ato de abertura em uma sequência de fabricação altamente complexa. A eficiência real – e sua lucratividade final – é determinada pelo que acontece no segundo em que o molde é aberto. Operar máquinas desconectadas e autônomas é um grande erro de engenharia. Causa inevitavelmente gargalos de produção dispendiosos, despesas de mão-de-obra desnecessárias e um aumento acentuado nos riscos de contaminação.
A transição de um layout fragmentado para um sistema coeso e sincronizado resolve essas dores de cabeça operacionais urgentes. Ao estabelecer uma integração perfeita Com a automação ISBM , os gerentes de instalações podem reduzir drasticamente o tempo de inatividade e garantir a integridade do produto, desde a resina bruta até a caixa de envio final. Neste guia técnico, orientaremos você nas etapas exatas de engenharia, práticas recomendadas de layout e métodos práticos de solução de problemas necessários para executar uma sincronização downstream perfeita.
Observando as tendências atuais do setor, há um impulso inegável em direção à fabricação “sem luz” e à conformidade higiênica rigorosa. Estamos vendo uma mudança fundamental no armazenamento manual de trabalho em andamento (WIP). Historicamente, os operadores da planta transportavam manualmente grandes caixas de garrafas vazias e recém-moldadas para salas separadas de teste ou enchimento. Esta abordagem desatualizada introduz vulnerabilidades enormes. Cada ponto de contato humano aumenta o risco de contaminação da superfície, picos de carga biológica e arranhões físicos em recipientes leves.
Hoje, setores como farmacêutico, cosméticos de alta qualidade e alimentos e bebidas exigem um processo totalmente fechado. Minimizar o contato humano não é mais uma atualização opcional; é uma base regulatória rigorosa. Uma configuração totalmente sincronizada garante que os recipientes estéreis sejam movidos diretamente para os ambientes de teste e enchimento sem intervenção manual. Isto se alinha perfeitamente aos padrões de integração de dados da Indústria 4.0, permitindo que os controladores supervisores monitorem todo o ciclo de vida de uma única garrafa em tempo real.
O principal obstáculo que os engenheiros enfrentam ao conectar esses sistemas é a sincronização da velocidade. Uma máquina ISBM opera em um ciclo rítmico e contínuo, produzindo um fluxo constante de garrafas por minuto (BPM). Os processos posteriores, entretanto, possuem ritmos mecânicos muito diferentes. As etiquetadoras exigem micropausas para emendas de teia. Os enchimentos líquidos operam em ciclos de lote ditados pela dinâmica dos fluidos e pela viscosidade do produto.
Sem integração inteligente, uma pequena falha de 10 segundos na estação de nivelamento a jusante retrocede em cascata, forçando a máquina de moldagem a uma parada brusca. Reiniciar uma unidade ISBM não é tão simples quanto apertar um botão. Envolve a purga de resina degradada e a reestabilização de perfis térmicos precisos no coletor, o que se traduz em enormes taxas de refugo. Para evitar isso, os engenheiros utilizam controladores lógicos programáveis (CLPs) avançados juntamente com zonas de buffer físicas para absorver esses diferenciais de velocidade, protegendo, em última análise, o funcionamento contínuo da máquina de moldagem.
A implementação do controle de qualidade imediatamente após a fase de ejeção é uma medida inegociável de redução de custos. Embora a moderna tecnologia de moldagem de estágio único seja altamente precisa, as variações do processo ainda podem produzir defeitos microscópicos. Você pode encontrar vazamentos na comporta no ponto de injeção, acabamentos do pescoço levemente empenados devido a variações de resfriamento ou microrrupturas em paredes laterais ultrafinas.
Como engenheiros, sabemos que detectar estas anomalias antecipadamente através de um sistema dedicado A linha de teste de vazamento de garrafas evita que recipientes defeituosos percorram o transportador. Se uma garrafa comprometida ultrapassar esta fase, consumirá desnecessariamente um rótulo caro. Pior ainda, desperdiça produtos líquidos valiosos durante a fase de enchimento. Imagine uma garrafa PET de 500ml rompida estourando dentro de uma enchedora rotativa de alta velocidade. O derrame resultante exige frequentemente um encerramento completo da linha de saneamento durante 45 minutos – pura perda de receitas.
Diferentes geometrias e materiais de contêineres exigem metodologias de teste específicas. Para garrafas PET e PP padrão, os engenheiros normalmente avaliam a queda de pressão, a queda de vácuo e testes automatizados de bolhas. O decaimento a vácuo é altamente eficaz para frascos farmacêuticos de paredes espessas, enquanto o teste automatizado de bolhas é adequado para geometrias complexas onde é necessário identificar o local exato do vazamento para ajustes nas ferramentas do molde.
Em contraste, os testes de queda de pressão continuam sendo o carro-chefe da indústria para linhas contínuas e de alta velocidade de bebidas e cosméticos. Este método injeta um volume preciso de ar, sela o pescoço e monitora quedas microscópicas de pressão em milissegundos. É incrivelmente rápido e, o mais importante, mantém o recipiente totalmente seco – um pré-requisito crítico para a aplicação posterior de etiquetas adesivas.
Para garantir que a estação de teste não se torne um gargalo, é fundamental otimizar o tempo do ciclo de teste pneumático. O ciclo compreende tempo de enchimento, tempo de estabilização e exaustão. A redução do tempo de enchimento inicial produz os maiores ganhos de eficiência.
Em termos práticos, os engenheiros conseguem isso minimizando o volume vazio – ou espaço morto – dentro do circuito de teste. Ao inserir mandris de deslocamento usinados sob medida que ocupam até 80% da cavidade interna da garrafa, o sistema só precisa pressurizar uma fração do espaço. Juntamente com válvulas proporcionais de alto fluxo, esta técnica permite que o recipiente atinja a pressão desejada instantaneamente, correspondendo facilmente à saída agressiva de BPM da unidade de moldagem.
Uma decisão fundamental no layout de sua instalação é determinar a sequência exata de rotulagem e preenchimento. O processamento de garrafas vazias imediatamente após o testador de vazamento garante que a superfície externa esteja seca e em temperatura ambiente. Isto cria o ambiente ideal para a cura de adesivos sensíveis à pressão.
No entanto, a tendência agressiva da indústria em relação à redução de peso significa que os contentores modernos muitas vezes não têm a resistência estrutural necessária para resistir aos rolos de limpeza mecânica quando vazios. Aplicar um rótulo a uma garrafa PET frágil de 12 gramas geralmente resulta em esmagamento e posicionamento enviesado. Para contornar isso, avançou os sistemas automáticos de rotulagem de garrafas injetam um fluxo de ar comprimido de baixa pressão no recipiente durante a aplicação, proporcionando rigidez interna temporária. Alternativamente, as instalações podem optar por etiquetar após o enchimento, aproveitando o próprio produto líquido para fornecer o suporte estrutural necessário (desde que sejam instaladas facas de ar de alta velocidade para eliminar a condensação externa).
Muitos designs de embalagens modernas apresentam formatos assimétricos, como pulverizadores de gatilho, frascos ovais de xampu ou recipientes com alças ergonômicas específicas. Essas geometrias exclusivas exigem precisão absoluta na orientação antes de atingir o aplicador de etiquetagem. A integração de orientadores mecânicos ou sistemas de visão mecânica de alta velocidade resolve esse desafio. As câmeras de visão identificam costuras sutis no molde ou marcas de registro geométricas, permitindo que correias servoacionadas girem o contêiner no grau exato necessário.
Além disso, a etiquetadora deve funcionar em perfeita harmonia com a saída a montante. Isso depende de unidades de frequência variável (VFDs) emparelhadas com conjuntos de sensores fotoelétricos. Ao estabelecer um sistema de controle PID de circuito fechado, o transportador ajusta dinamicamente sua velocidade com base na densidade dos contêineres que se aproximam. Se os sensores detectarem uma lacuna causada por garrafas rejeitadas, a etiquetadora desacelera suavemente, evitando colisões caóticas e mantendo o espaçamento consistente, vital para a colocação precisa da etiqueta.
Bem-sucedido a integração da linha de envase de garrafas é fundamentalmente um ato de equilíbrio matemático. Como regra estrita de engenharia, o aparelho de enchimento deve possuir uma capacidade de produção 10% a 15% superior à produção máxima da máquina de moldagem.
Por exemplo, se a sua unidade de moldagem gera 120 garrafas por minuto, a enchedora deve lidar confortavelmente com pelo menos 135 BPM. Por que? Esse excesso de capacidade intencional fornece à enchedora a velocidade de “recuperação” necessária para limpar as mesas de acúmulo após uma troca rotineira de consumíveis, como reabastecer um reservatório de tampas ou trocar um rolo de etiquetas. Sem essa velocidade de buffer, o backlog upstream é inevitável e eventualmente forçará uma parada completa do sistema.
As propriedades físicas do líquido determinam a tecnologia de enchimento, que impacta diretamente a velocidade geral da linha. Os enchimentos por gravidade são incrivelmente rápidos e ideais para líquidos de fluxo livre como água, embora exijam mecanismos rígidos de controle de espuma. Por outro lado, os enchimentos de pistão são obrigatórios para produtos altamente viscosos, como loções ou óleos de motor. Como os sistemas de pistão geralmente operam em velocidades mais baixas, os engenheiros frequentemente implementam configurações rotativas com múltiplos cabeçotes para corresponder ao ritmo agressivo do processo de moldagem a montante.
O enchimento só estará completo quando o recipiente estiver hermeticamente fechado. Para evitar respingos e perda de produto, a distância física entre os bicos de enchimento e a torre de tamponamento deve ser minimizada. Parafusos de sincronização sincronizados e rodas estreladas usinadas com precisão transferem suavemente os recipientes abertos e cheios de líquido para a tampadora rotativa. Aqui, a embreagem magnética ou as cabeças servoacionadas aplicam especificações de torque exatas, garantindo o fechamento sem danificar os delicados fios de plástico recém-formados.
Conectar uma máquina de moldagem contínua diretamente a uma enchedora de processo em lote é um erro de engenharia para iniciantes. O amortecedor mecânico de qualquer instalação automatizada é a mesa de acumulação. Estas zonas de amortecimento são absolutamente essenciais para manter uma elevada Eficácia Geral do Equipamento (OEE).
Se uma máquina posterior parar por 45 segundos para eliminar um pequeno atolamento, a unidade de moldagem continuará seu ciclo ininterruptamente. Em vez de recuar e desencadear um desligamento em toda a linha, as garrafas recém-moldadas são desviadas suavemente para uma ampla mesa bidirecional de rotação lenta. Assim que a falha for eliminada, o sistema alimenta automaticamente o estoque armazenado de volta à linha principal, utilizando o excesso de capacidade do enchedor para esgotar gradualmente o buffer.
A seleção do mecanismo de transporte apropriado depende muito do projeto do contêiner. Para garrafas PET leves com gargalo distinto, os transportadores aéreos são o padrão indiscutível. Os contêineres são suspensos pelos gargalos e impulsionados por jatos pneumáticos direcionais, eliminando o atrito da base e evitando tombamento em alta velocidade.
Em contraste, para contêineres de PP mais pesados ou designs personalizados sem anel de gargalo, são utilizados transportadores de correia modulares planos. Para garantir estabilidade durante transições rápidas entre estações de teste e rotulagem, sopradores de vácuo são frequentemente integrados abaixo das correias para puxar a base da garrafa firmemente contra a superfície de transporte.
Para realmente compreender o valor comercial da sincronização downstream, vamos examinar os dados concretos que comparam as configurações tradicionais com uma linha totalmente integrada.
Métrica de desempenho |
Transferência autônoma/manual |
Linha ISBM Totalmente Integrada |
|---|---|---|
Eficácia Geral do Equipamento (OEE) |
60% - 70% (microparadas frequentes) |
85%+ (fluxo tamponado contínuo) |
Risco de Contaminação |
Alto (manuseio humano, armazenamento em recipiente aberto) |
Perto de zero (transferência direta, incluída) |
Taxa de sucata (desperdício de resina) |
5% - 8% (devido a reinicializações da máquina) |
< 2% (estabilidade térmica mantida) |
Alocação de mão de obra |
3-4 operadores por turno (manuseio de materiais) |
1 Operador Supervisor por turno |
Para que uma instalação funcione de forma autônoma, seu maquinário deve falar uma linguagem digital comum usando protocolos de comunicação determinísticos como EtherNet/IP. Contudo, a comunicação digital é inútil se o produto físico for inconsistente. Em última análise, a estabilidade mecânica do equipamento a jusante depende inteiramente da precisão dimensional dos contentores que entram na linha.
Se a unidade de moldagem produzir garrafas com espessuras de parede variadas ou gargalos empenados, o testador não conseguirá vedar, a etiquetadora enrugará os decalques e a tampadora cruzará as roscas das tampas. Começar com uma máquina de moldagem altamente repetível e projetada com precisão é a base de qualquer instalação automatizada de sucesso.
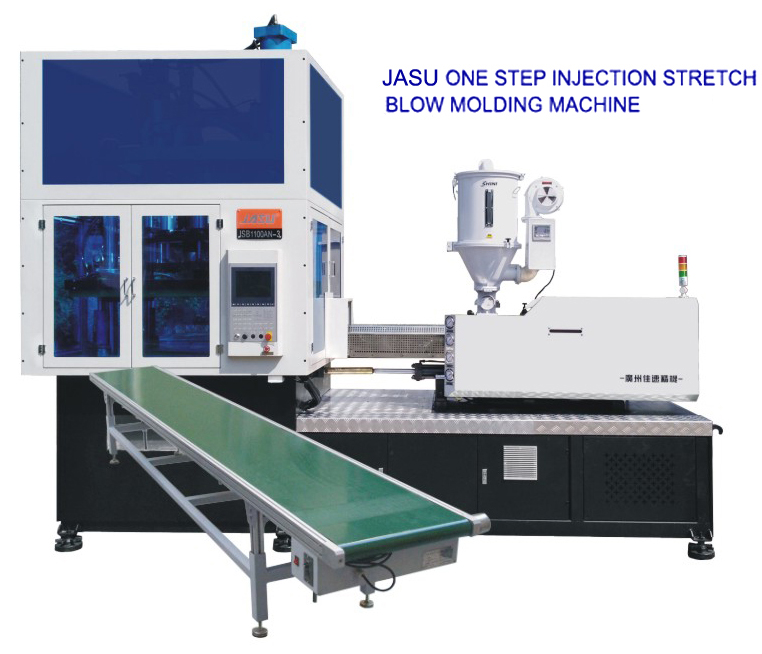
Ao projetar seu linha de produção de garrafas plásticas , procure unidades básicas que ofereçam ampla compatibilidade de materiais e servocontroles precisos. Por exemplo, máquinas ISBM de estágio único de primeira linha podem processar PET, PP, PC e Tritan perfeitamente, acomodando volumes de cavidades que variam de um minúsculo frasco farmacêutico de 10 ml até um recipiente de bebida de 2.500 ml. Ao investir em equipamentos com sistemas avançados de injeção e fixação servo-acionados, você garante a espessura uniforme da parede e os acabamentos de pescoço sem flash necessários para tornar a integração dos testes downstream e o enchimento um empreendimento verdadeiramente contínuo.
Alcançar uma transição perfeita da resina bruta para um produto preenchido, rotulado e selado requer engenharia meticulosa e previsão estratégica. Ao sincronizar os tempos de ciclo, implementar buffers de acumulação inteligentes e priorizar o controle de qualidade imediato, os fabricantes podem eliminar gargalos e reduzir drasticamente as taxas de refugo. Encorajamos fortemente os gerentes de produção a avaliarem seus layouts atuais, identificarem lacunas de integração e atualizarem sua tecnologia básica para uma operação mais resiliente e de alto rendimento.
Pronto para eliminar gargalos e atualizar para um sistema de embalagem totalmente sincronizado e 'apagado'? Explore soluções de moldagem de estágio único de alta precisão e equipamentos de integração especializados visitando JASU ISBM Machines hoje para encontrar as especificações exatas que atendem às suas metas de produção.
A solução de problemas requer a análise da localização específica do defeito. Vazamentos na porta de injeção geralmente indicam degradação térmica ou pressão de retenção insuficiente durante a fase de injeção. Ajustar a temperatura do coletor ou prolongar o tempo de resfriamento geralmente resolve isso. Se ocorrerem vazamentos na extremidade do gargalo, o problema geralmente é mecânico – como metades do molde desalinhadas ou resfriamento inadequado do gargalo, o que faz com que as roscas se deformem e falhem no teste de vedação posterior.
A sequência ideal depende inteiramente da rigidez estrutural do recipiente. Garrafas rígidas e de paredes espessas são melhor rotuladas como vazias, pois isso garante que o exterior esteja completamente seco e livre de condensação, promovendo a cura perfeita do adesivo. No entanto, garrafas leves e de paredes finas muitas vezes esmagam-se sob a pressão de um aplicador mecânico de etiquetas. Para esses projetos, a rotulagem após o enchimento é preferida porque o líquido fornece suporte estrutural interno, embora devam ser usadas facas de ar de alta velocidade para secar as garrafas primeiro.
Como prática padrão de engenharia, os equipamentos downstream (especialmente enchedores e etiquetadoras) devem ser dimensionados para funcionar de 10% a 15% mais rápido do que a produção máxima da máquina ISBM upstream. Essa velocidade de “catch-up” permite que a linha downstream processe rapidamente garrafas acumuladas na mesa tampão após uma pequena parada (como uma troca de rolo de rótulo) sem nunca forçar a parada da máquina de moldagem contínua.
O método mais eficaz é minimizar o “espaço morto” ou volume vazio dentro do frasco durante o teste. Ao inserir um mandril de deslocamento volumétrico customizado no recipiente, a máquina de teste só precisa pressurizar uma pequena fração do volume total. Combinado com válvulas pneumáticas de alto fluxo e vedações de poliuretano de ajuste preciso, isso permite que a pressão se estabilize milissegundos mais rápido, aumentando significativamente o rendimento dos testes.
Sim, desde que a máquina ISBM base e o equipamento downstream sejam projetados para flexibilidade. PET e PP possuem diferentes perfis térmicos e taxas de contração, exigindo ferramentas de molde e parâmetros de processamento específicos. A jusante, o manuseio de ambos os materiais geralmente significa utilizar transportadores de correia modulares versáteis com assistência a vácuo, já que as garrafas de PP muitas vezes não possuem o anel de gargalo rígido necessário para transportadores aéreos padrão usados exclusivamente para PET.
Uma mesa de acumulação atua como um amortecedor mecânico crucial entre máquinas de moldagem contínua e equipamentos posteriores de processamento em lote. Se um enchedor fizer uma breve pausa para eliminar um atolamento, a máquina de moldagem não poderá parar facilmente sem causar instabilidade térmica e degradação do material no coletor. A mesa de acumulação desvia e armazena com segurança esta saída contínua. Uma vez que o equipamento a jusante reinicia em sua velocidade de excesso de capacidade inerente, ele limpa gradualmente as garrafas tamponadas sem interromper o ciclo de moldagem.