Просмотры: 0 Автор: Редактор сайта Время публикации: 16 сентября 2026 г. Происхождение: Сайт


Производство безупречных пластиковых контейнеров с помощью литьевой машины с выдувом и вытягиванием под давлением (ISBM) — это лишь первый шаг в очень сложной производственной последовательности. Реальная эффективность – и ваша конечная прибыльность – определяется тем, что произойдет в ту секунду, когда форма откроется. Эксплуатация отключенных, автономных машин — серьезная инженерная ошибка. Это неизбежно приводит к дорогостоящим узким местам производства, ненужным затратам на рабочую силу и резкому увеличению рисков загрязнения.
Переход от фрагментированной планировки этажей к целостной, синхронизированной системе решает эти насущные операционные проблемы. Создав бесшовную Благодаря автоматизации ISBM менеджеры предприятий могут значительно сократить время простоев и обеспечить целостность продукта от сырой смолы до конечной транспортной коробки. В этом техническом руководстве мы познакомим вас с точными этапами проектирования, передовыми методами компоновки и практическими методами устранения неполадок, необходимыми для безупречной нисходящей синхронизации.
Глядя на текущие тенденции в отрасли, можно заметить, что существует неоспоримый толчок к производству без освещения и строгому соблюдению гигиенических норм. Мы наблюдаем фундаментальный переход от ручного хранения незавершенных работ (НЗП). Исторически сложилось так, что операторы заводов вручную перевозили большие контейнеры с пустыми, только что отлитыми бутылками в отдельные помещения для тестирования или розлива. Этот устаревший подход создает огромные уязвимости. Любое прикосновение человека увеличивает риск загрязнения поверхности, скачков бионагрузки и физического истирания легких контейнеров.
Сегодня такие отрасли, как фармацевтика, высококачественная косметика, продукты питания и напитки, требуют полностью замкнутого цикла. Сведение к минимуму контактов с людьми больше не является необязательным обновлением; это строгая нормативная база. Полностью синхронизированная установка гарантирует, что стерильные контейнеры будут перемещены непосредственно в среду тестирования и наполнения без ручного вмешательства. Это идеально соответствует стандартам интеграции данных Индустрии 4.0, позволяя диспетчерам контролировать весь жизненный цикл одной бутылки в режиме реального времени.
Основным препятствием, с которым сталкиваются инженеры при подключении этих систем, является синхронизация скорости. Машина ISBM работает в ритмичном непрерывном цикле, производя постоянный поток бутылок в минуту (BPM). Однако последующие процессы имеют совершенно разные механические темпы. Этикетировщикам требуются микропаузы для склейки полотна. Жидкие наполнители работают в периодических циклах, что определяется динамикой жидкости и вязкостью продукта.
Без интеллектуальной интеграции незначительная 10-секундная неисправность на последующей укупорочной станции приводит к обратному результату, что приводит к резкой остановке формовочной машины. Перезапустить устройство ISBM не так просто, как щелкнуть выключателем. Он включает в себя очистку деградировавшей смолы и повторную стабилизацию точных температурных профилей в коллекторе, что приводит к огромному количеству отходов. Чтобы предотвратить это, инженеры используют усовершенствованные программируемые логические контроллеры (ПЛК) рядом с физическими буферными зонами, чтобы компенсировать разницу в скорости, что в конечном итоге защищает непрерывную работу формовочной машины.
Внедрение контроля качества сразу после этапа выброса является неоспоримой мерой экономии средств. Хотя современная технология одноэтапного формования отличается высокой точностью, вариации процесса все же могут привести к появлению микроскопических дефектов. Вы можете столкнуться с негерметичностью затвора в точке впрыска, слегка деформированной отделкой горловины из-за различий в системе охлаждения или микроразрывами в ультратонких боковых стенках.
Как инженеры, мы знаем, что эти аномалии можно обнаружить на ранней стадии с помощью специального Линия проверки герметичности бутылок предотвращает дальнейшее перемещение дефектных контейнеров по конвейеру. Если скомпрометированная бутылка обходит этот этап, она зря расходует дорогую этикетку. Хуже того, на этапе наполнения происходит потеря ценного жидкого продукта. Представьте себе разорванную ПЭТ-бутылку емкостью 500 мл, лопающуюся внутри высокоскоростного роторного наполнителя. Возникающий в результате разлив часто приводит к полной остановке линии на 45 минут в целях санитарной очистки, что представляет собой чистую потерю дохода.
Различные формы контейнеров и материалы требуют особых методологий испытаний. Для стандартных бутылок из ПЭТ и ПП инженеры обычно оценивают падение давления, снижение вакуума и автоматическое тестирование пузырьков. Вакуумный распад очень эффективен для толстостенных фармацевтических флаконов, а автоматическое тестирование пузырьков подходит для сложной геометрии, где точное определение места утечки необходимо для регулировки оснастки пресс-формы.
Напротив, испытания на падение давления остаются рабочей лошадкой отрасли для непрерывных, высокоскоростных линий по производству напитков и косметики. Этот метод вводит точный объем воздуха, герметизирует шею и отслеживает микроскопические падения давления в течение миллисекунд. Он невероятно быстр и, что наиболее важно, сохраняет контейнер абсолютно сухим, что является важнейшим условием для последующего нанесения самоклеящихся этикеток.
Чтобы испытательная станция не стала узким местом, первостепенное значение имеет оптимизация времени цикла пневматических испытаний. Цикл включает время наполнения, время стабилизации и выпуск. Сокращение времени первоначального заполнения дает наибольший прирост эффективности.
На практике инженеры достигают этого, минимизируя объем пустот (или мертвое пространство) внутри испытательной схемы. Благодаря вставке изготовленных по индивидуальному заказу вытесняющих оправок, которые занимают до 80% внутренней полости бутылки, системе необходимо создавать давление лишь в части пространства. В сочетании с пропорциональными клапанами с высоким расходом этот метод позволяет контейнеру мгновенно достигать заданного давления, легко согласовывая агрессивную производительность BPM формовочной установки.
Важнейшим решением при планировке вашего предприятия является определение точной последовательности маркировки и наполнения. Обработка пустых бутылок сразу после проверки герметичности гарантирует, что внешняя поверхность будет сухой и при температуре окружающей среды. Это создает идеальную среду для отверждения клея, чувствительного к давлению.
Однако агрессивная тенденция отрасли к уменьшению веса означает, что современным контейнерам часто не хватает структурной прочности, чтобы выдерживать механические протирающие ролики в пустом состоянии. Наклеивание этикетки на хлипкую 12-граммовую ПЭТ-бутылку часто приводит к ее смятию и перекосу. Чтобы обойти это, продвинутый Автоматические системы маркировки бутылок во время нанесения впрыскивают в контейнер струю сжатого воздуха под низким давлением, обеспечивая временную внутреннюю жесткость. В качестве альтернативы предприятия могут выбрать маркировку после наполнения, используя сам жидкий продукт для обеспечения необходимой структурной поддержки (при условии, что установлены высокоскоростные воздушные ножи для устранения внешней конденсации).
Многие современные конструкции упаковки имеют асимметричную форму, например, распылители с курковым механизмом, овальные бутылки для шампуня или контейнеры со специальными эргономичными ручками. Эта уникальная геометрия требует абсолютной точности ориентации перед попаданием в аппликатор для нанесения этикеток. Интеграция механических ориентиров или высокоскоростных систем машинного зрения решает эту проблему. Видеокамеры распознают тонкие швы формы или геометрические регистрационные метки, позволяя ремням с сервоприводом поворачивать контейнер на требуемый угол.
Кроме того, этикетировочная машина должна работать в безупречной гармонии с вышестоящим выходом. Это основано на частотно-регулируемых приводах (VFD) в сочетании с матрицами фотоэлектрических датчиков. Благодаря системе ПИД-регулирования с обратной связью конвейер динамически регулирует свою скорость в зависимости от плотности приближающихся контейнеров. Если датчики обнаруживают зазор, образовавшийся из-за бракованных бутылок, этикетировочная машина плавно замедляется, предотвращая хаотичные столкновения и поддерживая постоянный интервал между шагами, необходимый для точного размещения этикетки.
Успешный Интеграция линии розлива бутылок по сути является математическим балансированием. Согласно строгому инженерному правилу, производительность разливочного устройства должна быть на 10–15 % выше максимальной производительности формовочной машины.
Например, если ваша формовочная установка производит 120 бутылок в минуту, разливочная машина должна легко справляться со скоростью не менее 135 бутылок в минуту. Почему? Эта преднамеренная избыточная производительность обеспечивает наполнителю «догоняющую» скорость, необходимую для очистки столов накопления после плановой замены расходных материалов, например, пополнения бункера для крышек или замены рулона этикеток. Без этой буферной скорости неизбежны задержки в восходящем потоке, которые в конечном итоге приведут к полной остановке системы.
Физические свойства жидкости определяют технологию наполнения, которая напрямую влияет на общую скорость линии. Гравитационные наполнители невероятно быстры и идеально подходят для сыпучих жидкостей, таких как вода, хотя они требуют строгих механизмов контроля пенообразования. И наоборот, поршневые наполнители обязательны для продуктов с высокой вязкостью, таких как лосьоны или моторные масла. Поскольку поршневые системы обычно работают на более низких скоростях, инженеры часто применяют ротационные конфигурации с несколькими головками, чтобы соответствовать агрессивному темпу предварительного процесса формования.
Наполнение считается завершенным только после того, как контейнер герметично закрыт. Чтобы предотвратить выплескивание и потерю продукта, физическое расстояние между наполнительными соплами и укупорочной турелью должно быть сведено к минимуму. Синхронизированные винты синхронизации и точно обработанные звездочки бережно переносят открытые контейнеры с жидкостью в ротационный укупорщик. Здесь магнитная муфта или головки с сервоприводом применяют точные характеристики крутящего момента, фиксируя закрытие, не срывая тонкую, вновь сформированную пластиковую резьбу.
Жесткое подключение машины непрерывного формования непосредственно к наполнителю периодического процесса является инженерной ошибкой новичка. Механическим амортизатором любого автоматизированного объекта является накопительный стол. Эти буферные зоны абсолютно необходимы для поддержания высокой общей эффективности оборудования (OEE).
Если следующая машина останавливается на 45 секунд, чтобы устранить незначительное замятие, формовочный блок продолжает свой цикл в прежнем режиме. Вместо того, чтобы двигаться назад и отключать всю линию, только что отлитые бутылки плавно перебрасываются на широкий, медленно вращающийся двунаправленный стол. Как только неисправность устранена, система автоматически возвращает хранящиеся запасы обратно в основную линию, используя избыточную мощность наполнителя для постепенного истощения буфера.
Выбор подходящего транспортного механизма во многом зависит от конструкции контейнера. Для легких ПЭТ-бутылок с отчетливым горлышком воздушные конвейеры являются бесспорным стандартом. Контейнеры подвешиваются за горлышки и приводятся в движение направленными пневматическими струями, что устраняет трение основания и предотвращает опрокидывание на высокой скорости.
Напротив, для более тяжелых контейнеров из полипропилена или нестандартных конструкций без горловины используются плоские модульные ленточные конвейеры. Чтобы обеспечить стабильность во время быстрых переходов между станциями тестирования и этикетирования, под ремнями часто устанавливаются вакуумные вентиляторы, которые плотно прижимают основание бутылки к транспортирующей поверхности.
Чтобы по-настоящему понять коммерческую ценность нисходящей синхронизации, давайте посмотрим на достоверные данные, сравнивающие традиционные установки с полностью интегрированной линией.
Метрика производительности |
Автономный/ручной перенос |
Полностью интегрированная линия ISBM |
|---|---|---|
Общая эффективность оборудования (OEE) |
60–70 % (частые микроостановки) |
85%+ (непрерывный буферизованный поток) |
Риск загрязнения |
Высокий (обслуживание человека, открытое хранение) |
Около нуля (Прямой перевод, прилагается) |
Уровень отходов (отходы смолы) |
5–8 % (из-за перезапуска машины) |
< 2% (термическая стабильность сохраняется) |
Распределение рабочей силы |
3-4 оператора в смену (погрузочно-разгрузочные работы) |
1 оператор-диспетчер в смену |
Чтобы объект мог функционировать автономно, его оборудование должно говорить на общем цифровом языке, используя детерминированные протоколы связи, такие как EtherNet/IP. Однако цифровая связь бесполезна, если физический продукт противоречив. В конечном счете, механическая стабильность последующего оборудования полностью зависит от точности размеров контейнеров, поступающих на линию.
Если формовочная установка производит бутылки с разной толщиной стенок или искривленным горлышком, тестер не запечатает, этикетировщик сморщит наклейки, а укупорщик перережет пробки. Основой любого успешного автоматизированного предприятия является использование высокоточной формовочной машины с высокой повторяемостью.
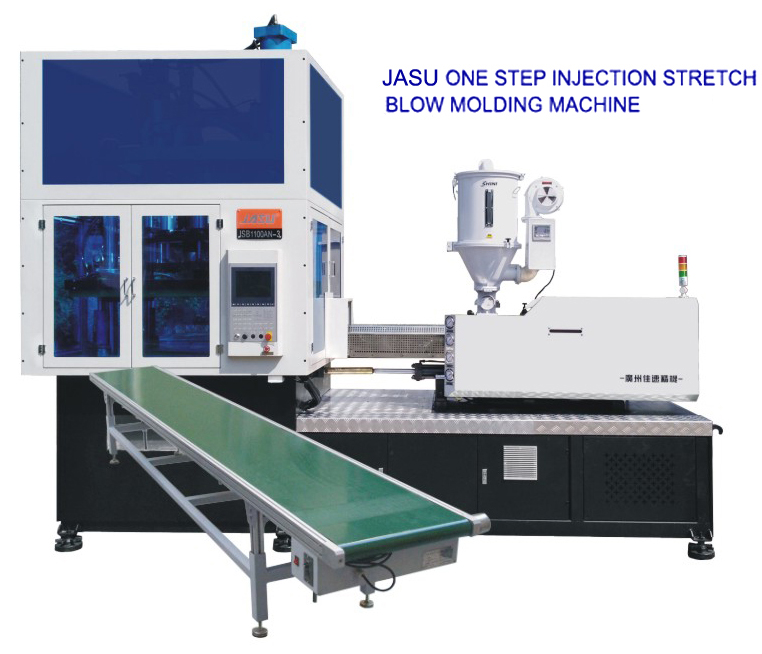
При проектировании вашего Линия по производству пластиковых бутылок , ищите базовые блоки, которые обеспечивают широкую совместимость с материалами и точное сервоуправление. Например, одноступенчатые машины ISBM высшего уровня могут беспрепятственно обрабатывать ПЭТ, ПП, ПК и тритан, вмещая объемы ячеек от крошечного фармацевтического флакона емкостью 10 мл до контейнера для напитков емкостью 2500 мл. Инвестируя в оборудование с передовыми системами впрыска и зажима с сервоприводом, вы обеспечиваете однородную толщину стенок и отделку горловины без заусенцев, необходимые для того, чтобы интеграция последующих испытаний и наполнения была по-настоящему бесшовной.
Достижение безупречного перехода от сырой смолы к наполненному, маркированному и запечатанному продукту требует тщательного проектирования и стратегического предвидения. Синхронизируя время цикла, внедряя интеллектуальные накопительные буферы и уделяя приоритетное внимание немедленному контролю качества, производители могут устранить узкие места и значительно снизить процент брака. Мы настоятельно рекомендуем руководителям производства оценить свои текущие схемы, выявить пробелы в интеграции и обновить базовую технологию для более устойчивой и высокопроизводительной работы.
Готовы устранить узкие места и перейти на полностью синхронизированную и автоматическую систему упаковки? Ознакомьтесь с высокоточными решениями для одноэтапного формования и экспертным интеграционным оборудованием, посетив JASU ISBM Machines сегодня поможет найти именно те характеристики, которые соответствуют вашим производственным целям.
Устранение неисправности требует анализа конкретного места дефекта. Утечки в затворе впрыска обычно указывают на термическую деградацию или недостаточное давление удержания на этапе впрыска. Регулировка температуры коллектора или увеличение времени охлаждения часто решают эту проблему. Если утечки возникают на конце горловины, проблема, как правило, механического характера, например, из-за смещения половин формы или недостаточного охлаждения горловины, что приводит к деформации резьбы и невыполнению последующего испытания на герметичность.
Оптимальная последовательность полностью зависит от жесткости конструкции контейнера. Толстостенные и жесткие бутылки лучше всего маркировать пустыми, так как это гарантирует, что внешняя поверхность будет полностью сухой и без конденсата, что способствует идеальному отверждению клея. Однако легкие бутылки с тонкими стенками часто разрушаются под давлением механического аппликатора этикеток. Для этих конструкций предпочтительна маркировка после наполнения, поскольку жидкость обеспечивает внутреннюю структурную поддержку, хотя для предварительной сушки бутылок необходимо использовать высокоскоростные воздушные ножи.
Согласно стандартной инженерной практике, последующее оборудование (особенно наполнители и этикетировочные машины) должно быть рассчитано на работу на 10–15 % быстрее, чем максимальная производительность предшествующей машины ISBM. Такая «догоняющая» скорость позволяет последующей линии быстро обрабатывать накопившиеся бутылки из буферного стола после незначительной остановки (например, замены рулона этикеток), не вызывая при этом остановки машины непрерывного формования.
Самый эффективный метод — минимизировать «мертвое пространство» или объем пустот внутри бутылки во время испытания. Вставив в контейнер изготовленную по индивидуальному заказу оправку объемного вытеснения, испытательной машине необходимо создать давление только в небольшой части общего объема. В сочетании с пневматическими клапанами с высоким расходом и прецизионными полиуретановыми уплотнениями это позволяет стабилизировать давление на миллисекунды быстрее, что значительно увеличивает производительность испытаний.
Да, при условии, что базовая машина ISBM и последующее оборудование спроектированы с учетом гибкости. ПЭТ и ПП имеют разные термические профили и степени усадки, что требует специальной оснастки и параметров обработки. Далее обработка обоих материалов обычно означает использование универсальных плоских модульных ленточных конвейеров с вакуумным усилителем, поскольку у полипропиленовых бутылок часто отсутствует жесткое горловинное кольцо, необходимое для стандартных воздушных конвейеров, используемых исключительно для ПЭТ.
Накопительный стол действует как важнейший механический амортизатор между машинами непрерывного формования и последующим оборудованием периодического процесса. Если наполнитель ненадолго остановится, чтобы устранить затор, формовочная машина не сможет легко остановиться, не вызывая термической нестабильности и разрушения материала в коллекторе. Таблица накопления безопасно отводит и сохраняет этот непрерывный вывод. Как только последующее оборудование перезапускается на своей собственной скорости избыточной мощности, оно постепенно очищает буферные бутылки, не нарушая цикл формования.