Vistas: 0 Autor: Editor del sitio Hora de publicación: 2026-09-11 Origen: Sitio


La producción de grandes volúmenes de envases de plástico de boca ancha requiere una alineación precisa entre la ciencia de los polímeros y la mecánica de la maquinaria. Seleccionar una máquina de moldeo sin verificar los parámetros exactos de procesamiento de la resina corre el riesgo de tener altas tasas de desperdicio, defectos ópticos como turbidez o marcas de flujo y propiedades de barrera comprometidas. Los envases de boca ancha presentan desafíos geométricos únicos en comparación con las botellas de bebidas estándar. Exigen diseños de preformas específicos y una dinámica de estiramiento altamente controlada para lograr un espesor de pared uniforme. Los fabricantes deben comprender exactamente cómo se comportan los diferentes polímeros bajo estrés térmico y mecánico extremo para mantener la integridad estructural y el atractivo visual en los estantes de las tiendas.
Esta guía desglosa los polímeros específicos compatibles con la tecnología de moldeo por inyección, estiramiento y soplado (ISBM). Detallamos los requisitos técnicos, las compensaciones del procesamiento y los criterios de evaluación necesarios para especificar el equipo correcto para su línea de envasado. Aprenderá cómo combinar las características de la resina con las capacidades de la máquina, optimizar el acondicionamiento térmico e implementar controles ambientales estrictos para garantizar una producción continua e impecable.
Compatibilidad primaria: la tecnología ISBM está optimizada para polímeros amorfos y semicristalinos, principalmente PET y policarbonato (PC), debido a sus distintas características de estiramiento y orientación.
Eficiencia del proceso: una máquina calibrada adecuadamente logra una utilización cercana al 100% de la materia prima, eliminando virtualmente las rebabas y los desechos asociados con el moldeo por extrusión-soplado.
Especificidad de la aplicación: La selección del material dicta la configuración de la máquina; El procesamiento de PC a altas temperaturas requiere un acondicionamiento térmico, diseños de tornillos y especificaciones de herramientas diferentes a los del PET estándar.
Mitigación de riesgos: la implementación exitosa depende de estrictos controles ambientales, específicamente protocolos de secado de resina, gestión precisa de la viscosidad intrínseca (IV) y mecánica de alimentación optimizada.
El proceso ISBM se diferencia fundamentalmente de las técnicas tradicionales de moldeo por soplado al separar la creación del cuello del envase de la formación de su cuerpo. La operación comienza en la cavidad de inyección. El polímero fundido se dispara bajo una presión extrema en un molde de acero mecanizado con precisión para formar una preforma. Esta etapa inicial establece las dimensiones exactas del cuello y la rosca. Debido a que el cuello se amolda a las herramientas de acero sólido en lugar de ser soplado hacia afuera, las roscas resultantes ofrecen una precisión dimensional superior. Esta precisión garantiza los sellos a prueba de fugas necesarios para los frascos y latas de boca ancha utilizados en envases de alimentos, cosméticos y productos químicos.
Tras la fase de inyección, la preforma se transfiere a una estación de acondicionamiento térmico antes de entrar en el molde de soplado. Una varilla de estiramiento mecánico se extiende hacia abajo, empujando la preforma hacia el fondo de la cavidad del molde para proporcionar orientación axial. Al mismo tiempo, el aire a alta presión fuerza el material hacia afuera contra las paredes del molde, proporcionando orientación circular. Esto contrasta marcadamente con el moldeo por extrusión y soplado (EBM), que se basa en un parisón extruido continuo y sin orientar que queda comprimido en la parte superior e inferior. Los envases de boca ancha exigen diseños de preformas específicos con perfiles más cortos y anchos en comparación con las botellas de bebidas de cuello estrecho. Esta geometría requiere una mecánica especializada de varillas de estiramiento, diámetros de varillas de estiramiento más grandes y una sincronización de presión de aire altamente precisa para evitar que el material se adelgace en la base o el hombro.
La unidad de inyección funde la resina y llena la cavidad de la preforma a alta presión.
Mantener la presión compacta el molde para evitar marcas de hundimiento a medida que el plástico se enfría.
La preforma se transfiere a la estación de acondicionamiento para alcanzar la temperatura de estiramiento óptima.
La varilla de estiramiento se extiende para orientar axialmente las cadenas de polímero.
El aire de soplado a alta presión expande la preforma radialmente contra las paredes enfriadas del molde de soplado.
Estirar una preforma ancha implica una física compleja y depende en gran medida de una propiedad del polímero conocida como endurecimiento por deformación. A medida que la varilla mecánica y la presión del aire estiran el plástico, las cadenas moleculares comienzan a alinearse y entrelazarse. Este entrelazamiento aumenta la resistencia del material a un mayor estiramiento en esa área específica. En consecuencia, la fuerza de estiramiento se transfiere a regiones adyacentes, más gruesas y no orientadas de la preforma. Este mecanismo autorregulador garantiza un espesor de pared uniforme en todo el diámetro del frasco o lata. Previene puntos débiles que podrían romperse durante el llenado, taponado o transporte.
El proceso de estiramiento biaxial altera fundamentalmente las propiedades físicas del polímero. La alineación de las cadenas moleculares aumenta drásticamente la resistencia a la tracción, la capacidad de carga superior y la resistencia al impacto de caída del frasco terminado. También refuerza la estructura molecular, lo que mejora significativamente el rendimiento de la barrera contra la entrada de oxígeno y humedad. Los polímeros que carecen de una fase de endurecimiento por deformación distinta, o aquellos que cristalizan demasiado rápido, se rasgarán, se distribuirán de manera desigual o se volverán opacos durante esta agresiva fase de estiramiento. Debe seleccionar resinas diseñadas específicamente para orientación biaxial para lograr rendimientos de producción aceptables.
Operar un La máquina de moldeo por inyección, estirado y soplado de tarros y latas requiere hacer coincidir la resina objetivo con los límites mecánicos y térmicos del equipo. Los diferentes polímeros exigen parámetros de procesamiento, geometrías de tornillo y controles de temperatura del molde muy diferentes.
El tereftalato de polietileno (PET) domina el sector de los envases de boca ancha. Ofrece una resistencia a la tracción excepcionalmente alta, lo que permite diseños de contenedores livianos sin sacrificar la rigidez estructural. El PET proporciona una claridad óptica excepcional, dando a los frascos de plástico una apariencia premium similar al vidrio que atrae a los consumidores en los estantes de las tiendas minoristas. Además, sus excelentes propiedades de barrera contra el CO2 y el O2 lo convierten en la opción estándar para proteger contenidos sensibles de la oxidación y el deterioro.
Procesamiento de este polímero en un estándar. La máquina de moldeo por soplado de tarros de PET requiere un estricto cumplimiento de rangos específicos de viscosidad intrínseca (IV). Para aplicaciones de boca ancha, normalmente se requiere una vía intravenosa de entre 0,76 y 0,84 dl/g. Las resinas con un IV por debajo de este rango carecen de la resistencia a la fusión necesaria para soportar el estiramiento agresivo requerido para diámetros grandes, lo que provoca correas o reventones en la base. Las aplicaciones típicas del PET procesado mediante ISBM incluyen frascos de mantequilla de maní, envases de cosméticos, frascos de mayonesa y envases de alimentos secos. Las temperaturas del cilindro de inyección de PET generalmente oscilan entre 270 °C y 290 °C, lo que requiere bandas calefactoras estándar y moldes refrigerados por agua.
El policarbonato (PC) ofrece distintas ventajas estructurales sobre el PET, principalmente debido a su temperatura de transición vítrea excepcionalmente alta. Esta estabilidad térmica convierte al PC en el polímero ideal para aplicaciones de llenado de alimentos en caliente, procesos de esterilización y contenedores reutilizables de alta resistencia. Los frascos de PC pueden soportar ciclos de lavado a alta temperatura sin deformarse, encogerse o perder su claridad óptica. Esto los convierte en un elemento básico en el servicio de alimentación institucional, el almacenamiento de agua premium y el embalaje de laboratorio.
Sin embargo, operar un La máquina para fabricar latas de PC exige configuraciones de equipos muy robustas. La PC requiere herramientas significativamente más pesadas y una mayor capacidad térmica que las resinas estándar. Las temperaturas de fusión en el cilindro de inyección a menudo superan los 290°C a 310°C. Este calor extremo requiere metalurgia de barriles especializada para evitar el desgaste prematuro, bandas calentadoras de alto voltaje y controladores precisos de temperatura del molde que utilizan agua presurizada o aceite térmico. Las ventajas y desventajas de esta durabilidad incluyen mayores costos de materia prima, mayor consumo de energía durante la plastificación y requisitos de secado mucho más estrictos para evitar la degradación hidrolítica antes de la inyección.
El polipropileno (PP) se utiliza con frecuencia para aplicaciones que requieren una resistencia química superior y excelentes barreras contra la humedad. El PP clarificado, que incluye agentes nucleantes específicos para reducir el tamaño de las esferulitas durante el enfriamiento, ofrece un acabado semitransparente adecuado para productos químicos domésticos, productos secos y envases farmacéuticos. El PP es muy rentable y tiene una densidad más baja que el PET, lo que da como resultado un peso total más ligero de los contenedores y menores costos de envío.
A pesar de sus beneficios, el PP presenta desafíos de procesamiento únicos en equipos ISBM. Posee una ventana de temperatura de procesamiento notoriamente estrecha. Si la preforma está demasiado fría durante la fase de estiramiento, el material se rasgará o exhibirá un blanqueamiento severo por tensión. Si hace demasiado calor, el polímero cristaliza rápidamente, volviendo el recipiente turbio y quebradizo. La maquinaria moderna compensa esta ventana estrecha mediante perfiles térmicos avanzados. Los hornos de calentamiento por infrarrojos altamente segmentados aplican calor preciso y por zonas a secciones específicas de la preforma, lo que permite una orientación biaxial exitosa de este desafiante material.
La industria del embalaje depende cada vez más de resinas especiales para satisfacer las demandas de nichos de mercado. Los copoliésteres como Tritan y PETG producen envases ultratransparentes de primera calidad, favorecidos por los fabricantes de cosméticos y dispositivos médicos de alta gama. Estos materiales ofrecen una resistencia superior al impacto, durabilidad química y una ausencia total de bisfenol-A (BPA). La poliamida (nylon o PA) se utiliza a menudo en mezclas especializadas o configuraciones de coinyección multicapa para proporcionar una barrera extrema al oxígeno para latas de alimentos altamente sensibles.
Un versátil La máquina de tarros de PET PC puede adaptarse a estas resinas especiales, siempre que el operador comprenda los ajustes mecánicos necesarios. El procesamiento de estos materiales requiere diseños de tornillos específicos para gestionar eficazmente el calor cortante, evitando la degradación de la cadena polimérica. También exige controles de temperatura del molde muy precisos para evitar la cristalización prematura durante la fase de inyección. La preforma debe permanecer completamente amorfa antes de ingresar a la estación de estirado y soplado para garantizar la máxima claridad y resistencia.
No todos los polímeros termoplásticos son adecuados para el estiramiento biaxial. El cloruro de polivinilo (PVC), si bien es común en el moldeo por extrusión-soplado para botellas de productos químicos, falla completamente en los procesos ISBM. El PVC plantea graves riesgos de degradación térmica a las temperaturas requeridas para el moldeo por inyección a alta presión. Si se sobrecalienta en el barril, libera gas corrosivo de ácido clorhídrico. Este gas destruye rápidamente los cilindros de las máquinas, los tornillos y las costosas herramientas de acero.
Las poliolefinas estándar, como el polietileno de baja densidad (LDPE) y el polietileno de alta densidad (HDPE), también tienen problemas en las máquinas ISBM. Estos materiales exhiben tasas de cristalización rápidas y carecen de la fase distintiva de endurecimiento por deformación que se encuentra en el PET. Este rápido cambio de fase evita el estiramiento uniforme requerido para los contenedores de boca ancha. Intentar procesar HDPE estándar en equipos ISBM generalmente resulta en correas severas en la base, distribución desigual de las paredes y fallas estructurales catastróficas durante la fase de soplado de alta presión.
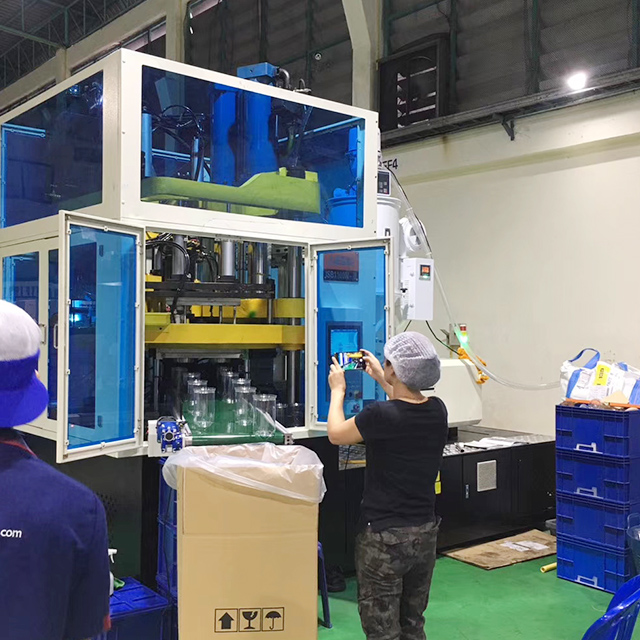
El viaje del polímero comienza cuando los gránulos de plástico ingresan a la máquina a través de la tolva. El tornillo de inyección debe fundir, mezclar y transportar el polímero de manera uniforme sin provocar degradación térmica. Las geometrías de tornillos específicas son fundamentales para el éxito. La relación longitud-diámetro (L/D), normalmente entre 24:1 y 25:1 para el PET, garantiza un tiempo de residencia adecuado para una fusión completa. La relación de compresión dicta la agresividad con la que se exprime el material a medida que avanza a través de las zonas de alimentación, transición y dosificación.
El manejo de materiales sensibles al corte requiere perfiles de tornillos especializados. Los tornillos de alto cizallamiento romperán físicamente las cadenas de polímeros de las resinas sensibles, reduciendo drásticamente la viscosidad intrínseca del material incluso antes de que entre en el molde. Por el contrario, un tornillo con capacidades de mezcla insuficientes inyectará partículas no fundidas o creará inconsistencias térmicas dentro de la corriente fundida. Ambos defectos arruinan la integridad estructural y la claridad óptica del frasco final. A menudo se utilizan tramos de barrera para separar el polímero fundido de los gránulos sólidos, asegurando un conjunto de fusión homogéneo.
El índice de flujo de fusión (MFI) y la viscosidad intrínseca (IV) definen las propiedades reológicas exactas del polímero. Estas métricas determinan cómo fluye el plástico bajo presión extrema y cómo se comporta cuando se estira. Una inyección exitosa requiere hacer coincidir el MFI de la resina con las capacidades de inyección hidráulica o eléctrica de la máquina. Los materiales con alto IV, necesarios para frascos grandes de boca ancha, son muy viscosos y resisten el flujo.
El procesamiento de estas resinas de alto IV exige una inmensa presión de inyección para llenar completamente la cavidad de la preforma antes de que el material se congele. En consecuencia, la máquina debe poseer una fuerza de sujeción adecuada para mantener el molde cerrado de forma segura durante esta fase de inyección a alta presión. Si la fuerza de sujeción es insuficiente, el molde se separará ligeramente, provocando rebabas alrededor del anillo del cuello. Estirar la preforma sin desgarros ni correas depende completamente de mantener este equilibrio reológico preciso desde la tolva hasta el molde de soplado. Los transductores de presión de fusión instalados en la boquilla del cañón brindan retroalimentación en tiempo real al sistema de control para mantener tamaños de disparo consistentes.
El acondicionamiento térmico cierra la brecha crítica entre la inyección y el soplado. El perfil de calefacción por infrarrojos (IR) en un La máquina ISBM del contenedor de plástico debe ser exacta. El calor debe penetrar el núcleo de la pared de la preforma sin sobrecalentar la superficie. Diferentes materiales requieren distintas relaciones de estiramiento axial y circular para lograr una resistencia mecánica óptima.
La varilla de estiramiento axial empuja la preforma hacia la base del molde, mientras que el aire a alta presión la expande hacia afuera para completar el estiramiento del aro. El PET permite relaciones de estiramiento relativamente altas, lo que produce paredes delgadas y excepcionalmente fuertes. La PC requiere proporciones de estiramiento más bajas y temperaturas de acondicionamiento significativamente más altas. Si las relaciones de estiramiento no coinciden con la ventana de orientación natural del polímero, el contenedor resultante sufrirá una distribución desigual del material, esquinas débiles y poca resistencia a la carga superior. Los ventiladores del horno de calentamiento evitan que el aire ambiente sobrecaliente la superficie de la preforma, asegurando que el calor penetre profundamente en la pared de polímero.
Los operadores deben navegar por la relación inversa entre las velocidades de procesamiento, las velocidades de enfriamiento y la cristalinidad del polímero resultante. Una cristalinidad más alta generalmente mejora las propiedades de barrera y la resistencia al calor de un recipiente, pero reduce significativamente la claridad óptica. Las velocidades de enfriamiento más lentas en el molde de inyección permiten que se formen cristales microscópicos, creando una apariencia nebulosa o lechosa en el plástico.
Por el contrario, el enfriamiento rápido bloquea el polímero en un estado amorfo, lo que produce una transparencia similar al vidrio pero un rendimiento de barrera ligeramente inferior. Los fabricantes deben priorizar sus requisitos en función de la aplicación de uso final. El ajuste de los caudales de agua enfriada y las temperaturas del molde permite a los técnicos establecer el equilibrio exacto requerido para el producto.
Prioridad de aplicación |
Polímero recomendado |
Enfoque de procesamiento |
Resultado esperado |
|---|---|---|---|
Máxima Claridad Óptica (Cosméticos Premium) |
PETG/Tritán |
Enfriamiento rápido, calentamiento por infrarrojos preciso |
Transparencia similar al vidrio, barrera moderada. |
Alta resistencia al calor (alimentos rellenos calientes) |
Policarbonato (PC) |
Altas temperaturas del molde, enfriamiento lento |
Durabilidad extrema, ligero potencial de turbidez |
Vida útil extendida (bienes perecederos) |
Mezclas de PET con PA |
Relaciones de estiramiento optimizadas para orientación. |
Alta barrera O2/CO2, alta resistencia a la tracción |
Resistencia química (limpiadores domésticos) |
PP aclarado |
Perfil térmico estricto, ventana de temperatura estrecha |
Excelente barrera contra la humedad, semitransparente. |
El moldeo por extrusión-soplado tradicional genera una importante cantidad de desechos en el cuello y la cola de cada contenedor. La tecnología ISBM elimina fundamentalmente este desperdicio. El proceso utiliza sistemas de canal caliente con compuertas de válvula de precisión para inyectar el volumen exacto de material fundido necesario para formar la preforma. No hay rebabas que recortar, ni colas que quitar ni remolido que procesar nuevamente en la tolva.
Esta precisión da como resultado una utilización de materia prima cercana al 100%. El impacto financiero de esta eficiencia es sustancial, particularmente en altos volúmenes de producción. La eliminación de desechos reduce los costos directos de materiales, elimina la mano de obra asociada con el recorte y elimina la necesidad de equipos auxiliares de molienda. Este alto nivel de eficiencia material compensa rápidamente el mayor gasto de capital inicial requerido para comprar e instalar equipos ISBM. También garantiza una calidad constante del recipiente, ya que la resina virgen se comporta de manera mucho más predecible que las mezclas que contienen triturado.
Diferentes resinas requieren aportes de energía muy diferentes para procesarse con éxito. Fundir y acondicionar resinas de alta temperatura como la PC requiere una energía eléctrica significativa. El consumo de energía, medido en kilovatios por kilogramo (kW/kg) de material procesado, es notablemente mayor para el PC que para el PET o PP estándar. Los calentadores de barril deben funcionar a mayor temperatura, las presiones de inyección deben ser más altas y los controladores de temperatura del molde deben mantener niveles elevados de calor continuamente.
La evaluación de estos requisitos energéticos es fundamental para las operaciones de fabricación a gran escala. Los administradores de instalaciones deben garantizar que exista una infraestructura eléctrica adecuada antes de comprometerse con resinas de alta temperatura. Además, la fase de enfriamiento requiere enfriadores industriales robustos para eliminar rápidamente el calor de los moldes. Comprender los perfiles de consumo de energía específicos por tipo de resina ayuda a los gerentes de planta a optimizar los programas de producción, equilibrar las cargas eléctricas y gestionar los gastos operativos de manera efectiva a escala. Los sistemas servohidráulicos modernos pueden mitigar parte de este consumo de energía consumiendo energía únicamente durante los movimientos activos de la máquina.
La humedad es el principal enemigo de los polímeros higroscópicos como el PET y el PC. Un secado inadecuado provoca una degradación hidrolítica catastrófica durante la fase de plastificación. Cuando la resina húmeda ingresa al barril calentado, las moléculas de agua atrapadas se convierten en vapor y rompen físicamente las cadenas de polímero. Esta reacción química reduce drásticamente la viscosidad intrínseca del material incluso antes de que llegue al molde.
Los recipientes moldeados a partir de resina degradada sufren graves fallos estructurales, fragilidad y mala claridad óptica. Los estrictos protocolos de secado son absolutamente obligatorios. Las instalaciones deben instalar secadores desecantes de alta capacidad capaces de mantener la resina a temperaturas específicas (por ejemplo, 160 °C para PET) durante 4 a 6 horas antes del procesamiento. Además, se requieren monitores de punto de rocío en línea para garantizar que el aire utilizado para el secado permanezca a -40 °C o menos. La resina debe llegar a la tolva de la máquina al nivel exacto de humedad especificado, generalmente por debajo de 50 partes por millón (ppm) para PET, para garantizar la integridad estructural.
Ciertos polímeros, particularmente aquellos mezclados con colorantes opacos o aditivos de barrera como el dióxido de titanio (TiO2), actúan como abrasivos durante el proceso de inyección. Las altas presiones de inyección requeridas para ISBM agravan este desgaste en las herramientas de acero. A lo largo de millones de ciclos, las varillas centrales, los anillos de cuello y los moldes de soplado se degradan. Las herramientas desgastadas provocan rebabas alrededor de las superficies de sellado, imprecisiones dimensionales en las roscas y mala ventilación durante la fase de soplado.
Los fabricantes deben implementar un estricto programa de mantenimiento preventivo basado en ciclos. Los técnicos deben inspeccionar periódicamente las varillas centrales para detectar rayaduras o deflexiones. Los anillos de cuello requieren un pulido periódico para mantener tolerancias de rosca exactas para el taponado. Los moldes de soplado deben limpiarse con frecuencia para eliminar los residuos desgasificados y garantizar una ventilación de aire adecuada a través de las microranuras. El mantenimiento constante y proactivo es la única manera de garantizar la calidad de los contenedores y evitar costosos tiempos de inactividad no planificados en la planta de producción.
Audite su cartera de productos para determinar los grados exactos de resina, los requisitos de viscosidad intrínseca y las necesidades de barrera para todos los futuros contenedores de boca ancha.
Solicite una prueba física del material utilizando su grado de resina específico en el equipo de prueba del fabricante de la maquinaria para verificar la claridad óptica y los tiempos de ciclo.
Consulte con ingenieros de herramientas para finalizar los diseños de preformas, acabados de cuello y relaciones de estiramiento antes de aprobar las especificaciones finales de la máquina.
Evalúe la infraestructura de energía y equipos auxiliares de sus instalaciones para asegurarse de que puedan soportar los secadores desecantes, los compresores de aire de alta presión y las cargas térmicas necesarios.
R: Un parisón es un tubo continuo de plástico extruido y sin orientar que se utiliza en el moldeo por extrusión y soplado. Una preforma es un tubo moldeado por inyección con precisión con un cuello y roscas terminados que se utilizan en ISBM. Las preformas ofrecen una precisión dimensional superior, lo cual es fundamental para crear los sellos a prueba de fugas necesarios en frascos y latas de boca ancha.
R: Generalmente no. El HDPE y el LDPE generalmente se procesan mediante moldeo por extrusión y soplado o moldeo por inyección y soplado. Sus rápidas tasas de cristalización no se prestan bien al proceso de estiramiento biaxial del ISBM. Intentar estirar estos materiales generalmente resulta en una distribución desigual de las paredes, correas y fallas estructurales.
R: El PC requiere temperaturas de fusión significativamente más altas, un acondicionamiento del molde más caliente y presiones de inyección más altas que el PET. También necesita diseños de tornillos específicos para evitar la degradación por cizallamiento y exige protocolos de secado más estrictos. Si bien el PC es más difícil de procesar, produce un recipiente duradero y altamente resistente al calor, adecuado para aplicaciones de llenado en caliente.
R: Cada polímero tiene una ventana de temperatura óptima para el alineamiento de las cadenas moleculares. El PET permite altas relaciones de estiramiento, lo que permite contenedores más livianos y de paredes más delgadas. Los polímeros como el PP o el PC requieren relaciones de estiramiento más bajas y diferentes perfiles de acondicionamiento térmico para lograr su resistencia mecánica óptima sin desgarrarse ni cristalizar.
R: Sí, pero requiere una recalibración sustancial del proceso. Cambiar de material implica cambiar el perfil del tornillo de inyección, ajustar las configuraciones de la lámpara de calentamiento, modificar los tiempos de enfriamiento y potencialmente intercambiar herramientas para tener en cuenta las tasas de contracción muy diferentes entre PET y PP.
R: La viscosidad intrínseca mide el peso molecular del polímero y la resistencia a la fusión. Una vía intravenosa correcta garantiza que el plástico fluya correctamente durante la inyección y se estire uniformemente durante el soplado. Si la vía intravenosa cae debido a un secado deficiente o a un calor excesivo, el recipiente final sufrirá debilidad estructural y falta de claridad.