+86-
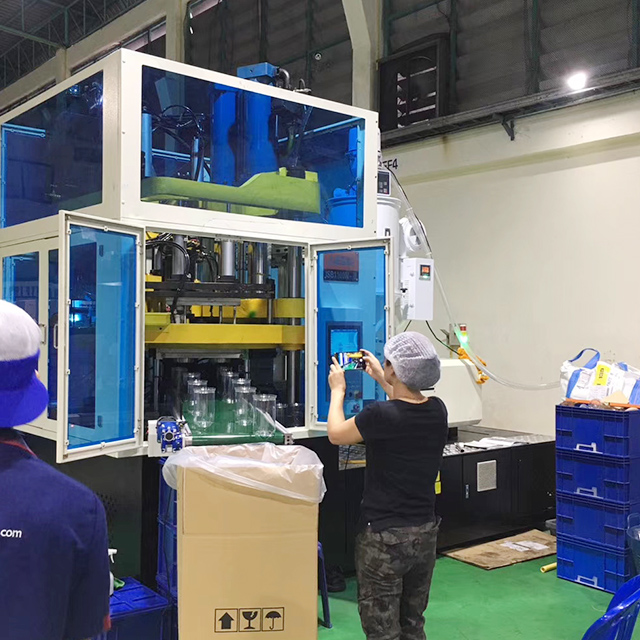
13928775imeira estação: Partículas de plástico na cavidade do molde de injeção após o sistema de injeção, formam a pré-forma, o tamanho do gargalo da garrafa pode ser preciso e estável. A segunda estação: gire 120 graus, pré-forma para a estação de estiramento e sopro, para esticar a pré-forma de moldagem por sopro para o recipiente. monica.lee@jasu-cnc.com
Você está aqui: Lar »
Notícias »
Quais materiais uma máquina de moldagem por sopro e injeção de frascos pode processar?
Que materiais uma máquina de moldagem por sopro e estiramento por injeção de frascos pode processar?
Visualizações: 0 Autor: Editor do site Horário de publicação: 11/09/2026 Origem: Site
A produção em alto volume de embalagens plásticas de boca larga requer um alinhamento preciso entre a ciência dos polímeros e a mecânica das máquinas. Selecionar uma máquina de moldagem sem verificar os parâmetros exatos de processamento da resina corre o risco de altas taxas de refugo, defeitos ópticos como turvação ou marcas de fluxo e propriedades de barreira comprometidas. Recipientes de boca larga apresentam desafios geométricos únicos em comparação com garrafas de bebidas padrão. Eles exigem designs específicos de pré-formas e dinâmica de estiramento altamente controlada para atingir espessura de parede uniforme. Os fabricantes devem entender exatamente como os diferentes polímeros se comportam sob estresse térmico e mecânico extremo para manter a integridade estrutural e o apelo visual nas prateleiras das lojas.
Este guia detalha os polímeros específicos compatíveis com a tecnologia Injection Stretch Blow Molding (ISBM). Detalhamos os requisitos técnicos, as compensações de processamento e os critérios de avaliação necessários para especificar o equipamento correto para sua linha de embalagem. Você aprenderá como combinar as características da resina com as capacidades da máquina, otimizar o condicionamento térmico e implementar controles ambientais rigorosos para garantir uma produção contínua e perfeita.
Compatibilidade primária: A tecnologia ISBM é otimizada para polímeros amorfos e semicristalinos, principalmente PET e policarbonato (PC), devido às suas características distintas de estiramento e orientação.
Eficiência do processo: Uma máquina adequadamente calibrada atinge quase 100% de utilização de matéria-prima, praticamente eliminando rebarbas e refugos associados à moldagem por extrusão e sopro.
Especificidade da aplicação: A seleção do material determina a configuração da máquina; o processamento de PC de alta temperatura requer condicionamento térmico, designs de parafusos e especificações de ferramentas diferentes do PET padrão.
Mitigação de riscos: A implantação bem-sucedida depende de controles ambientais rigorosos, especificamente protocolos de secagem de resina, gerenciamento preciso da viscosidade intrínseca (IV) e mecânica de alimentação otimizada.
A mecânica do ISBM para contêineres de boca larga
Injeção de pré-forma versus dinâmica de moldagem por sopro e estiramento
O processo ISBM difere fundamentalmente das técnicas tradicionais de moldagem por sopro por separar a criação do gargalo do recipiente da formação do seu corpo. A operação começa na cavidade de injeção. O polímero fundido é lançado sob extrema pressão em um molde de aço usinado com precisão para formar uma pré-forma. Esta etapa inicial estabelece as dimensões exatas do pescoço e da rosca. Como o pescoço se molda contra ferramentas de aço sólido, em vez de ser soprado para fora, as roscas resultantes oferecem precisão dimensional superior. Essa precisão garante a vedação à prova de vazamentos necessária para potes e latas de boca larga usados em embalagens de alimentos, cosméticos e produtos químicos.
Após a fase de injeção, a pré-forma é transferida para uma estação de condicionamento térmico antes de entrar no molde de sopro. Uma haste de estiramento mecânico se estende para baixo, empurrando a pré-forma para o fundo da cavidade do molde para fornecer orientação axial. Simultaneamente, o ar de alta pressão força o material para fora, contra as paredes do molde, proporcionando orientação ao arco. Isso contrasta fortemente com a moldagem por extrusão e sopro (EBM), que depende de uma forma preliminar extrudada contínua e não orientada que fica comprimida na parte superior e inferior. Recipientes de boca larga exigem designs de pré-formas específicos com perfis mais curtos e mais largos em comparação com garrafas de bebidas de gargalo estreito. Esta geometria requer mecânica especializada da haste de estiramento, diâmetros de haste de estiramento maiores e tempo de pressão de ar altamente preciso para evitar que o material fique mais fino na base ou no ombro.
A unidade de injeção derrete a resina e preenche a cavidade da pré-forma sob alta pressão.
Manter a pressão embala o molde para evitar marcas de afundamento à medida que o plástico esfria.
A pré-forma é transferida para a estação de condicionamento para atingir a temperatura ideal de estiramento.
A haste de estiramento estende-se para orientar axialmente as cadeias poliméricas.
O ar soprado de alta pressão expande a pré-forma radialmente contra as paredes resfriadas do molde de sopro.
Por que potes e latas exigem características específicas do polímero
O estiramento de uma pré-forma ampla envolve física complexa e depende muito de uma propriedade do polímero conhecida como endurecimento por deformação. À medida que a haste mecânica e a pressão do ar esticam o plástico, as cadeias moleculares começam a se alinhar e emaranhar. Este emaranhamento aumenta a resistência do material a alongamentos adicionais naquela área específica. Consequentemente, a força de estiramento é transferida para regiões adjacentes, mais espessas e não orientadas da pré-forma. Este mecanismo autorregulável garante uma espessura de parede uniforme em todo o diâmetro do frasco ou lata. Previne pontos fracos que podem romper durante o enchimento, tampamento ou transporte.
O processo de estiramento biaxial altera fundamentalmente as propriedades físicas do polímero. O alinhamento das cadeias moleculares aumenta drasticamente a resistência à tração, a capacidade de carga superior e a resistência ao impacto contra quedas do frasco acabado. Também fortalece a estrutura molecular, o que melhora significativamente o desempenho da barreira contra a entrada de oxigênio e umidade. Os polímeros que não possuem uma fase distinta de endurecimento por deformação, ou aqueles que cristalizam muito rapidamente, irão rasgar, distribuir-se de forma desigual ou tornar-se opacos durante esta fase agressiva de estiramento. Você deve selecionar resinas projetadas especificamente para orientação biaxial para obter rendimentos de produção aceitáveis.
Que materiais uma máquina de moldagem por sopro e estiramento por injeção de frascos pode processar?
Operando um A máquina de moldagem por sopro e estiramento por injeção de frascos e latas requer a correspondência da resina alvo com os limites mecânicos e térmicos do equipamento. Polímeros diferentes exigem parâmetros de processamento, geometrias de parafuso e controles de temperatura de molde muito diferentes.
Tereftalato de polietileno (PET): o padrão da indústria
O tereftalato de polietileno (PET) domina o setor de embalagens de boca larga. Oferece resistência à tração excepcionalmente alta, permitindo projetos de contêineres leves sem sacrificar a rigidez estrutural. O PET oferece excelente clareza óptica, conferindo aos potes de plástico uma aparência premium de vidro que agrada aos consumidores nas prateleiras do varejo. Além disso, as suas excelentes propriedades de barreira contra CO2 e O2 fazem dele a escolha padrão para proteger conteúdos sensíveis contra oxidação e deterioração.
Processando este polímero em um padrão A máquina sopradora de frascos PET exige adesão estrita às faixas específicas de Viscosidade Intrínseca (IV). Para aplicações de boca larga, normalmente é necessária uma IV entre 0,76 e 0,84 dl/g. As resinas com IV abaixo desta faixa não possuem a resistência de fusão necessária para suportar o estiramento agressivo exigido para grandes diâmetros, levando a teias ou rupturas na base. As aplicações típicas para PET processado via ISBM incluem potes de manteiga de amendoim, recipientes de cosméticos, potes de maionese e embalagens de alimentos secos. As temperaturas do cilindro de injeção para PET geralmente variam de 270°C a 290°C, exigindo faixas de aquecimento padrão e moldes resfriados a água.
Policarbonato (PC): Alta Durabilidade e Resistência ao Calor
O policarbonato (PC) oferece vantagens estruturais distintas em relação ao PET, principalmente devido à sua temperatura de transição vítrea excepcionalmente alta. Essa estabilidade térmica torna o PC o polímero ideal para aplicações de envase a quente em alimentos, processos de esterilização e recipientes reutilizáveis para serviços pesados. Os frascos de PC podem suportar ciclos de lavagem em alta temperatura sem deformar, encolher ou perder sua clareza óptica. Isso os torna um produto básico em serviços de alimentação institucional, armazenamento de água premium e embalagens de laboratório.
Contudo, operar um A máquina de fabricação de latas de PC exige configurações de equipamentos altamente robustas. O PC requer ferramentas significativamente mais pesadas e maior capacidade térmica do que as resinas padrão. As temperaturas de fusão no cilindro de injeção geralmente excedem 290°C a 310°C. Esse calor extremo exige metalurgia de barril especializada para evitar desgaste prematuro, faixas de aquecimento de alta potência e controladores precisos de temperatura do molde utilizando água pressurizada ou óleo térmico. As vantagens desta durabilidade incluem custos mais elevados de matéria-prima, maior consumo de energia durante a plastificação e requisitos de secagem muito mais rigorosos para evitar a degradação hidrolítica antes da injeção.
Polipropileno (PP): Econômico e Resistente a Produtos Químicos
O polipropileno (PP) é frequentemente utilizado para aplicações que exigem resistência química superior e excelentes barreiras à umidade. O PP clarificado, que inclui agentes nucleantes específicos para reduzir o tamanho da esferulita durante o resfriamento, oferece um acabamento semitransparente adequado para produtos químicos domésticos, produtos secos e embalagens farmacêuticas. O PP é altamente econômico e possui uma densidade menor que o PET, resultando em contêineres com peso geral mais leve e custos de envio reduzidos.
Apesar dos seus benefícios, o PP apresenta desafios de processamento únicos em equipamentos ISBM. Possui uma janela de temperatura de processamento notoriamente estreita. Se a pré-forma estiver um pouco fria demais durante a fase de estiramento, o material irá rasgar ou apresentar forte branqueamento por tensão. Se estiver um pouco quente demais, o polímero cristaliza rapidamente, tornando o recipiente turvo e quebradiço. As máquinas modernas compensam esta janela estreita através de perfis térmicos avançados. Os fornos de aquecimento IR altamente segmentados aplicam calor preciso e zoneado a seções específicas da pré-forma, permitindo uma orientação biaxial bem-sucedida deste material desafiador.
Resinas Especiais: Tritan, PETG, Poliamida (PA) e Copoliésteres
A indústria de embalagens depende cada vez mais de resinas especiais para atender às demandas de nichos de mercado. Copoliésteres como Tritan e PETG produzem embalagens premium e ultratransparentes, preferidas por fabricantes de cosméticos e dispositivos médicos de alta qualidade. Esses materiais oferecem resistência superior ao impacto, durabilidade química e ausência completa de Bisfenol-A (BPA). A poliamida (náilon ou PA) é frequentemente usada em misturas especializadas ou configurações de co-injeção multicamadas para fornecer uma barreira extrema ao oxigênio para latas de alimentos altamente sensíveis.
Um versátil A máquina de jarras PET PC pode se adaptar a essas resinas especiais, desde que o operador entenda os ajustes mecânicos necessários. O processamento desses materiais requer designs de parafusos específicos para gerenciar o calor de cisalhamento de maneira eficaz, evitando a degradação da cadeia polimérica. Também exige controles de temperatura do molde altamente precisos para evitar a cristalização prematura durante a fase de injeção. A pré-forma deve permanecer completamente amorfa antes de entrar na estação de estiramento e sopro para garantir máxima clareza e resistência.
Materiais a serem evitados: Por que o PVC e as poliolefinas padrão enfrentam dificuldades
Nem todos os polímeros termoplásticos são adequados para estiramento biaxial. O cloreto de polivinila (PVC), embora comum na moldagem por extrusão e sopro para garrafas de produtos químicos, falha completamente nos processos ISBM. O PVC apresenta graves riscos de degradação térmica nas temperaturas exigidas para moldagem por injeção de alta pressão. Se superaquecido no barril, libera gás corrosivo de ácido clorídrico. Este gás destrói rapidamente barris de máquinas, parafusos e ferramentas de aço caras.
Poliolefinas padrão, como Polietileno de Baixa Densidade (LDPE) e Polietileno de Alta Densidade (HDPE), também enfrentam dificuldades em máquinas ISBM. Esses materiais exibem taxas de cristalização rápidas e não possuem a fase distinta de endurecimento por deformação encontrada no PET. Esta rápida mudança de fase evita o estiramento uniforme necessário para recipientes de boca larga. A tentativa de processar HDPE padrão em equipamentos ISBM geralmente resulta em correias severas na base, distribuição irregular da parede e falha estrutural catastrófica durante a fase de sopro de alta pressão.
Avaliando a compatibilidade material-máquina (critérios de sucesso)
Mecânica de Plastificação: Funil, Projeto de Rosca e Alimentação
A jornada do polímero começa quando os pellets de plástico entram na máquina através da tremonha. O parafuso de injeção deve derreter, misturar e transportar o polímero uniformemente sem causar degradação térmica. Geometrias específicas dos parafusos são críticas para o sucesso. A relação comprimento/diâmetro (L/D), normalmente entre 24:1 e 25:1 para PET, garante um tempo de residência adequado para a fusão completa. A taxa de compressão determina a agressividade com que o material é comprimido à medida que avança pelas zonas de alimentação, transição e medição.
O gerenciamento de materiais sensíveis ao cisalhamento requer perfis de parafusos especializados. Parafusos de alto cisalhamento romperão fisicamente as cadeias poliméricas de resinas sensíveis, reduzindo drasticamente a viscosidade intrínseca do material antes mesmo de ele entrar no molde. Por outro lado, uma rosca com capacidade de mistura insuficiente injetará partículas não fundidas ou criará inconsistências térmicas no fluxo de fusão. Ambos os defeitos prejudicam a integridade estrutural e a clareza óptica do frasco final. Os voos de barreira são frequentemente utilizados para separar o polímero derretido dos pellets sólidos, garantindo um banho de fusão homogêneo.
Requisitos de índice de fluxo de fusão (MFI) e viscosidade intrínseca (IV)
O Índice de Fluxo de Fusão (MFI) e a Viscosidade Intrínseca (IV) definem as propriedades reológicas exatas do polímero. Essas métricas determinam como o plástico flui sob pressão extrema e como se comporta quando esticado. A injeção bem-sucedida requer a correspondência entre o MFI da resina e as capacidades de injeção hidráulica ou elétrica da máquina. Materiais com alto IV, necessários para frascos grandes e de boca larga, são altamente viscosos e resistem ao fluxo.
O processamento dessas resinas de alta IV exige imensa pressão de injeção para preencher completamente a cavidade da pré-forma antes que o material congele. Conseqüentemente, a máquina deve possuir força de fixação adequada para manter o molde fechado com segurança durante esta fase de injeção de alta pressão. Se a força de fixação for insuficiente, o molde se separará ligeiramente, causando rebarbas ao redor do anel do pescoço. O estiramento da pré-forma sem rasgos ou cintas depende inteiramente da manutenção desse equilíbrio reológico preciso desde a tremonha até o molde de sopro. Os transdutores de pressão de fusão instalados no bocal do cano fornecem feedback em tempo real ao sistema de controle para manter tamanhos de tiro consistentes.
Condicionamento térmico e taxas de estiramento
O condicionamento térmico preenche a lacuna crítica entre a injeção e o sopro. O perfil de aquecimento infravermelho (IR) em um A máquina ISBM de recipiente de plástico deve ser exata. O calor deve penetrar no núcleo da parede da pré-forma sem superaquecer a superfície. Diferentes materiais requerem taxas de estiramento axial e de arco distintas para atingir a resistência mecânica ideal.
A haste de estiramento axial empurra a pré-forma para baixo até a base do molde, enquanto o ar de alta pressão a expande para fora para completar o estiramento do aro. O PET permite taxas de estiramento relativamente altas, produzindo paredes finas e excepcionalmente fortes. O PC requer taxas de estiramento mais baixas e temperaturas de condicionamento significativamente mais altas. Se as taxas de estiramento não corresponderem à janela de orientação natural do polímero, o recipiente resultante sofrerá de distribuição irregular do material, cantos fracos e fraca resistência à carga superior. Os ventiladores no forno de aquecimento evitam o superaquecimento do ar ambiente na superfície da pré-forma, garantindo que o calor penetre profundamente na parede do polímero.
Clareza Óptica vs. Compensações de Propriedades de Barreira
Os operadores devem navegar pela relação inversa entre velocidades de processamento, taxas de resfriamento e a cristalinidade do polímero resultante. Uma maior cristalinidade geralmente melhora as propriedades de barreira e a resistência ao calor de um recipiente, mas reduz significativamente a clareza óptica. Taxas de resfriamento mais lentas no molde de injeção permitem a formação de cristais microscópicos, criando uma aparência turva ou leitosa no plástico.
Por outro lado, o resfriamento rápido mantém o polímero em um estado amorfo, produzindo transparência semelhante à do vidro, mas com desempenho de barreira ligeiramente inferior. Os fabricantes devem priorizar seus requisitos com base na aplicação de uso final. O ajuste das taxas de fluxo de água gelada e das temperaturas do molde permite que os técnicos obtenham o equilíbrio exato necessário para o produto.
Transparência semelhante a vidro, barreira moderada
Alta resistência ao calor (alimentos de enchimento quente)
Policarbonato (PC)
Altas temperaturas do molde, resfriamento lento
Extrema durabilidade, leve potencial de neblina
Vida útil estendida (produtos perecíveis)
PET com misturas de PA
Taxas de estiramento otimizadas para orientação
Alta barreira de O2/CO2, alta resistência à tração
Resistência Química (Limpadores Domésticos)
PP esclarecido
Perfil térmico rigoroso, janela de temperatura estreita
Excelente barreira à umidade, semitransparente
Economia da produção e fatores que influenciam o valor geral
Redução de sucata e utilização de materiais
A moldagem por extrusão e sopro tradicional gera sucata significativa no gargalo e na cauda de cada recipiente. A tecnologia ISBM elimina fundamentalmente este desperdício. O processo utiliza sistemas de câmara quente com válvulas de precisão para injetar o volume exato de material fundido necessário para formar a pré-forma. Não há rebarbas para aparar, nem resíduos para remover e nem material reciclado para processar de volta na tremonha.
Essa precisão resulta em quase 100% de utilização de matéria-prima. O impacto financeiro desta eficiência é substancial, especialmente em elevados volumes de produção. A eliminação do desperdício reduz os custos diretos de material, elimina o trabalho associado ao corte e elimina a necessidade de equipamentos auxiliares de retificação. Este elevado nível de eficiência material compensa rapidamente as maiores despesas de capital iniciais necessárias para comprar e instalar equipamento ISBM. Também garante qualidade consistente do recipiente, já que a resina virgem se comporta de maneira muito mais previsível do que as misturas contendo material reciclado.
Consumo de Energia por Tipo de Resina
Resinas diferentes requerem insumos de energia muito diferentes para serem processadas com sucesso. O derretimento e o condicionamento de resinas de alta temperatura, como o PC, exigem energia elétrica significativa. O consumo de energia, medido em quilowatts por quilograma (kW/kg) de material processado, é visivelmente maior para o PC do que para o PET ou PP padrão. Os aquecedores de barril devem funcionar mais quentes, as pressões de injeção devem ser mais altas e os controladores de temperatura do molde devem manter continuamente níveis elevados de calor.
Avaliar esses requisitos de energia é fundamental para operações de fabricação em larga escala. Os gerentes de instalações devem garantir que a infraestrutura de energia adequada esteja instalada antes de se comprometerem com resinas de alto calor. Além disso, a fase de resfriamento requer resfriadores industriais robustos para remover rapidamente o calor dos moldes. Compreender os perfis específicos de consumo de energia por tipo de resina ajuda os gerentes de fábrica a otimizar os cronogramas de produção, equilibrar as cargas elétricas e gerenciar as despesas operacionais de forma eficaz em grande escala. Os sistemas servo-hidráulicos modernos podem mitigar parte desse consumo de energia consumindo energia apenas durante os movimentos ativos da máquina.
Riscos de implementação e estratégias de mitigação
Gerenciando protocolos de umidade e secagem de resina
A umidade é o principal inimigo dos polímeros higroscópicos como PET e PC. A secagem inadequada causa degradação hidrolítica catastrófica durante a fase de plastificação. Quando a resina úmida entra no barril aquecido, as moléculas de água presas transformam-se em vapor e quebram fisicamente as cadeias de polímero. Esta reação química reduz drasticamente a viscosidade intrínseca do material antes mesmo de chegar ao molde.
Os recipientes moldados a partir de resina degradada sofrem de graves falhas estruturais, fragilidade e baixa clareza óptica. Protocolos rigorosos de secagem são absolutamente obrigatórios. As instalações devem instalar secadores dessecantes de alta capacidade, capazes de manter a resina em temperaturas específicas (por exemplo, 160°C para PET) por 4 a 6 horas antes do processamento. Além disso, monitores de ponto de orvalho em linha são necessários para garantir que o ar usado para secagem permaneça igual ou inferior a -40°C. A resina deve chegar à tremonha da máquina no nível exato de umidade especificado, normalmente abaixo de 50 partes por milhão (ppm) para PET, para garantir a integridade estrutural.
Desgaste de ferramentas e manutenção de moldes
Certos polímeros, especialmente aqueles misturados com corantes opacos ou aditivos de barreira como o dióxido de titânio (TiO2), atuam como abrasivos durante o processo de injeção. As altas pressões de injeção exigidas pelo ISBM agravam esse desgaste nas ferramentas de aço. Ao longo de milhões de ciclos, as hastes centrais, os anéis de pescoço e os moldes de sopro se degradam. Ferramentas desgastadas causam rebarbas ao redor das superfícies de vedação, imprecisões dimensionais nas roscas e ventilação deficiente durante a fase de sopro.
Os fabricantes devem implementar um cronograma de manutenção preventiva rigoroso e baseado em ciclos. Os técnicos devem inspecionar regularmente as hastes centrais quanto a marcas ou deflexões. Os anéis de pescoço requerem polimento periódico para manter tolerâncias exatas de rosca para cobertura. Os moldes de sopro devem ser limpos frequentemente para remover resíduos de gases e garantir a ventilação adequada do ar através das micro-ranhuras. A manutenção consistente e proativa é a única maneira de garantir a qualidade dos contêineres e evitar dispendiosas paradas não planejadas na área de produção.
Conclusão
Audite seu portfólio de produtos para determinar os graus exatos de resina, os requisitos de viscosidade intrínseca e as necessidades de barreira para todos os futuros recipientes de boca larga.
Solicite um teste de material físico usando seu grau de resina específico no equipamento de teste do fabricante do maquinário para verificar a clareza óptica e os tempos de ciclo.
Consulte os engenheiros de ferramentas para finalizar projetos de pré-formas, acabamentos de pescoço e taxas de estiramento antes de assinar as especificações finais da máquina.
Avalie a infraestrutura de energia e equipamentos auxiliares de sua instalação para garantir que ela possa suportar os secadores dessecantes, compressores de ar de alta pressão e cargas térmicas necessários.
Perguntas frequentes
P: Qual é a diferença entre um esboço e uma pré-forma na moldagem por sopro?
R: Um parison é um tubo contínuo de plástico extrudado e não orientado usado na moldagem por extrusão e sopro. Uma pré-forma é um tubo moldado por injeção com precisão com gargalo acabado e roscas usadas no ISBM. As pré-formas oferecem precisão dimensional superior, o que é fundamental para criar as vedações à prova de vazamentos exigidas em potes e latas de boca larga.
P: Uma máquina ISBM pode processar HDPE ou LDPE?
R: Geralmente, não. HDPE e LDPE são normalmente processados por moldagem por extrusão e sopro ou moldagem por injeção e sopro. Suas rápidas taxas de cristalização não se prestam bem ao processo de estiramento biaxial do ISBM. A tentativa de esticar esses materiais geralmente resulta em distribuição irregular da parede, cintas e falhas estruturais.
P: Qual é a diferença entre processar PET e PC para potes de plástico?
R: O PC requer temperaturas de fusão significativamente mais altas, condicionamento de molde mais quente e pressões de injeção mais altas que o PET. Ele também precisa de designs de parafusos específicos para evitar a degradação por cisalhamento e exige protocolos de secagem mais rígidos. Embora o PC seja mais difícil de processar, ele produz um recipiente durável e altamente resistente ao calor, adequado para aplicações de enchimento a quente.
P: Como a escolha do material afeta a taxa de estiramento na moldagem por sopro?
R: Cada polímero possui uma janela de temperatura ideal para alinhamento da cadeia molecular. O PET permite altas taxas de estiramento, possibilitando recipientes mais leves e com paredes mais finas. Polímeros como PP ou PC requerem taxas de estiramento mais baixas e diferentes perfis de condicionamento térmico para atingir sua resistência mecânica ideal sem rasgar ou cristalizar.
P: Uma máquina pode alternar entre a produção de PET e PP?
R: Sim, mas requer uma recalibração substancial do processo. A troca de materiais envolve a alteração do perfil do parafuso de injeção, o ajuste das configurações das lâmpadas de aquecimento, a modificação dos tempos de resfriamento e a troca potencial de ferramentas para levar em conta as taxas de encolhimento muito diferentes entre PET e PP.
P: Por que a viscosidade intrínseca (IV) é importante na moldagem por sopro?
R: A viscosidade intrínseca mede o peso molecular e a resistência de fusão do polímero. Um IV correto garante que o plástico flua adequadamente durante a injeção e se estique uniformemente durante o sopro. Se a IV cair devido a má secagem ou calor de cisalhamento excessivo, o recipiente final sofrerá de fraqueza estrutural e pouca clareza.