Просмотры: 0 Автор: Редактор сайта Время публикации: 11 сентября 2026 г. Происхождение: Сайт


Крупносерийное производство пластиковой упаковки с широким горлышком требует точного согласования между наукой о полимерах и механикой машиностроения. Выбор формовочной машины без проверки точных параметров обработки смолы сопряжен с риском высокого уровня брака, оптических дефектов, таких как помутнение или следы текучести, а также ухудшения барьерных свойств. Контейнеры с широким горлышком представляют собой уникальные геометрические задачи по сравнению со стандартными бутылками для напитков. Они требуют особой конструкции преформ и тщательно контролируемой динамики растяжения для достижения одинаковой толщины стенок. Производители должны точно понимать, как различные полимеры ведут себя при экстремальных термических и механических нагрузках, чтобы сохранить структурную целостность и визуальную привлекательность на полке магазина.
В этом руководстве описаны конкретные полимеры, совместимые с технологией литья под давлением с выдувом и вытягиванием под давлением (ISBM). Мы подробно описываем технические требования, компромиссы в области обработки и критерии оценки, необходимые для выбора правильного оборудования для вашей упаковочной линии. Вы узнаете, как согласовать характеристики смолы с возможностями машины, оптимизировать термическое кондиционирование и внедрить строгий экологический контроль для обеспечения непрерывного и безупречного производства.
Первичная совместимость: технология ISBM оптимизирована для аморфных и полукристаллических полимеров, в первую очередь ПЭТ и поликарбоната (ПК), благодаря их отличным характеристикам растяжения и ориентации.
Эффективность процесса: правильно откалиброванная машина обеспечивает почти 100% использование сырья, практически исключая обломки и отходы, связанные с экструзионно-выдувным формованием.
Специфика применения: выбор материала определяет конфигурацию машины; обработка высокотемпературного ПК требует иной термической обработки, конструкции винтов и характеристик инструментов, чем стандартный ПЭТ.
Снижение рисков. Успешное внедрение зависит от строгого контроля окружающей среды, в частности от протоколов сушки смолы, точного управления характеристической вязкостью (IV) и оптимизированной механики подачи.
Процесс ISBM фундаментально отличается от традиционных методов выдувного формования тем, что создание горлышка контейнера отделено от формирования его корпуса. Операция начинается в инъекционной полости. Расплавленный полимер под экстремальным давлением попадает в прецизионно обработанную стальную форму, образуя заготовку. На этом начальном этапе устанавливаются точные размеры шейки и резьбы. Поскольку шейка прижимается к твердой стальной оснастке, а не выдувается наружу, полученная резьба обеспечивает превосходную точность размеров. Такая точность гарантирует герметичность уплотнений, необходимую для банок и консервных банок с широким горлышком, используемых в упаковке пищевых продуктов, косметики и химикатов.
После этапа впрыска преформа передается на станцию термического кондиционирования перед подачей в выдувную форму. Механический растягивающий стержень движется вниз, прижимая заготовку ко дну полости формы, обеспечивая осевую ориентацию. Одновременно воздух под высоким давлением выталкивает материал наружу, прижимая его к стенкам формы, обеспечивая ориентацию пялец. Это резко контрастирует с экструзионно-выдувным формованием (EBM), в котором используется непрерывная, неориентированная экструдированная заготовка, которая зажимается сверху и снизу. Контейнеры с широким горлышком требуют специальной конструкции преформ с более короткими и широкими профилями по сравнению с бутылками для напитков с узким горлышком. Эта геометрия требует специальной механики растяжного стержня, большего диаметра растягивающего стержня и очень точного регулирования давления воздуха, чтобы предотвратить истончение материала у основания или плеча.
Инжекционный блок расплавляет смолу и заполняет полость преформы под высоким давлением.
Удержание давления уплотняет форму, чтобы предотвратить образование вмятин по мере остывания пластика.
Преформа передается на станцию кондиционирования для достижения оптимальной температуры растяжения.
Растягивающий стержень выдвигается для ориентации полимерных цепей в осевом направлении.
Выдувной воздух под высоким давлением расширяет заготовку в радиальном направлении относительно охлажденных стенок выдувной формы.
Растяжение широкой заготовки требует сложной физики и во многом зависит от свойства полимера, известного как деформационное упрочнение. Когда механический стержень и давление воздуха растягивают пластик, молекулярные цепи начинают выравниваться и переплетаться. Это запутывание увеличивает сопротивление материала дальнейшему растяжению в этой конкретной области. Следовательно, сила растяжения передается на соседние, более толстые и неориентированные области заготовки. Этот саморегулирующийся механизм обеспечивает равномерную толщину стенок по всему диаметру банки. Это предотвращает слабые места, которые могут разорваться во время наполнения, укупорки или транспортировки.
Процесс двухосного растяжения фундаментально меняет физические свойства полимера. Выравнивание молекулярных цепей значительно увеличивает прочность на разрыв, способность выдерживать верхнюю нагрузку и устойчивость готовой банки к ударам при падении. Он также уплотняет молекулярную структуру, что значительно повышает барьерные характеристики против проникновения кислорода и влаги. Полимеры, у которых нет четкой фазы деформационного упрочнения или те, которые кристаллизуются слишком быстро, будут рваться, распределяться неравномерно или становиться непрозрачными во время этой агрессивной фазы растяжения. Для достижения приемлемого выхода продукции необходимо выбирать смолы, специально разработанные для двухосной ориентации.
Эксплуатация Машина для литья под давлением с выдувом и вытягиванием банок требует подбора целевой смолы в соответствии с механическими и термическими ограничениями оборудования. Разные полимеры требуют совершенно разных параметров обработки, геометрии шнеков и контроля температуры пресс-формы.
Полиэтилентерефталат (ПЭТ) доминирует в секторе упаковки с широкой горловиной. Он обеспечивает исключительно высокую прочность на разрыв, что позволяет создавать легкие конструкции контейнеров без ущерба для жесткости конструкции. ПЭТ обеспечивает исключительную оптическую прозрачность, придавая пластиковым банкам превосходный стеклянный вид, который привлекает покупателей на полках магазинов. Кроме того, его превосходные барьерные свойства против CO2 и O2 делают его стандартным выбором для защиты чувствительного содержимого от окисления и порчи.
Обработка этого полимера в стандартном Машина для выдувного формования ПЭТ-банки требует строгого соблюдения определенных диапазонов характеристической вязкости (IV). Для применений с широким горлом обычно требуется IV от 0,76 до 0,84 дл/г. Смолам с IV ниже этого диапазона не хватает прочности расплава, необходимой для того, чтобы выдерживать агрессивное растяжение, необходимое для больших диаметров, что приводит к образованию перепонок или прорывов у основания. Типичные области применения ПЭТ, обработанного методом ISBM, включают банки с арахисовым маслом, косметические контейнеры, банки из-под майонеза и упаковку сухих пищевых продуктов. Температура инжекционного цилиндра для ПЭТ обычно находится в диапазоне от 270°C до 290°C, что требует использования стандартных нагревательных лент и форм с водяным охлаждением.
Поликарбонат (ПК) имеет явные структурные преимущества перед ПЭТ, в первую очередь благодаря его исключительно высокой температуре стеклования. Эта термическая стабильность делает ПК идеальным полимером для горячего розлива пищевых продуктов, процессов стерилизации и изготовления тяжелых многоразовых контейнеров. Банки из ПК могут выдерживать циклы мытья при высоких температурах, не деформируясь, не сжимаясь и не теряя своей оптической прозрачности. Это делает их основным продуктом общественного питания, хранения воды премиум-класса и лабораторной упаковки.
Однако, работая Машина для производства банок из ПК требует очень надежной конфигурации оборудования. ПК требует значительно более тяжелого инструмента и более высокой теплоемкости, чем стандартные смолы. Температура расплава в цилиндре для впрыска часто превышает 290–310°C. Такая сильная жара требует специальной металлургии ствола для предотвращения преждевременного износа, мощных нагревательных лент и точных регуляторов температуры пресс-формы, использующих воду под давлением или термомасло. Недостатками такой долговечности являются более высокие затраты на сырье, более высокое потребление энергии во время пластификации и гораздо более строгие требования к сушке для предотвращения гидролитического разложения перед инъекцией.
Полипропилен (ПП) часто используется там, где требуется превосходная химическая стойкость и отличные влагонепроницаемые свойства. Осветленный полипропилен, в состав которого входят специальные зародышеобразователи для уменьшения размера сферолитов при охлаждении, обеспечивает полупрозрачное покрытие, подходящее для упаковки бытовой химии, галантереи и фармацевтической продукции. ПП очень экономичен и имеет меньшую плотность, чем ПЭТ, что приводит к уменьшению общего веса контейнера и снижению затрат на транспортировку.
Несмотря на свои преимущества, ПП создает уникальные проблемы обработки в оборудовании ISBM. Он обладает заведомо узким температурным диапазоном обработки. Если на этапе растяжения преформа будет немного слишком холодной, материал порвется или начнет сильно побелеть под напряжением. Если температура будет слишком высокой, полимер быстро кристаллизуется, делая контейнер мутным и хрупким. Современное оборудование компенсирует это узкое окно за счет усовершенствованного термического профиля. Сегментированные печи ИК-нагрева обеспечивают точный зональный нагрев определенных участков заготовки, обеспечивая успешную двухосную ориентацию этого сложного материала.
Упаковочная промышленность все больше полагается на специальные смолы для удовлетворения потребностей нишевого рынка. Сополиэфиры, такие как тритан и ПЭТГ, позволяют производить сверхпрозрачную упаковку премиум-класса, которую предпочитают производители высококачественной косметики и медицинского оборудования. Эти материалы обладают превосходной ударопрочностью, химической стойкостью и полным отсутствием бисфенола-А (BPA). Полиамид (нейлон или PA) часто используется в специализированных смесях или многослойных установках для совместного впрыска, чтобы обеспечить исключительный кислородный барьер для высокочувствительных пищевых банок.
Универсальный Машина для изготовления банок из ПЭТ-ПК может адаптироваться к этим специальным смолам при условии, что оператор понимает необходимые механические настройки. Обработка этих материалов требует специальной конструкции шнеков для эффективного управления теплом сдвига и предотвращения деградации полимерной цепи. Это также требует очень точного контроля температуры формы для предотвращения преждевременной кристаллизации на этапе впрыска. Преформа должна оставаться полностью аморфной до поступления на станцию выдува и вытягивания, чтобы обеспечить максимальную прозрачность и прочность.
Не все термопластичные полимеры пригодны для двухосного растяжения. Поливинилхлорид (ПВХ), хотя и широко распространен в экструзионно-выдувном формовании бутылок с химическими веществами, совершенно не подходит для процессов ISBM. ПВХ представляет серьезный риск термической деградации при температурах, необходимых для литья под высоким давлением. При перегреве в стволе выделяется едкий газ соляной кислоты. Этот газ быстро разрушает стволы машин, винты и дорогостоящие стальные инструменты.
Стандартные полиолефины, такие как полиэтилен низкой плотности (LDPE) и полиэтилен высокой плотности (HDPE), также плохо подходят для машин ISBM. Эти материалы демонстрируют высокую скорость кристаллизации и не имеют четко выраженной фазы деформационного упрочнения, характерной для ПЭТ. Такое быстрое изменение фазы предотвращает равномерное растяжение, необходимое для контейнеров с широкой горловиной. Попытка использовать стандартный полиэтилен высокой плотности в оборудовании ISBM обычно приводит к образованию сильных перепонок в основании, неравномерному распределению стенок и катастрофическому разрушению конструкции во время фазы удара под высоким давлением.
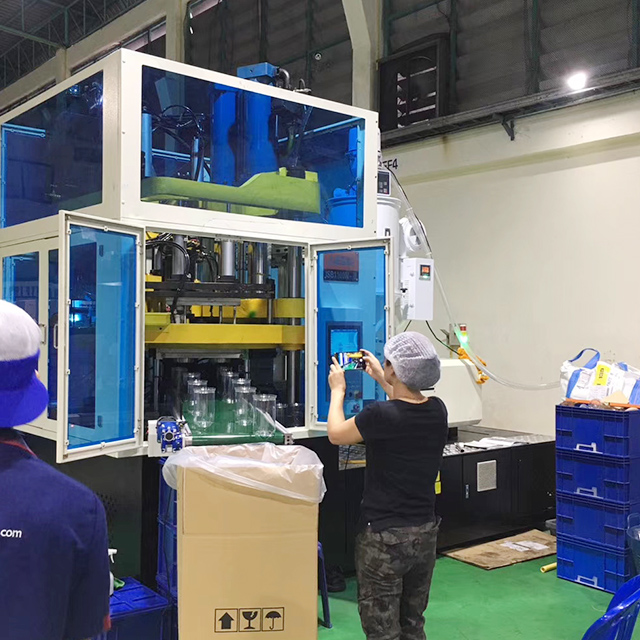
Путешествие полимера начинается с того, что пластиковые гранулы поступают в машину через бункер. Шнек для впрыска должен плавить, смешивать и равномерно транспортировать полимер, не вызывая термического разложения. Определенная геометрия винтов имеет решающее значение для успеха. Соотношение длины к диаметру (L/D), обычно составляющее от 24:1 до 25:1 для ПЭТ, обеспечивает достаточное время пребывания для полного плавления. Степень сжатия определяет, насколько агрессивно сжимается материал по мере его продвижения через зоны подачи, перехода и дозирования.
Для работы с материалами, чувствительными к сдвигу, требуются специальные профили шнеков. Шурупы с высокой скоростью сдвига физически разрывают полимерные цепи чувствительных смол, резко снижая характеристическую вязкость материала еще до того, как он попадет в форму. И наоборот, шнек с недостаточными возможностями перемешивания будет впрыскивать нерасплавленные частицы или создавать температурные несоответствия в потоке расплава. Оба дефекта нарушают структурную целостность и оптическую прозрачность готовой банки. Барьерные скребки часто используются для отделения расплавленного полимера от твердых гранул, обеспечивая однородную ванну расплава.
Индекс текучести расплава (MFI) и характеристическая вязкость (IV) определяют точные реологические свойства полимера. Эти показатели определяют, как пластик течет под экстремальным давлением и как он ведет себя при растяжении. Для успешного впрыска требуется соответствие MFI смолы возможностям гидравлического или электрического впрыска машины. Материалы с высоким показателем вязкости, необходимые для изготовления больших банок с широким горлышком, обладают высокой вязкостью и препятствуют течению.
Обработка этих смол с высоким IV требует огромного давления впрыска, чтобы полностью заполнить полость преформы до того, как материал замерзнет. Следовательно, машина должна обладать достаточной силой зажима, чтобы надежно удерживать форму в закрытом состоянии во время фазы впрыска под высоким давлением. Если сила зажима недостаточна, форма слегка отделится, что приведет к образованию заусенцев вокруг горловины. Растяжение преформы без разрывов и перевязок полностью зависит от поддержания точного реологического баланса на всем пути от бункера до выдувной формы. Датчики давления расплава, установленные в сопле ствола, обеспечивают обратную связь в режиме реального времени с системой управления для поддержания постоянного размера выстрелов.
Термическое кондиционирование устраняет критический разрыв между впрыском и продувкой. Профиль инфракрасного (ИК) нагрева в пластиковый контейнер ISBM машина должна быть точной. Тепло должно проникать в сердцевину стенки преформы, не перегревая поверхность. Различные материалы требуют различных коэффициентов осевого и окружного растяжения для достижения оптимальной механической прочности.
Стержень осевого растяжения прижимает заготовку к основанию формы, а воздух под высоким давлением расширяет ее наружу, завершая растяжение обручей. ПЭТ позволяет добиться относительно высоких коэффициентов растяжения, что позволяет получить тонкие и исключительно прочные стенки. ПК требует более низкой степени растяжения и значительно более высоких температур кондиционирования. Если коэффициенты растяжения не соответствуют окну естественной ориентации полимера, полученный контейнер будет страдать от неравномерного распределения материала, слабых углов и плохой прочности при верхней нагрузке. Вентиляторы в нагревательной печи предотвращают перегрев поверхности преформы окружающим воздухом, обеспечивая глубокое проникновение тепла в полимерную стенку.
Операторы должны ориентироваться в обратной зависимости между скоростью обработки, скоростью охлаждения и кристалличностью получаемого полимера. Более высокая кристалличность обычно улучшает барьерные свойства и термостойкость контейнера, но значительно снижает оптическую прозрачность. Более медленные скорости охлаждения в литьевой форме позволяют формироваться микроскопическим кристаллам, создавая мутный или молочный вид пластика.
И наоборот, быстрое охлаждение удерживает полимер в аморфном состоянии, обеспечивая прозрачность, подобную стеклу, но несколько снижая барьерные характеристики. Производители должны расставлять приоритеты в своих требованиях в зависимости от конечного применения. Регулировка расхода охлажденной воды и температуры пресс-формы позволяет техническим специалистам подобрать точный баланс, необходимый для продукта.
Приоритет приложения |
Рекомендуемый полимер |
Фокус обработки |
Ожидаемый результат |
|---|---|---|---|
Максимальная оптическая прозрачность (косметика премиум-класса) |
ПЭТГ / Тритан |
Быстрое охлаждение, точный ИК-нагрев |
Стеклянная прозрачность, умеренный барьер |
Высокая термостойкость (продукты горячего наполнения) |
Поликарбонат (ПК) |
Высокие температуры формы, медленное охлаждение |
Чрезвычайная долговечность, небольшой потенциал помутнения |
Увеличенный срок хранения (скоропортящиеся продукты) |
ПЭТ со смесями ПА |
Оптимизированные коэффициенты растяжения для ориентации |
Высокий барьер O2/CO2, высокая прочность на разрыв. |
Химическая стойкость (бытовые чистящие средства) |
Осветленный ПП |
Строгое термическое профилирование, узкое температурное окно |
Отличный влагонепроницаемый, полупрозрачный |
Традиционное экструзионно-выдувное формование приводит к образованию значительного количества отходов на горлышке и хвостовой части каждого контейнера. Технология ISBM принципиально исключает эти потери. В этом процессе используются горячеканальные системы с прецизионными клапанными затворами для впрыска точного объема расплавленного материала, необходимого для формирования заготовки. Нет необходимости обрезать обломки, удалять хвосты и повторно измельчать материал, чтобы отправить его обратно в бункер.
Такая точность приводит к почти 100% использованию сырья. Финансовый эффект от такой эффективности значителен, особенно при больших объемах производства. Устранение лома снижает прямые материальные затраты, исключает трудозатраты, связанные с обрезкой, и устраняет необходимость во вспомогательном шлифовальном оборудовании. Этот высокий уровень эффективности использования материалов быстро компенсирует более высокие первоначальные капитальные затраты, необходимые для приобретения и установки оборудования ISBM. Это также обеспечивает стабильное качество тары, поскольку первичная смола ведет себя гораздо более предсказуемо, чем смеси, содержащие перемолотый материал.
Для успешной обработки разные смолы требуют совершенно разных затрат энергии. Плавление и кондиционирование высокотемпературных смол, таких как ПК, требует значительной электроэнергии. Потребление энергии, измеряемое в киловаттах на килограмм (кВт/кг) перерабатываемого материала, для ПК заметно выше, чем для стандартного ПЭТ или ПП. Нагреватели бочек должны работать сильнее, давление впрыска должно быть выше, а регуляторы температуры пресс-формы должны постоянно поддерживать повышенный уровень тепла.
Оценка этих потребностей в энергии имеет решающее значение для крупномасштабных производственных операций. Прежде чем переходить к использованию высокотемпературных смол, управляющие предприятиями должны обеспечить наличие соответствующей энергетической инфраструктуры. Кроме того, на этапе охлаждения требуются надежные промышленные охладители для быстрого отвода тепла от форм. Понимание конкретных профилей энергопотребления в зависимости от типа смолы помогает руководителям предприятий оптимизировать графики производства, балансировать электрические нагрузки и эффективно управлять эксплуатационными накладными расходами в масштабе. Современные сервогидравлические системы могут частично смягчить это энергопотребление, потребляя энергию только во время активных движений машины.
Влага — главный враг гигроскопичных полимеров, таких как ПЭТ и ПК. Неправильная сушка приводит к катастрофической гидролитической деградации на этапе пластификации. Когда влажная смола попадает в нагретый ствол, захваченные молекулы воды превращаются в пар и физически разрывают полимерные цепи. Эта химическая реакция резко снижает характеристическую вязкость материала еще до того, как он достигнет формы.
Контейнеры, отлитые из деградированной смолы, страдают от серьезных структурных разрушений, хрупкости и плохой оптической прозрачности. Строгие протоколы сушки абсолютно обязательны. Предприятия должны установить высокопроизводительные влагопоглотительные сушилки, способные выдерживать смолу при определенных температурах (например, 160°C для ПЭТ) в течение 4–6 часов перед обработкой. Кроме того, необходимы встроенные датчики точки росы, чтобы гарантировать, что температура воздуха, используемого для сушки, поддерживается при температуре -40°C или ниже. Смола должна поступать в бункер машины при точно заданном уровне влажности, обычно ниже 50 частей на миллион (ppm) для ПЭТ, чтобы гарантировать структурную целостность.
Некоторые полимеры, особенно смешанные с непрозрачными красителями или барьерными добавками, такими как диоксид титана (TiO2), действуют как абразивы во время процесса впрыска. Высокие давления впрыска, необходимые для ISBM, усугубляют износ стального инструмента. За миллионы циклов стержни, горловые кольца и выдувные формы разрушаются. Изношенный инструмент вызывает засветы вокруг уплотнительных поверхностей, неточности размеров резьбы и плохую вентиляцию на этапе продувки.
Производители должны внедрить строгий график профилактического обслуживания, основанный на циклах. Технические специалисты должны регулярно проверять стержни на наличие задиров или отклонений. Шейные кольца требуют периодической полировки для обеспечения точных допусков резьбы для колпачка. Формы для выдувания необходимо часто чистить, чтобы удалить остатки отходящих газов и обеспечить надлежащую вентиляцию воздуха через микрощели. Последовательное профилактическое обслуживание — единственный способ гарантировать качество контейнеров и предотвратить дорогостоящие незапланированные простои на производстве.
Проанализируйте свой портфель продуктов, чтобы определить точные марки смол, требования к характеристической вязкости и барьерные требования для всех будущих контейнеров с широкой горловиной.
Запросите физическое испытание материала с использованием конкретной марки смолы на испытательном оборудовании производителя оборудования, чтобы проверить оптическую прозрачность и время цикла.
Проконсультируйтесь с инженерами-инструменталистами, чтобы окончательно определить конструкцию преформ, отделку шейки и степень растяжения, прежде чем утверждать окончательные спецификации машины.
Оцените инфраструктуру силового и вспомогательного оборудования вашего предприятия, чтобы убедиться, что оно способно поддерживать необходимые осушители, воздушные компрессоры высокого давления и тепловые нагрузки.
Ответ: Заготовка представляет собой непрерывную трубку из экструдированного неориентированного пластика, используемого при экструзионно-выдувном формовании. Преформа представляет собой трубку, отлитую методом литья под давлением, с готовым горлышком и резьбой, используемую в ISBM. Преформы обеспечивают превосходную точность размеров, что имеет решающее значение для создания герметичных уплотнений, необходимых для банок с широким горлышком.
О: В целом нет. ПЭВП и ПЭНП обычно перерабатываются с помощью экструзионно-выдувного формования или литья с раздувом под давлением. Их высокая скорость кристаллизации плохо подходит для процесса двухосного растяжения ISBM. Попытка растянуть эти материалы обычно приводит к неравномерному распределению стенок, появлению перепонок и разрушению конструкции.
Ответ: ПК требует значительно более высоких температур плавления, более горячей подготовки формы и более высокого давления впрыска, чем ПЭТ. Также необходимы специальные конструкции шнеков для предотвращения деградации при сдвиге и более строгие протоколы сушки. Хотя ПК сложнее обрабатывать, из него получается очень термостойкий и прочный контейнер, подходящий для горячего наполнения.
Ответ: Каждый полимер имеет оптимальное температурное окно для выравнивания молекулярных цепей. ПЭТ обеспечивает высокую степень растяжения, что позволяет создавать более легкие контейнеры с более тонкими стенками. Полимеры, такие как ПП или ПК, требуют более низких коэффициентов растяжения и различных профилей термической обработки для достижения оптимальной механической прочности без разрывов и кристаллизации.
Ответ: Да, но это требует существенной перекалибровки процесса. Смена материалов включает в себя изменение профиля инжекционного шнека, настройку конфигурации нагревательных ламп, изменение времени охлаждения и, возможно, замену инструментов, чтобы учесть совершенно разные скорости усадки между ПЭТ и ПП.
Ответ: Характеристическая вязкость измеряет молекулярную массу полимера и прочность расплава. Правильная капельница обеспечивает правильную текучесть пластика во время инъекции и равномерное растяжение во время выдувания. Если IV упадет из-за плохой сушки или чрезмерного нагревания, конечный контейнер будет страдать от структурной слабости и плохой прозрачности.