Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-09-11 Origine : Site


La production en grand volume d’emballages en plastique à large ouverture nécessite un alignement précis entre la science des polymères et la mécanique des machines. La sélection d'une machine de moulage sans vérifier les paramètres exacts de traitement de la résine risque d'entraîner des taux de rebut élevés, des défauts optiques tels que des voiles ou des traces d'écoulement et des propriétés de barrière compromises. Les récipients à large ouverture présentent des défis géométriques uniques par rapport aux bouteilles de boisson standard. Ils exigent des conceptions de préformes spécifiques et une dynamique d’étirement hautement contrôlée pour obtenir une épaisseur de paroi uniforme. Les fabricants doivent comprendre exactement comment les différents polymères se comportent sous des contraintes thermiques et mécaniques extrêmes pour maintenir l'intégrité structurelle et l'attrait visuel sur les étagères des magasins.
Ce guide détaille les polymères spécifiques compatibles avec la technologie d'injection-étirage-soufflage (ISBM). Nous détaillons les exigences techniques, les compromis de traitement et les critères d'évaluation nécessaires pour spécifier l'équipement approprié pour votre ligne de conditionnement. Vous apprendrez à faire correspondre les caractéristiques de la résine aux capacités de la machine, à optimiser le conditionnement thermique et à mettre en œuvre des contrôles environnementaux stricts pour garantir une production continue et sans faille.
Compatibilité primaire : la technologie ISBM est optimisée pour les polymères amorphes et semi-cristallins, principalement le PET et le polycarbonate (PC), en raison de leurs caractéristiques distinctes d'étirement et d'orientation.
Efficacité du processus : Une machine correctement calibrée atteint une utilisation proche de 100 % des matières premières, éliminant pratiquement les bavures et les rebuts associés au moulage par extrusion-soufflage.
Spécificité de l'application : La sélection des matériaux dicte la configuration de la machine ; le traitement du PC à haute température nécessite un conditionnement thermique, des conceptions de vis et des spécifications d'outillage différents de ceux du PET standard.
Atténuation des risques : un déploiement réussi repose sur des contrôles environnementaux stricts, en particulier des protocoles de séchage de la résine, une gestion précise de la viscosité intrinsèque (IV) et des mécanismes d'alimentation optimisés.
Le procédé ISBM diffère fondamentalement des techniques traditionnelles de soufflage en séparant la création du col du récipient de la formation de son corps. L'opération commence dans la cavité d'injection. Le polymère fondu est projeté sous une pression extrême dans un moule en acier usiné avec précision pour former une préforme. Cette étape initiale établit les dimensions exactes du col et du filetage. Étant donné que le col se moule contre un outillage en acier massif plutôt que d'être soufflé vers l'extérieur, les filetages résultants offrent une précision dimensionnelle supérieure. Cette précision garantit les joints d’étanchéité requis pour les pots et canettes à large ouverture utilisés dans les emballages alimentaires, cosmétiques et chimiques.
Suite à la phase d'injection, la préforme est transférée vers une station de conditionnement thermique avant d'entrer dans le moule de soufflage. Une tige d'étirement mécanique s'étend vers le bas, poussant la préforme vers le fond de la cavité du moule pour fournir une orientation axiale. Simultanément, l'air à haute pression pousse le matériau vers l'extérieur contre les parois du moule, permettant ainsi l'orientation du cerceau. Cela contraste fortement avec l'extrusion-soufflage (EBM), qui repose sur une paraison extrudée continue et non orientée qui est pincée en haut et en bas. Les conteneurs à col large exigent des conceptions de préformes spécifiques présentant des profils plus courts et plus larges par rapport aux bouteilles de boisson à col étroit. Cette géométrie nécessite une mécanique spécialisée des tiges d'étirement, des diamètres de tige d'étirement plus grands et un timing de pression d'air très précis pour empêcher le matériau de s'amincir à la base ou à l'épaulement.
L'unité d'injection fait fondre la résine et remplit la cavité de la préforme sous haute pression.
Maintenir la pression emballe le moule pour éviter les marques d'évier lorsque le plastique refroidit.
La préforme est transférée à la station de conditionnement pour atteindre la température d'étirage optimale.
La tige d'étirement s'étend pour orienter les chaînes polymères axialement.
L'air soufflé à haute pression dilate la préforme radialement contre les parois refroidies du moule de soufflage.
L'étirement d'une large préforme implique une physique complexe et repose en grande partie sur une propriété du polymère connue sous le nom d'écrouissage. À mesure que la tige mécanique et la pression de l’air étirent le plastique, les chaînes moléculaires commencent à s’aligner et à s’emmêler. Cet enchevêtrement augmente la résistance du matériau à un étirement supplémentaire dans cette zone spécifique. Par conséquent, la force d’étirement est transférée aux régions adjacentes, plus épaisses et non orientées de la préforme. Ce mécanisme d'autorégulation garantit une épaisseur de paroi uniforme sur tout le diamètre du pot ou de la canette. Il évite les points faibles qui pourraient se rompre lors du remplissage, du bouchage ou du transport.
Le processus d'étirement biaxial modifie fondamentalement les propriétés physiques du polymère. L'alignement des chaînes moléculaires augmente considérablement la résistance à la traction, la capacité de charge supérieure et la résistance aux chutes du pot fini. Il resserre également la structure moléculaire, ce qui améliore considérablement les performances de la barrière contre la pénétration de l'oxygène et de l'humidité. Les polymères dépourvus de phase de durcissement sous contrainte distincte, ou ceux qui cristallisent trop rapidement, se déchireront, se répartiront de manière inégale ou deviendront opaques au cours de cette phase d'étirement agressive. Vous devez sélectionner des résines conçues spécifiquement pour l'orientation biaxiale afin d'obtenir des rendements de production acceptables.
Faire fonctionner un La machine de moulage par injection-étirage-soufflage de pots et de canettes nécessite d'adapter la résine cible aux limites mécaniques et thermiques de l'équipement. Différents polymères nécessitent des paramètres de traitement, des géométries de vis et des contrôles de température de moule très différents.
Le polyéthylène téréphtalate (PET) domine le secteur des emballages à large ouverture. Il offre une résistance à la traction exceptionnellement élevée, permettant des conceptions de conteneurs légers sans sacrifier la rigidité structurelle. Le PET offre une clarté optique exceptionnelle, donnant aux pots en plastique un aspect de qualité supérieure, semblable à celui du verre, qui séduit les consommateurs dans les rayons des magasins de détail. De plus, ses excellentes propriétés barrières au CO2 et à l’O2 en font le choix standard pour protéger les contenus sensibles de l’oxydation et de la détérioration.
Traiter ce polymère dans un standard La machine de moulage par soufflage de pots en PET nécessite le strict respect de plages spécifiques de viscosité intrinsèque (IV). Pour les applications à large ouverture, une dose IV comprise entre 0,76 et 0,84 dl/g est généralement requise. Les résines avec un IV inférieur à cette plage n'ont pas la résistance à la fusion nécessaire pour résister à l'étirement agressif requis pour les grands diamètres, conduisant à des sangles ou à des éruptions à la base. Les applications typiques du PET traité via ISBM comprennent les pots de beurre de cacahuète, les contenants cosmétiques, les pots de mayonnaise et les emballages alimentaires secs. Les températures des cylindres d'injection pour le PET varient généralement entre 270°C et 290°C, ce qui nécessite des bandes chauffantes standards et des moules refroidis à l'eau.
Le polycarbonate (PC) offre des avantages structurels distincts par rapport au PET, principalement dus à sa température de transition vitreuse exceptionnellement élevée. Cette stabilité thermique fait du PC le polymère idéal pour les applications alimentaires de remplissage à chaud, les processus de stérilisation et les récipients réutilisables robustes. Les bocaux en PC peuvent résister aux cycles de lavage à haute température sans se déformer, rétrécir ou perdre leur clarté optique. Cela en fait un incontournable dans les services alimentaires institutionnels, le stockage d’eau de qualité supérieure et l’emballage de laboratoire.
Cependant, exploiter un La machine de fabrication de canettes PC exige des configurations d’équipement très robustes. Le PC nécessite un outillage nettement plus lourd et une capacité thermique plus élevée que les résines standards. Les températures de fusion dans le cylindre d'injection dépassent souvent 290°C à 310°C. Cette chaleur extrême nécessite une métallurgie spécialisée en fûts pour éviter une usure prématurée, des bandes chauffantes à haute puissance et des contrôleurs précis de température de moule utilisant de l'eau sous pression ou de l'huile thermique. Les compromis pour cette durabilité comprennent des coûts de matières premières plus élevés, une consommation d'énergie plus élevée lors de la plastification et des exigences de séchage beaucoup plus strictes pour empêcher la dégradation hydrolytique avant l'injection.
Le polypropylène (PP) est fréquemment utilisé pour des applications nécessitant une résistance chimique supérieure et d'excellentes barrières contre l'humidité. Le PP clarifié, qui comprend des agents de nucléation spécifiques pour réduire la taille des sphérolites pendant le refroidissement, offre une finition semi-transparente adaptée aux produits chimiques ménagers, aux produits secs et aux emballages pharmaceutiques. Le PP est très rentable et possède une densité inférieure à celle du PET, ce qui permet d'alléger le poids global des conteneurs et de réduire les coûts d'expédition.
Malgré ses avantages, le PP présente des défis de traitement uniques dans les équipements ISBM. Il possède une fenêtre de température de traitement notoirement étroite. Si la préforme est légèrement trop froide pendant la phase d’étirement, le matériau se déchirera ou présentera un blanchiment important sous contrainte. S'il fait un peu trop chaud, le polymère cristallise rapidement, rendant le récipient trouble et cassant. Les machines modernes compensent cette fenêtre étroite grâce à un profilage thermique avancé. Les fours de chauffage IR hautement segmentés appliquent une chaleur précise et zonée à des sections spécifiques de la préforme, permettant une orientation biaxiale réussie de ce matériau difficile.
L'industrie de l'emballage s'appuie de plus en plus sur des résines spéciales pour répondre aux demandes de marchés de niche. Les copolyesters comme le Tritan et le PETG produisent des emballages haut de gamme ultra-transparents privilégiés par les fabricants de cosmétiques et de dispositifs médicaux haut de gamme. Ces matériaux offrent une résistance supérieure aux chocs, une durabilité chimique et une absence totale de bisphénol-A (BPA). Le polyamide (Nylon ou PA) est souvent utilisé dans des mélanges spécialisés ou des configurations de co-injection multicouches pour fournir une barrière extrême à l'oxygène pour les boîtes de conserve alimentaires très sensibles.
Un polyvalent La machine à pots PET PC peut s'adapter à ces résines spéciales, à condition que l'opérateur comprenne les réglages mécaniques nécessaires. Le traitement de ces matériaux nécessite des conceptions de vis spécifiques pour gérer efficacement la chaleur de cisaillement, empêchant ainsi la dégradation de la chaîne polymère. Cela nécessite également des contrôles très précis de la température du moule pour éviter une cristallisation prématurée pendant la phase d’injection. La préforme doit rester complètement amorphe avant d’entrer dans la station d’étirage-soufflage pour garantir une clarté et une résistance maximales.
Tous les polymères thermoplastiques ne conviennent pas à l'étirement biaxial. Le chlorure de polyvinyle (PVC), bien que courant dans le moulage par extrusion-soufflage des bouteilles de produits chimiques, échoue complètement dans les processus ISBM. Le PVC présente de graves risques de dégradation thermique aux températures requises pour le moulage par injection à haute pression. En cas de surchauffe dans le canon, il libère du gaz acide chlorhydrique corrosif. Ce gaz détruit rapidement les barillets des machines, les vis et les outils en acier coûteux.
Les polyoléfines standards, telles que le polyéthylène basse densité (LDPE) et le polyéthylène haute densité (HDPE), rencontrent également des difficultés dans les machines ISBM. Ces matériaux présentent des taux de cristallisation rapides et ne possèdent pas la phase de durcissement par déformation distincte que l'on trouve dans le PET. Ce changement de phase rapide empêche l'étirement uniforme requis pour les récipients à large ouverture. Tenter de traiter du PEHD standard dans un équipement ISBM entraîne généralement une sangle importante à la base, une répartition inégale des parois et une défaillance structurelle catastrophique pendant la phase de soufflage à haute pression.
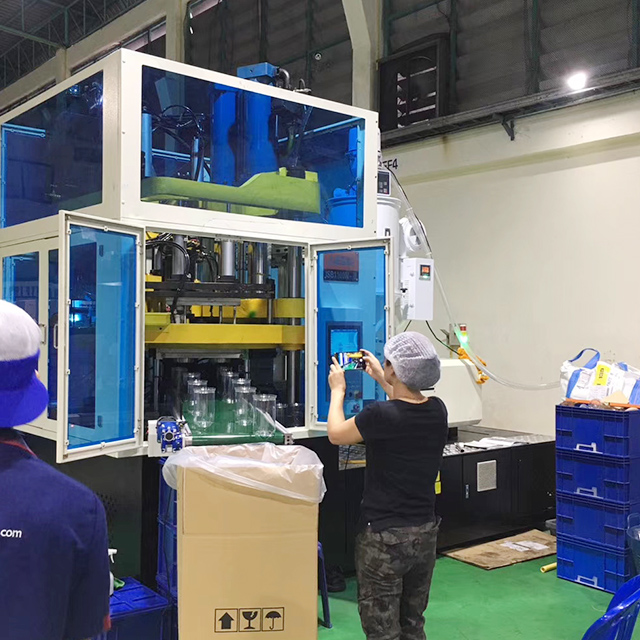
Le voyage du polymère commence lorsque les granulés de plastique entrent dans la machine via la trémie. La vis d'injection doit fondre, mélanger et véhiculer le polymère uniformément sans provoquer de dégradation thermique. Des géométries de vis spécifiques sont essentielles au succès. Le rapport longueur/diamètre (L/D), généralement compris entre 24 : 1 et 25 : 1 pour le PET, garantit un temps de séjour adéquat pour une fusion complète. Le taux de compression détermine l'agressivité avec laquelle le matériau est pressé à mesure qu'il avance dans les zones d'alimentation, de transition et de dosage.
La gestion de matériaux sensibles au cisaillement nécessite des profils de vis spécialisés. Les vis à cisaillement élevé déchireront physiquement les chaînes polymères des résines sensibles, réduisant considérablement la viscosité intrinsèque du matériau avant même qu'il n'entre dans le moule. À l’inverse, une vis dont les capacités de mélange sont insuffisantes injectera des particules non fondues ou créera des incohérences thermiques dans le flux de matière fondue. Ces deux défauts ruinent l’intégrité structurelle et la clarté optique du pot final. Des vols de barrière sont souvent utilisés pour séparer le polymère fondu des granulés solides, garantissant ainsi un bain de fusion homogène.
L'indice de fusion (MFI) et la viscosité intrinsèque (IV) définissent les propriétés rhéologiques exactes du polymère. Ces mesures déterminent comment le plastique s'écoule sous une pression extrême et comment il se comporte lorsqu'il est étiré. Une injection réussie nécessite d'adapter le MFI de la résine aux capacités d'injection hydraulique ou électrique de la machine. Les matériaux à IV élevée, nécessaires pour les grands pots à large ouverture, sont très visqueux et résistent à l'écoulement.
Le traitement de ces résines à IV élevé nécessite une immense pression d'injection pour remplir complètement la cavité de la préforme avant que le matériau ne gèle. Par conséquent, la machine doit posséder une force de serrage adéquate pour maintenir le moule bien fermé pendant cette phase d’injection à haute pression. Si la force de serrage est insuffisante, le moule se séparera légèrement, provoquant un éclat autour de l'anneau de col. L'étirement de la préforme sans déchirure ni sangle repose entièrement sur le maintien de cet équilibre rhéologique précis depuis la trémie jusqu'au moule de soufflage. Les transducteurs de pression de fusion installés dans la buse du canon fournissent un retour d'information en temps réel au système de contrôle pour maintenir des tailles de tir constantes.
Le conditionnement thermique comble l’écart critique entre l’injection et le soufflage. Le profil de chauffage infrarouge (IR) dans un La machine ISBM du récipient en plastique doit être exacte. La chaleur doit pénétrer au cœur de la paroi de la préforme sans surchauffer la surface. Différents matériaux nécessitent des rapports d'étirement axial et circulaire distincts pour obtenir une résistance mécanique optimale.
La tige d'étirement axial pousse la préforme jusqu'à la base du moule, tandis que l'air à haute pression la dilate vers l'extérieur pour terminer l'étirement du cerceau. Le PET permet des taux d’étirement relativement élevés, produisant des parois fines et exceptionnellement résistantes. Le PC nécessite des taux d’étirement plus faibles et des températures de conditionnement nettement plus élevées. Si les taux d'étirement ne correspondent pas à la fenêtre d'orientation naturelle du polymère, le conteneur résultant souffrira d'une répartition inégale du matériau, de coins faibles et d'une mauvaise résistance à la charge supérieure. Les ventilateurs du four de chauffage empêchent l'air ambiant de surchauffer la surface de la préforme, garantissant ainsi que la chaleur pénètre profondément dans la paroi du polymère.
Les opérateurs doivent gérer la relation inverse entre les vitesses de traitement, les taux de refroidissement et la cristallinité du polymère qui en résulte. Une cristallinité plus élevée améliore généralement les propriétés barrière et la résistance à la chaleur d'un récipient, mais elle réduit considérablement la clarté optique. Des vitesses de refroidissement plus lentes dans le moule d’injection permettent la formation de cristaux microscopiques, créant un aspect trouble ou laiteux dans le plastique.
À l’inverse, un refroidissement rapide verrouille le polymère dans un état amorphe, produisant une transparence semblable à celle du verre mais des performances de barrière légèrement inférieures. Les fabricants doivent prioriser leurs exigences en fonction de l’application finale. L'ajustement des débits d'eau glacée et des températures des moules permet aux techniciens de déterminer l'équilibre exact requis pour le produit.
Priorité des candidatures |
Polymère recommandé |
Focus sur le traitement |
Résultat attendu |
|---|---|---|---|
Clarté optique maximale (Cosmétiques Premium) |
PETG/Tritan |
Refroidissement rapide, chauffage IR précis |
Transparence semblable au verre, barrière modérée |
Résistance élevée à la chaleur (aliments chauds) |
Polycarbonate (PC) |
Températures de moule élevées, refroidissement lent |
Durabilité extrême, léger potentiel de voile |
Durée de conservation prolongée (produits périssables) |
Mélanges PET avec PA |
Rapports d'étirement optimisés pour l'orientation |
Barrière O2/CO2 élevée, haute résistance à la traction |
Résistance chimique (nettoyants ménagers) |
PP clarifié |
Profilage thermique strict, fenêtre de température étroite |
Excellente barrière contre l'humidité, semi-transparente |
Le moulage par extrusion-soufflage traditionnel génère d'importants rebuts par pincement au niveau du col et de la queue de chaque conteneur. La technologie ISBM élimine fondamentalement ce gaspillage. Le processus utilise des systèmes à canaux chauds avec des vannes de précision pour injecter le volume exact de matériau fondu nécessaire pour former la préforme. Il n'y a pas de bavure à couper, pas de queues à retirer et pas de rebroyage à traiter dans la trémie.
Cette précision se traduit par une utilisation proche de 100 % des matières premières. L'impact financier de cette efficacité est substantiel, en particulier pour les volumes de production élevés. L'élimination des rebuts réduit les coûts directs des matériaux, élimine le travail associé au parage et supprime le besoin d'équipement de meulage auxiliaire. Ce niveau élevé d’efficacité matérielle compense rapidement les dépenses d’investissement initiales plus élevées nécessaires à l’achat et à l’installation de l’équipement ISBM. Cela garantit également une qualité constante du contenant, car la résine vierge se comporte de manière beaucoup plus prévisible que les mélanges contenant du rebroyé.
Différentes résines nécessitent des apports d’énergie très différents pour être traitées avec succès. La fusion et le conditionnement de résines à haute température comme le PC nécessitent une puissance électrique importante. La consommation d'énergie, mesurée en kilowatts par kilogramme (kW/kg) de matériau traité, est nettement plus élevée pour le PC que pour le PET ou le PP standard. Les réchauffeurs de fûts doivent fonctionner plus chaudement, les pressions d'injection doivent être plus élevées et les contrôleurs de température des moules doivent maintenir des niveaux de chaleur élevés en permanence.
L’évaluation de ces besoins énergétiques est essentielle pour les opérations de fabrication à grande échelle. Les gestionnaires d’installations doivent s’assurer qu’une infrastructure électrique adéquate est en place avant de s’engager dans des résines à haute température. De plus, la phase de refroidissement nécessite des refroidisseurs industriels robustes pour évacuer rapidement la chaleur des moules. Comprendre les profils de consommation d'énergie spécifiques par type de résine aide les directeurs d'usine à optimiser les calendriers de production, à équilibrer les charges électriques et à gérer efficacement les frais généraux d'exploitation à grande échelle. Les systèmes servo-hydrauliques modernes peuvent atténuer une partie de cette consommation d'énergie en consommant uniquement de l'énergie pendant les mouvements actifs de la machine.
L'humidité est le principal ennemi des polymères hygroscopiques comme le PET et le PC. Un séchage inapproprié provoque une dégradation hydrolytique catastrophique pendant la phase de plastification. Lorsque la résine humide pénètre dans le baril chauffé, les molécules d'eau piégées se transforment en vapeur et brisent physiquement les chaînes de polymère. Cette réaction chimique réduit considérablement la viscosité intrinsèque du matériau avant même qu’il n’atteigne le moule.
Les conteneurs moulés à partir de résine dégradée souffrent de graves défaillances structurelles, de fragilité et d’une mauvaise clarté optique. Des protocoles de séchage stricts sont absolument obligatoires. Les installations doivent installer des séchoirs par adsorption de grande capacité capables de maintenir la résine à des températures spécifiques (par exemple, 160 °C pour le PET) pendant 4 à 6 heures avant le traitement. De plus, des moniteurs de point de rosée en ligne sont nécessaires pour garantir que l'air utilisé pour le séchage reste à -40°C ou en dessous. La résine doit atteindre la trémie de la machine au niveau d'humidité exact spécifié, généralement inférieur à 50 parties par million (ppm) pour le PET, afin de garantir l'intégrité structurelle.
Certains polymères, en particulier ceux mélangés à des colorants opaques ou à des additifs barrières comme le dioxyde de titane (TiO2), agissent comme abrasifs lors du processus d'injection. Les pressions d'injection élevées requises pour l'ISBM aggravent cette usure de l'outillage en acier. Au fil de millions de cycles, les tiges de noyau, les bagues de col et les moules de soufflage se dégradent. Un outillage usé provoque des bavures autour des surfaces d'étanchéité, des imprécisions dimensionnelles dans les filetages et une mauvaise ventilation pendant la phase de soufflage.
Les fabricants doivent mettre en œuvre un programme de maintenance préventive strict, basé sur des cycles. Les techniciens doivent inspecter régulièrement les tiges de noyau pour déceler des rayures ou une déflexion. Les bagues de cou nécessitent un polissage périodique pour maintenir des tolérances de filetage exactes pour le bouchage. Les moules de soufflage doivent être nettoyés fréquemment pour éliminer les résidus de dégagement de gaz et assurer une bonne ventilation de l'air à travers les micro-fentes. Une maintenance cohérente et proactive est le seul moyen de garantir la qualité des conteneurs et d’éviter les temps d’arrêt imprévus et coûteux dans l’atelier de production.
Auditez votre portefeuille de produits pour déterminer les qualités exactes de résine, les exigences de viscosité intrinsèque et les besoins en matière de barrière pour tous les futurs conteneurs à large ouverture.
Demandez un essai physique du matériau en utilisant votre qualité de résine spécifique sur l'équipement de test du fabricant de machines pour vérifier la clarté optique et les temps de cycle.
Consultez les ingénieurs en outillage pour finaliser la conception des préformes, les finitions des cols et les taux d'étirement avant de signer les spécifications finales de la machine.
Évaluez l'infrastructure électrique et les équipements auxiliaires de votre installation pour vous assurer qu'elle peut prendre en charge les sécheurs par adsorption, les compresseurs d'air haute pression et les charges thermiques requis.
R : Une paraison est un tube continu de plastique extrudé et non orienté utilisé dans le moulage par extrusion-soufflage. Une préforme est un tube moulé par injection avec précision avec un col et des filetages finis utilisés dans l'ISBM. Les préformes offrent une précision dimensionnelle supérieure, ce qui est essentiel pour créer les joints étanches requis sur les bocaux et les canettes à large ouverture.
R : En général, non. Le PEHD et le LDPE sont généralement traités par extrusion-soufflage ou injection-soufflage. Leurs taux de cristallisation rapides ne se prêtent pas bien au processus d’étirement biaxial de l’ISBM. Tenter d'étirer ces matériaux entraîne généralement une répartition inégale des murs, des sangles et une défaillance structurelle.
R : Le PC nécessite des températures de fusion nettement plus élevées, un conditionnement des moules plus chaud et des pressions d'injection plus élevées que le PET. Il nécessite également des conceptions de vis spécifiques pour éviter la dégradation par cisaillement et exige des protocoles de séchage plus stricts. Bien que le PC soit plus difficile à traiter, il donne un récipient très résistant à la chaleur et durable, adapté aux applications de remplissage à chaud.
R : Chaque polymère possède une fenêtre de température optimale pour l’alignement des chaînes moléculaires. Le PET permet des taux d'étirement élevés, permettant ainsi des conteneurs plus légers et à parois plus fines. Les polymères comme le PP ou le PC nécessitent des taux d'étirement plus faibles et des profils de conditionnement thermique différents pour atteindre leur résistance mécanique optimale sans se déchirer ni se cristalliser.
R : Oui, mais cela nécessite un recalibrage substantiel du processus. Changer de matériau implique de changer le profil de la vis d'injection, d'ajuster la configuration des lampes chauffantes, de modifier les temps de refroidissement et éventuellement de changer d'outillage pour tenir compte des taux de retrait très différents entre le PET et le PP.
R : La viscosité intrinsèque mesure le poids moléculaire et la résistance à la fusion du polymère. Une IV correcte garantit que le plastique s'écoule correctement pendant l'injection et s'étire uniformément pendant le soufflage. Si l'IV chute en raison d'un mauvais séchage ou d'une chaleur de cisaillement excessive, le récipient final souffrira d'une faiblesse structurelle et d'une mauvaise transparence.