
Vistas: 0 Autor: Editor del sitio Hora de publicación: 2026-10-14 Origen: Sitio


Imagine una línea de llenado de alta velocidad que se detiene repentinamente porque un solo lote de botellas no pasó una verificación dimensional microscópica. En el envasado de productos farmacéuticos, lo que está en juego es absoluto. Un contenedor médico defectuoso corre el riesgo de contaminación biológica, retiros masivos de productos y multas regulatorias agobiantes. A diferencia de los envases de consumo estándar, los envases médicos conllevan la pesada carga de mantener la estabilidad química y la pureza absoluta de los medicamentos que salvan vidas.
Ante una abrumadora variedad de opciones de fabricación, los gerentes de producción y los responsables de adquisiciones a menudo tienen dificultades para encontrar el equipo perfecto. Equilibrar la precisión microscópica, el estricto cumplimiento de las salas blancas y la rentabilidad a largo plazo es un rompecabezas complejo. El moldeo por inyección, estiramiento y soplado, comúnmente conocido como ISBM, se ha convertido en el estándar de oro de la industria. Ofrece una vía comprobada para producir envases médicos transparentes, altamente precisos y sin flash.
Adquirir esta maquinaria supone un gasto de capital enorme. Dicta las capacidades básicas de sus instalaciones para la próxima década. Esta guía completa revela los factores técnicos, regulatorios y operativos exactos que debe evaluar antes de tomar una decisión de compra final. Le ayudaremos a eliminar el ruido del marketing y a elegir la plataforma adecuada para sus demandas de producción únicas.
Antes de profundizar en las especificaciones de la maquinaria, es fundamental comprender las tendencias macro que dictan los requisitos de embalaje. El panorama farmacéutico mundial está experimentando un cambio masivo hacia los productos biológicos, la medicina personalizada y las soluciones oftálmicas especializadas. Estos ingredientes farmacéuticos activos altamente sensibles exigen propiedades de barrera extremas contra la transmisión de oxígeno y humedad.
En consecuencia, los fabricantes se están alejando activamente de los sistemas de extrusión heredados, rígidos y de gran volumen. El mercado ahora exige equipos altamente flexibles, listos para salas blancas, capaces de manejar lotes especializados más pequeños sin riesgo de contaminación cruzada. Este cambio subraya una necesidad creciente de plataformas de fabricación que prioricen la pureza absoluta, la trazabilidad del material y la rápida adaptabilidad por encima de la mera producción en bruto.
En esencia, el moldeo por inyección, estiramiento y soplado es un proceso de fabricación altamente especializado que se utiliza para crear recipientes de plástico huecos. Dentro del sector médico, la metodología de un solo paso es la preferida universalmente. Los procesos más antiguos de dos pasos requieren que las preformas se fabriquen, enfríen, almacenen en contenedores y luego se recalienten. En la fábrica, esto es una pesadilla logística que introduce múltiples riesgos de contaminación. Por el contrario, el proceso de 1 paso completa toda la formación del contenedor en un único ciclo continuo en una máquina.
Esta operación fluida se divide en cuatro estaciones principales. Primero, se inyecta polímero fundido en un molde en la estación de inyección para formar una preforma, donde el acabado del cuello se moldea hasta sus dimensiones finales exactas. Luego, la preforma ingresa a la estación de acondicionamiento para lograr el perfil de temperatura óptimo. Luego pasa a la estación de estiramiento y soplado. Aquí, una varilla servoaccionada extiende la preforma verticalmente mientras el aire a alta presión la expulsa hacia afuera. Este estiramiento biaxial alinea las moléculas de polímero, mejorando significativamente la resistencia mecánica. Finalmente, la botella completamente enfriada se libera en la estación de expulsión.
Característica |
ISBM de 1 paso |
Moldeo de PET de 2 pasos |
Moldeo por extrusión y soplado |
|---|---|---|---|
Riesgo de contaminación |
Extremadamente bajo. Proceso continuo de circuito cerrado. |
Alto. Las preformas se almacenan y transportan antes de soplarlas. |
Medio a Alto. Requiere recorte secundario. |
Desperdicio de materiales |
Cero chatarra. Producción sin flash. |
Desecho mínimo. |
Alto. Genera hasta un 30 por ciento de chatarra a partir de colas pellizcadas. |
Precisión del cuello |
Impecable. Inyectado a dimensiones exactas. |
Bueno, pero sujeto a daños de transporte. |
Pobre. A menudo requiere calibración posterior al molde. |
Claridad óptica |
Excepcional claridad similar al vidrio. |
Excelente claridad. |
Aspecto opaco o turbio. |
El sector farmacéutico opera bajo controles de calidad estrictos. Las fallas en el empaque comprometen directamente la eficacia de los medicamentos. ISBM aborda estas ansiedades de forma nativa. Debido a que es un proceso sin rebabas, no produce material de desecho en la base o el cuello. Esto elimina por completo la necesidad de operaciones de recorte secundarias que generan partículas peligrosas en el aire.
Además, el estiramiento biaxial exclusivo de esta tecnología produce una claridad óptica excepcional, particularmente cuando se procesa tereftalato de polietileno. Esta transparencia es vital para la inspección visual de medicamentos líquidos. Permite que los sistemas de cámaras automatizadas o el personal humano detecten fácilmente partículas extrañas dentro del medicamento.
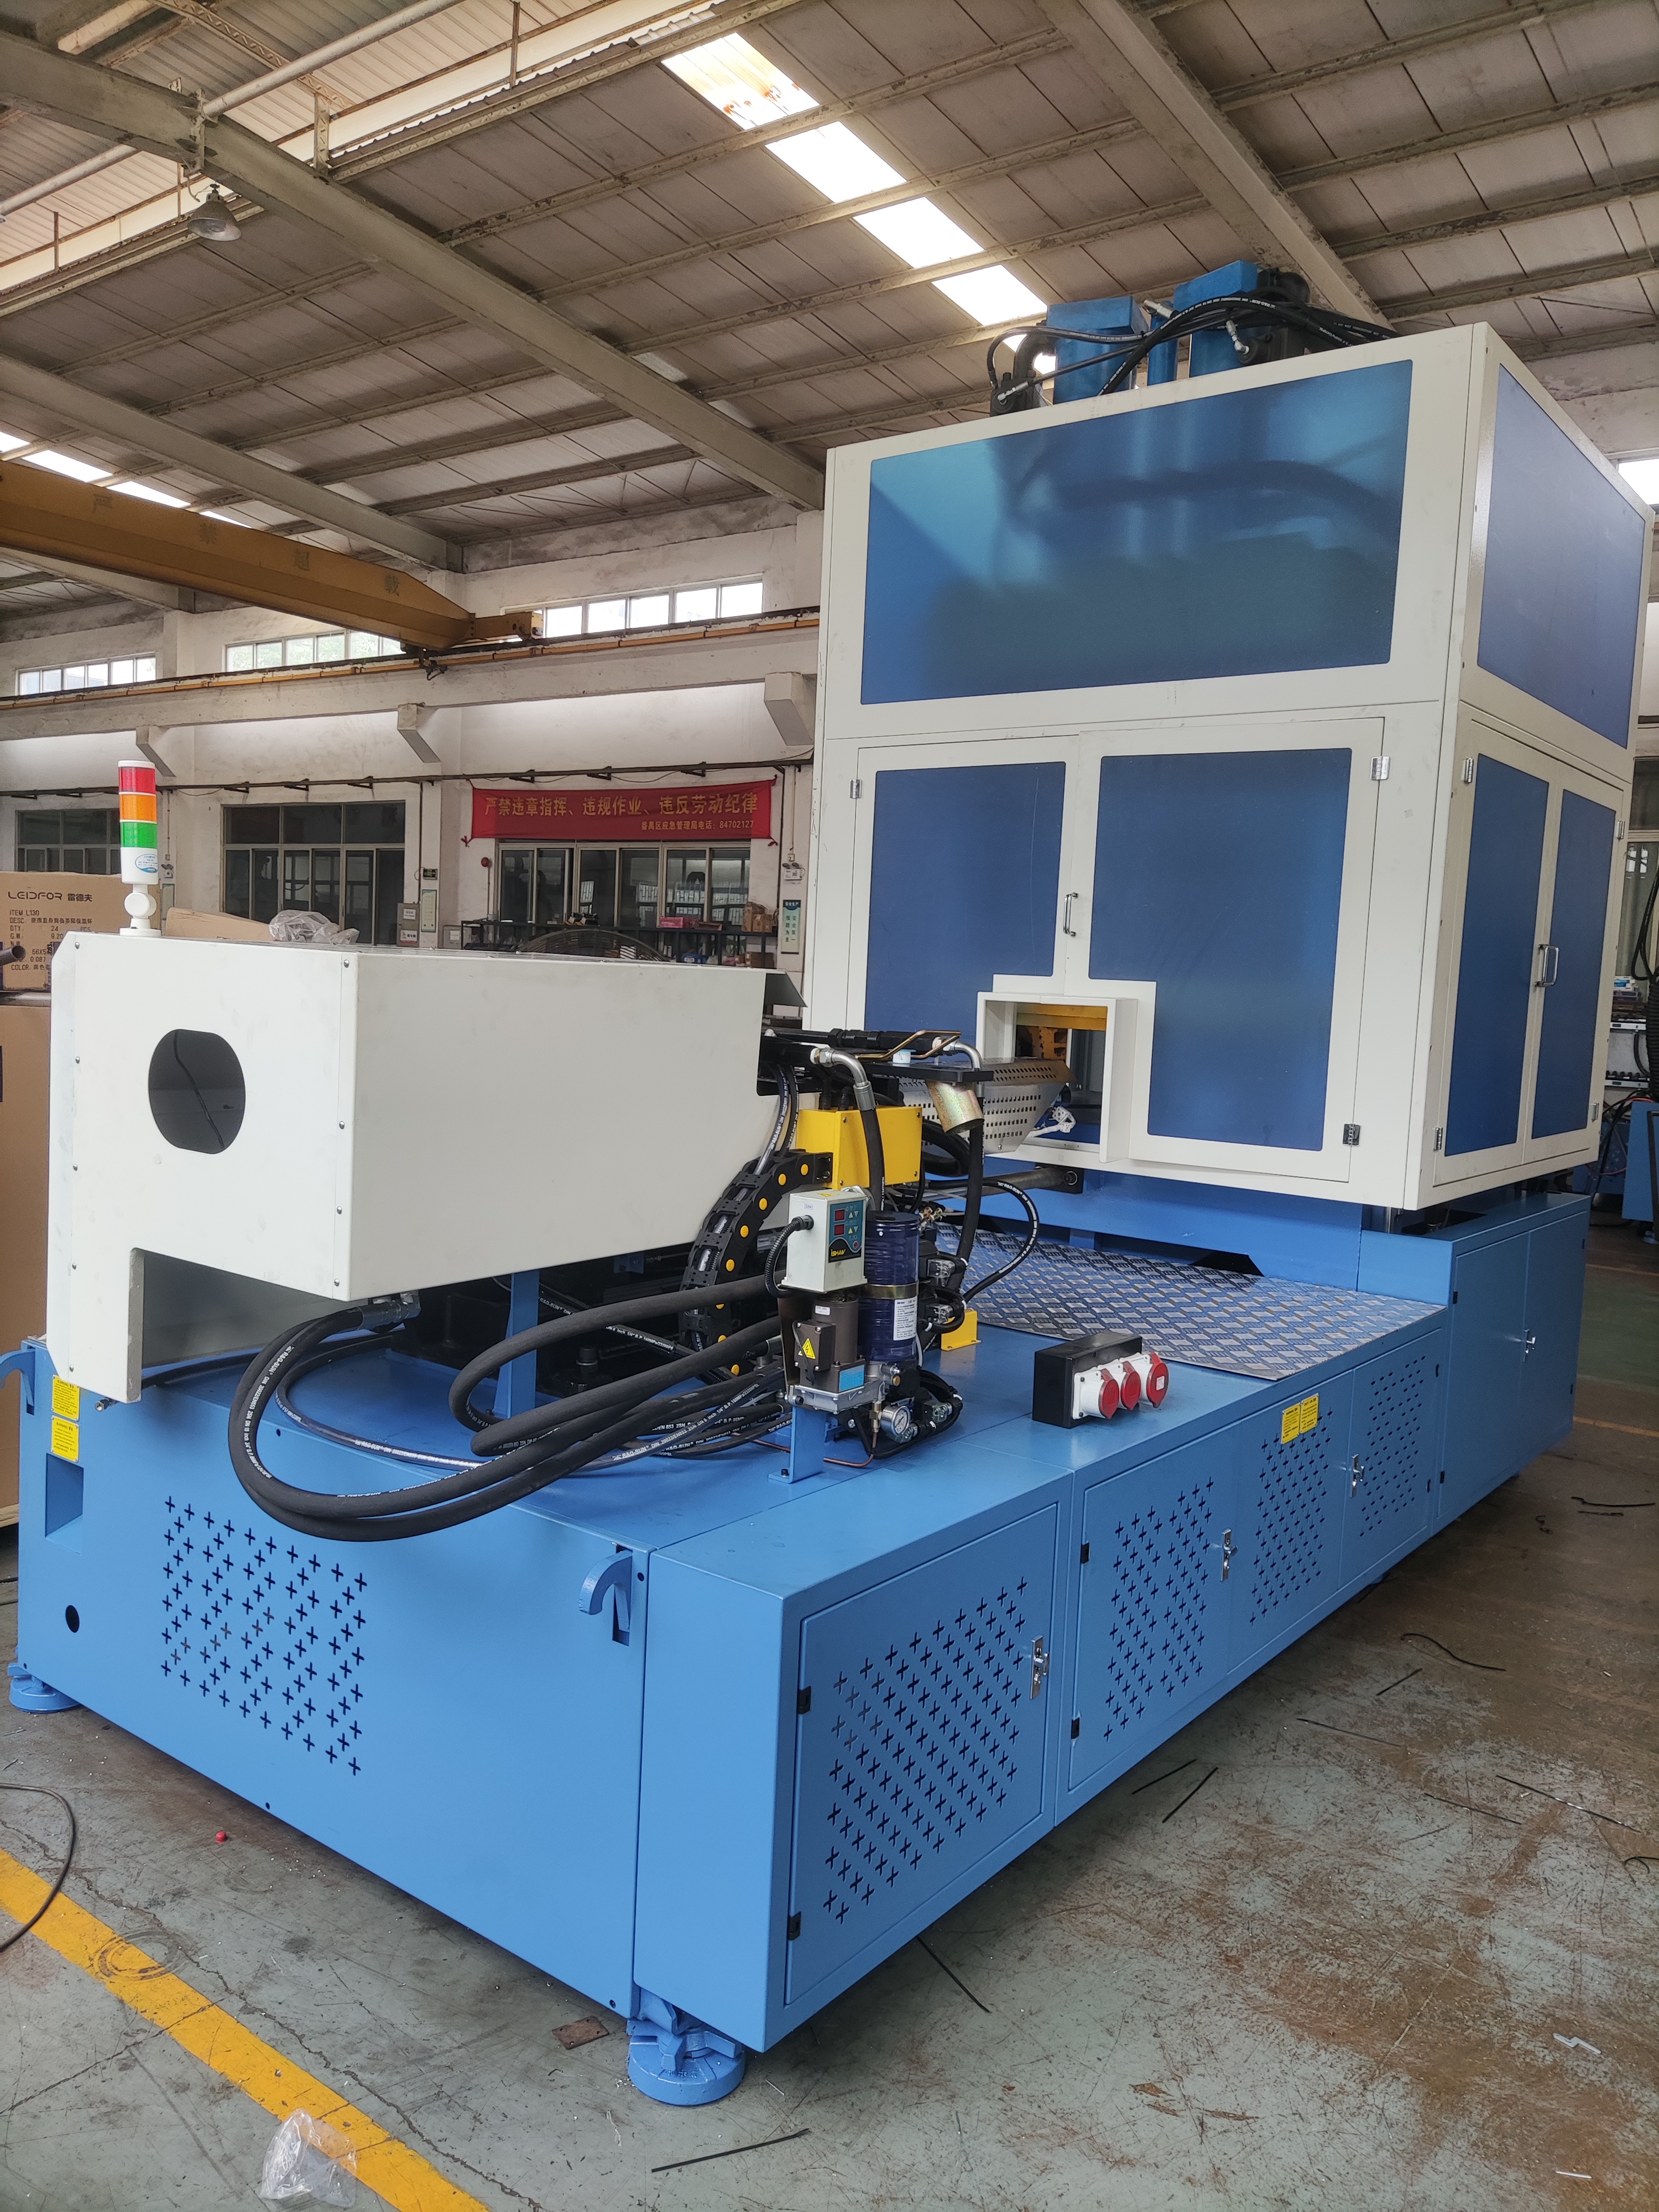
A la hora de evaluar maquinaria nueva, la fuerza de sujeción es una especificación técnica primordial. Generalmente medida en toneladas, esta fuerza debe ser lo suficientemente fuerte como para mantener el molde cerrado de forma segura durante las intensas fases de inyección a alta presión. Si el tonelaje fuera insuficiente, el molde podría separarse ligeramente. Esto da como resultado imprecisiones dimensionales o destellos no deseados que arruinan todo el lote.
Los ingenieros calculan la fuerza de sujeción requerida multiplicando el área proyectada de los contenedores por la presión de la cavidad. Sin embargo, los compradores deben ser cautelosos. El sobredimensionamiento de la máquina genera gastos de capital innecesarios y un consumo excesivo de energía. Además, la huella física del aparato es un factor financiero crítico. El espacio de las salas blancas se encuentra entre los bienes inmuebles más caros de cualquier instalación de fabricación. Un diseño compacto y optimizado permite a los fabricantes maximizar el rendimiento de su sala blanca sin sacrificar la capacidad de producción.
Los requisitos de producción dictan en gran medida el tamaño del equipo. La botella de 100 ml sigue siendo un estándar absoluto de la industria para medicamentos líquidos, que abarca jarabes para la tos, suspensiones pediátricas y antiácidos líquidos. Al seleccionar un Máquina ISBM para envases farmacéuticos de 100 ml , los gerentes de producción deben evaluar meticulosamente las configuraciones de cavidades específicas y los tiempos de respuesta hidráulica.
Específicamente, producir este volumen en una plataforma de tonelaje medio normalmente implica una configuración de molde de 6 u 8 cavidades. Los compradores deben analizar el tiempo del ciclo con respecto a la producción por hora requerida. Una configuración de 6 cavidades bien optimizada que ejecuta un ciclo de 15 segundos produce exactamente 1440 botellas por hora. Garantizar que la unidad de inyección pueda entregar continuamente el peso de inyección exacto para esta configuración de múltiples cavidades sin degradación térmica es crucial para mantener una producción estable.
El espesor uniforme de la pared es vital para evitar puntos débiles que podrían romperse durante el transporte, el llenado o la esterilización terminal. Lograr esta uniformidad requiere un control microscópico tanto de la presión de inyección como de la velocidad de la varilla de estiramiento. Si la velocidad de inyección fluctúa, la preforma sufre una distribución desigual del material.
Durante la fase de soplado, la varilla de estiramiento debe descender a un ritmo programable y altamente controlado para distribuir el polímero uniformemente por la cavidad del molde. Las plataformas avanzadas utilizan varillas tensoras servoaccionadas. Estos proporcionan perfiles de velocidad exactos ajustables al milímetro, lo que garantiza una coherencia absoluta en cada lote producido.
Los equipos de envasado farmacéutico operan bajo la atenta mirada de estrictos marcos regulatorios, en particular las Buenas Prácticas de Manufactura internacionales. Un confiable La máquina para fabricar botellas farmacéuticas debe construirse desde cero utilizando materiales no contaminantes. Todos los componentes que entren en contacto incidental con la resina cruda o la corriente de aire limpio sobre las botellas abiertas deben estar fabricados con materiales aprobados por la FDA, como el acero inoxidable 316L.
Más allá de la selección del material, el diseño físico debe evitar superficies horizontales donde se pueda acumular polvo. La utilización de una arquitectura inclinada permite un fácil lavado y desinfección. Además, cualquier lubricante utilizado en las piezas móviles debe contar con una certificación de calidad alimentaria para mitigar agresivamente el riesgo de contaminación química.
La integración de maquinaria industrial pesada en una sala limpia con certificación ISO requiere una evaluación cuidadosa de la generación de partículas. La mayoría de los entornos de embalaje médico exigen una norma ISO Clase 7 o Clase 8. Para lograr esto, los compradores deben priorizar máquinas que cuenten con áreas de moldeo completamente cerradas que se conecten fácilmente a unidades localizadas de filtración de aire de partículas de alta eficiencia.
Las máquinas hidráulicas tradicionales plantean un riesgo grave debido a posibles fugas de aceite y neblinas de aceite en aerosol, que pueden comprometer instantáneamente un entorno estéril. Por lo tanto, se recomiendan encarecidamente los sistemas servoaccionados totalmente eléctricos o híbridos. Al eliminar el sistema hidráulico expuesto en la zona de moldeo, estos modelos utilizan servomotores eléctricos limpios para operaciones de sujeción y estiramiento. Esto salvaguarda eficazmente la integridad de la sala blanca.
La industria médica depende en gran medida de una cartera diversa de polímeros, cada uno elegido por características químicas y físicas altamente específicas. Una plataforma de fabricación óptima debe poseer la flexibilidad térmica y el diseño de tornillo especializado para procesar múltiples resinas de grado farmacéutico sin problemas.
El tereftalato de polietileno es el campeón indiscutible de los medicamentos orales líquidos y las vitaminas debido a su claridad cristalina y su excelente barrera contra el dióxido de carbono. El polipropileno, por otro lado, es el material elegido para los frascos de líquidos intravenosos y soluciones oftálmicas que requieren esterilización terminal. Resiste fácilmente el autoclave a 121 grados Celsius sin deformarse. Para productos biológicos de última generación y jeringas precargadas, la máquina debe manejar polímeros de cicloolefina, que ofrecen una pureza extrema y resistencia a la rotura, pero requieren parámetros de procesamiento altamente sensibles.
Los diferentes plásticos de grado médico exhiben puntos de fusión y umbrales de degradación térmica muy diferentes. Por ejemplo, al cambiar de resinas estándar a copolímeros avanzados, los operadores deben gestionar cuidadosamente el proceso de secado y fusión. Incluso trazas de humedad o un ligero sobrecalentamiento pueden arruinar la claridad óptica y generar subproductos tóxicos.
Para combatir esto, el equipo debe contar con controladores de temperatura derivados integrales proporcionales avanzados en todo el cilindro de inyección. La estación de acondicionamiento debe permitir el calentamiento por zonas, aplicando temperaturas claramente diferentes al cuello, el cuerpo y la base de la preforma. Esta gestión térmica específica se adapta a las características de estiramiento específicas del plástico elegido, evitando la generación de acetaldehído y garantizando la integridad estructural.
En el ámbito del envasado médico, el acabado del cuello es posiblemente la característica anatómica más crítica de la botella. Sirve como interfaz principal entre el contenedor y el sistema de cierre. Para evitar fugas, oxidación o contaminación catastróficas del fármaco, el cuello debe moldearse con una precisión impecable.
Aquí es donde invertir en una prima La máquina de moldeo por inyección, estiramiento y soplado de envases farmacéuticos realmente vale la pena. Debido a que el cuello se forma durante la fase inicial de inyección a alta presión y permanece firmemente sujeto en el anillo del cuello durante todo el proceso de soplado, se evita por completo la distorsión térmica. Los compradores deben verificar que el aparato pueda mantener constantemente tolerancias estrictas de más o menos 0,1 milímetros. Esta precisión microscópica es legalmente obligatoria para la aplicación confiable de cierres a prueba de niños y bandas de caída a prueba de manipulaciones.
Incluso con una mecánica de alta precisión, la garantía de calidad no puede dejarse únicamente en manos de la inspección visual humana. La fabricación moderna exige que los equipos se integren perfectamente con los sistemas de inspección por visión automatizados en línea. Estos conjuntos de cámaras de alta velocidad escanean cada botella a medida que se expulsa al transportador de salida.
Si el sistema de control central se comunica directamente con el sistema de visión, puede activar instantáneamente una compuerta de rechazo neumática. Esto garantiza que cualquier recipiente que presente imperfecciones cosméticas, puntos negros carbonizados o una distribución desigual en las paredes se deseche antes de que llegue a la línea de envasado estéril. El resultado es un rendimiento perfecto garantizado para el usuario final.
La complejidad inherente del proceso de un solo paso requiere una interfaz hombre-máquina excepcionalmente intuitiva. Los operadores deben estar capacitados para monitorear las presiones de inyección, ajustar las velocidades de estiramiento y realizar un seguimiento de los tiempos de los ciclos en tiempo real sin tener que navegar por submenús confusos.
Para el cumplimiento farmacéutico, la interfaz debe admitir capacidades de registro de datos que cumplan con los estrictos requisitos reglamentarios relacionados con los registros electrónicos. Esto incluye una estricta autenticación de usuario, pistas de auditoría seguras y la incapacidad de alterar los datos históricos de producción. Una pantalla táctil en varios idiomas con herramientas de diagnóstico integradas ayuda a los técnicos a identificar rápidamente la causa raíz de una alarma, lo que reduce drásticamente el tiempo de inactividad para solucionar problemas.
Las organizaciones de fabricación por contrato rara vez pueden darse el lujo de producir un solo tamaño de botella durante todo el año. Una instalación podría utilizar viales de diagnóstico de 50 ml el lunes y necesitar cambiar a frascos de suspensión de 200 ml el jueves. En estos entornos dinámicos, el tiempo de inactividad de las máquinas actúa como una enorme pérdida financiera.
La implementación de protocolos de intercambio de troqueles en un solo minuto es muy beneficiosa. En lugar de luchar con llaves pesadas durante horas, los modernos mecanismos de liberación rápida sin herramientas permiten que un solo técnico cambie rápidamente las cavidades de inyección, las varillas estiradoras y los moldes de soplado. Las máquinas diseñadas para cambios rápidos pueden comprimir los tiempos de preparación de un turno completo a menos de dos horas, maximizando significativamente la efectividad general del equipo.
Al redactar un presupuesto de adquisiciones, es vital reconocer que el precio de compra inicial representa sólo una fracción del costo total de propiedad. Durante una vida útil estándar de diez años, el consumo eléctrico representará una asombrosa parte de los gastos operativos.
Las máquinas hidráulicas heredadas hacen funcionar sus bombas continuamente, desperdiciando enormes cantidades de energía incluso cuando están inactivas. Por el contrario, las modernas máquinas servoaccionadas, hidráulicas o totalmente eléctricas, consumen energía exclusivamente cuando se requiere movimiento mecánico. Estos sistemas avanzados pueden reducir el consumo de energía hasta en un cincuenta por ciento, reduciendo los gastos generales mensuales de servicios públicos y mejorando drásticamente la huella de carbono de las instalaciones.
Los costos de resina constituyen un gasto operativo continuo e implacable. Debido a que el proceso es inherentemente libre de rebabas, naturalmente ahorra un volumen significativo de resina en comparación con los métodos de extrusión, que rutinariamente generan desechos masivos en forma de colas y cuellos arrancados.
Para reducir aún más los residuos, es fundamental evaluar el sistema de canal caliente. Un canal caliente de alta precisión y térmicamente equilibrado minimiza la baba y los hilos en la puerta de inyección. Esto evita la formación de bebederos de plástico sólido que de otro modo requerirían rectificación o eliminación. Al combinar una producción sin desechos con una eficiencia energética agresiva, los fabricantes normalmente obtienen un retorno de la inversión en un plazo de dieciocho a treinta y seis meses.
La adquisición de equipos de fabricación industrial no es una transacción única y aislada. Es el comienzo de una asociación operativa a largo plazo. Los compradores deben investigar rigurosamente las credenciales del fabricante. Asociarse con un proveedor de un La máquina para fabricar botellas farmacéuticas de alta calidad garantiza que trabajará con expertos que comprenden en profundidad los matices de las calificaciones de instalación, funcionamiento y rendimiento requeridas por las autoridades sanitarias mundiales.
El tiempo de inactividad no planificado de las máquinas puede paralizar toda una cadena de suministro, lo que podría provocar una escasez crítica de medicamentos en el mercado. Para protegerse contra esto, asegúrese de que el proveedor ofrezca una formación completa al operador in situ durante la fase de puesta en marcha.
Además, verificar la solidez de su infraestructura de soporte técnico global. El fabricante deberá garantizar el rápido envío de repuestos propios. Las capacidades de diagnóstico remoto son ahora una necesidad, ya que permiten a los ingenieros de fábrica solucionar anomalías de software o sensores de forma segura a través de Internet sin tener que esperar días para que llegue un técnico de campo al sitio.
Elegir el equipo de envasado farmacéutico adecuado requiere un proceso de evaluación meticuloso. Los líderes de las instalaciones deben equilibrar de manera experta la ingeniería de precisión, el cumplimiento de las salas blancas, la flexibilidad de los materiales y la eficiencia de costos a largo plazo para garantizar operaciones diarias perfectas.
Al mirar más allá del precio inicial y centrarse en el costo total de propiedad, la automatización avanzada y la reducción de defectos, se asegura una plataforma que protege sus resultados financieros. Más importante aún, invertir en maquinaria de alta calidad garantiza la seguridad, pureza y eficacia de los productos médicos entregados a pacientes vulnerables en todo el mundo.
¿Listo para actualizar su línea de producción de salas blancas? Para plataformas líderes en la industria que cumplen con todos los rigurosos estándares mencionados anteriormente, explore la línea de máquinas JASU ISBM. Revise sus objetivos volumétricos específicos y solicite hoy una cotización de maquinaria personalizada para encontrar la solución de fabricación perfecta adaptada a sus diseños de contenedores médicos especializados.
El moldeo por inyección y soplado se utiliza normalmente para botellas más pequeñas y simples e implica un proceso de dos pasos sin estiramiento biaxial. El moldeo por inyección, estiramiento y soplado agrega un paso de estiramiento mecánico utilizando una varilla de estiramiento. Este estiramiento biaxial alinea las cadenas de polímeros, proporcionando una claridad óptica superior, propiedades de barrera a los gases mejoradas y una mayor resistencia mecánica. Esto lo convierte en la opción ideal para envases farmacéuticos de alta calidad.
Sí. Al intercambiar los moldes de inyección, las varillas estirables y los moldes de soplado, una única plataforma puede producir una amplia variedad de tamaños y formas. Sin embargo, los compradores deben asegurarse de que la fuerza de sujeción máxima y la capacidad de inyección puedan acomodar cómodamente la botella más grande planificada, sin dejar de ser lo suficientemente eficientes energéticamente para producir tamaños más pequeños de manera rentable.
Una configuración dedicada para un volumen de 100 ml generalmente implica una máquina de tonelaje medio equipada con un molde de múltiples cavidades optimizado específicamente para resina de grado médico. Esta configuración maximiza la producción por hora mientras mantiene estrictamente las estrechas tolerancias del cuello y la uniformidad del espesor de la pared requeridas legalmente para los medicamentos líquidos.
Absolutamente. Las plataformas de alta calidad están diseñadas específicamente para cumplir con las normas de salas blancas. Los compradores deben buscar modelos servo totalmente eléctricos o híbridos con piezas móviles cerradas, superficies de contacto de acero inoxidable y sistema hidráulico sin exposición. Esta arquitectura específica evita la atomización del aceite y la contaminación por partículas, satisfaciendo fácilmente los estrictos requisitos normativos ISO.
Si bien el cronograma financiero exacto varía según el volumen de producción, los costos localizados de la resina y el precio inicial de la máquina, la mayoría de los sistemas de alta eficiencia ofrecen un retorno dentro de dieciocho a treinta y seis meses. Este rápido retorno se debe principalmente a ahorros masivos de energía eléctrica, producción sin desperdicios, costos laborales reducidos a través de la automatización y tasas de defectos drásticamente más bajas en comparación con los equipos heredados.
El proceso de un solo paso mitiga la contaminación al completar todo el ciclo de inyección, acondicionamiento y soplado dentro de una sola máquina cerrada. Debido a que la preforma nunca sale del ambiente estéril de la máquina para ser almacenada o transportada en contenedores, se elimina por completo el riesgo de que entre polvo, contacto humano o partículas en el aire al contenedor.
Cuando se mantiene y opera adecuadamente dentro de los límites de tonelaje especificados, una máquina servoaccionada de alta calidad puede funcionar fácilmente de manera eficiente durante diez a quince años. El mantenimiento de rutina de los sistemas de canal caliente, la calibración regular de los servomotores y el cumplimiento de los protocolos de saneamiento de salas blancas extenderán significativamente la vida operativa del equipo.
