
Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-10-14 Origine : Site


Imaginez une ligne de remplissage à grande vitesse qui s'arrête brusquement parce qu'un seul lot de bouteilles a échoué à un contrôle dimensionnel microscopique. Dans le packaging pharmaceutique, les enjeux sont absolus. Un conteneur médical défectueux risque une contamination biologique, des rappels massifs de produits et des amendes réglementaires paralysantes. Contrairement aux emballages de consommation standard, les conteneurs médicaux supportent la lourde tâche de maintenir la stabilité chimique et la pureté absolue des médicaments vitaux.
Confrontés à une gamme impressionnante d’options de fabrication, les responsables de production et les responsables des achats ont souvent du mal à trouver l’équipement parfait. Équilibrer la précision microscopique, la conformité stricte des salles blanches et la rentabilité à long terme est un casse-tête complexe. Le moulage par injection-étirage-soufflage, communément appelé ISBM, est devenu la référence de l'industrie. Il offre une voie éprouvée pour produire des conteneurs médicaux sans flash, très précis et limpides.
L’acquisition de ces machines représente une dépense d’investissement massive. Il dicte les capacités de base de votre installation pour la prochaine décennie. Ce guide complet révèle les facteurs techniques, réglementaires et opérationnels exacts que vous devez évaluer avant de prendre une décision d'achat finale. Nous vous aiderons à éliminer le bruit du marketing et à choisir la plate-forme adaptée à vos demandes de production uniques.
Avant de plonger dans les spécifications des machines, il est crucial de comprendre les tendances macroéconomiques qui dictent les exigences en matière d’emballage. Le paysage pharmaceutique mondial connaît une évolution massive vers les produits biologiques, la médecine personnalisée et les solutions ophtalmiques spécialisées. Ces ingrédients pharmaceutiques actifs très sensibles exigent des propriétés barrières extrêmes contre la transmission de l’oxygène et de l’humidité.
Par conséquent, les fabricants s’éloignent activement des systèmes d’extrusion traditionnels rigides et à grand volume. Le marché exige désormais des équipements très flexibles, prêts pour les salles blanches, capables de traiter des lots plus petits et spécialisés sans risque de contamination croisée. Ce changement souligne un besoin croissant de plates-formes de fabrication qui donnent la priorité à la pureté absolue, à la traçabilité des matériaux et à une adaptabilité rapide par rapport à la simple production brute.
À la base, le moulage par injection-étirage-soufflage est un processus de fabrication hautement spécialisé utilisé pour créer des récipients en plastique creux. Au sein du secteur médical, la méthodologie en une étape est universellement préférée. Les processus plus anciens en 2 étapes nécessitent que les préformes soient fabriquées, refroidies, stockées dans des bacs, puis réchauffées. Dans les usines, c’est un cauchemar logistique qui introduit de multiples risques de contamination. En revanche, le processus en une seule étape complète la formation complète du conteneur en un seul cycle continu sur une seule machine.
Cette opération transparente est divisée en quatre stations principales. Tout d’abord, le polymère fondu est injecté dans un moule au poste d’injection pour former une préforme, où la finition du col est moulée à ses dimensions finales exactes. Ensuite, la préforme entre dans la station de conditionnement pour atteindre le profil de température optimal. Il se déplace ensuite vers la station de soufflage et d'étirement. Ici, une tige servo-entraînée étend la préforme verticalement tandis que de l'air à haute pression la souffle vers l'extérieur. Cet étirement biaxial aligne les molécules de polymère, améliorant considérablement la résistance mécanique. Enfin, la bouteille entièrement refroidie est libérée au poste d'éjection.
Fonctionnalité |
ISBM en 1 étape |
Moulage PET en 2 étapes |
Moulage par extrusion-soufflage |
|---|---|---|---|
Risque de contamination |
Extrêmement faible. Processus continu en boucle fermée. |
Haut. Les préformes sont stockées et transportées avant soufflage. |
Moyen à élevé. Nécessite une taille secondaire. |
Déchets de matériaux |
Zéro rebut. Production sans flash. |
Déchets minimes. |
Haut. Génère jusqu'à 30 pour cent de déchets à partir de queues pincées. |
Précision du cou |
Impeccable. Injecté aux dimensions exactes. |
Bon, mais sous réserve de dommages dus au transport. |
Pauvre. Nécessite souvent un calibrage après moulage. |
Clarté optique |
Clarté exceptionnelle semblable à celle du verre. |
Excellente clarté. |
Aspect opaque ou trouble. |
Le secteur pharmaceutique fonctionne sous des contrôles de qualité sans compromis. Les défauts d’emballage compromettent directement l’efficacité des médicaments. L’ISBM répond nativement à ces angoisses. Puisqu’il s’agit d’un processus sans bavure, il ne produit aucun déchet à la base ou au col. Cela élimine complètement le besoin d’opérations de coupe secondaires qui génèrent des particules dangereuses en suspension dans l’air.
De plus, l'étirement biaxial unique à cette technologie produit une clarté optique exceptionnelle, en particulier lors du traitement du polyéthylène téréphtalate. Une telle transparence est essentielle pour l’inspection visuelle des médicaments liquides. Il permet aux systèmes de caméras automatisés ou au personnel humain de détecter facilement les particules étrangères à l'intérieur du médicament.
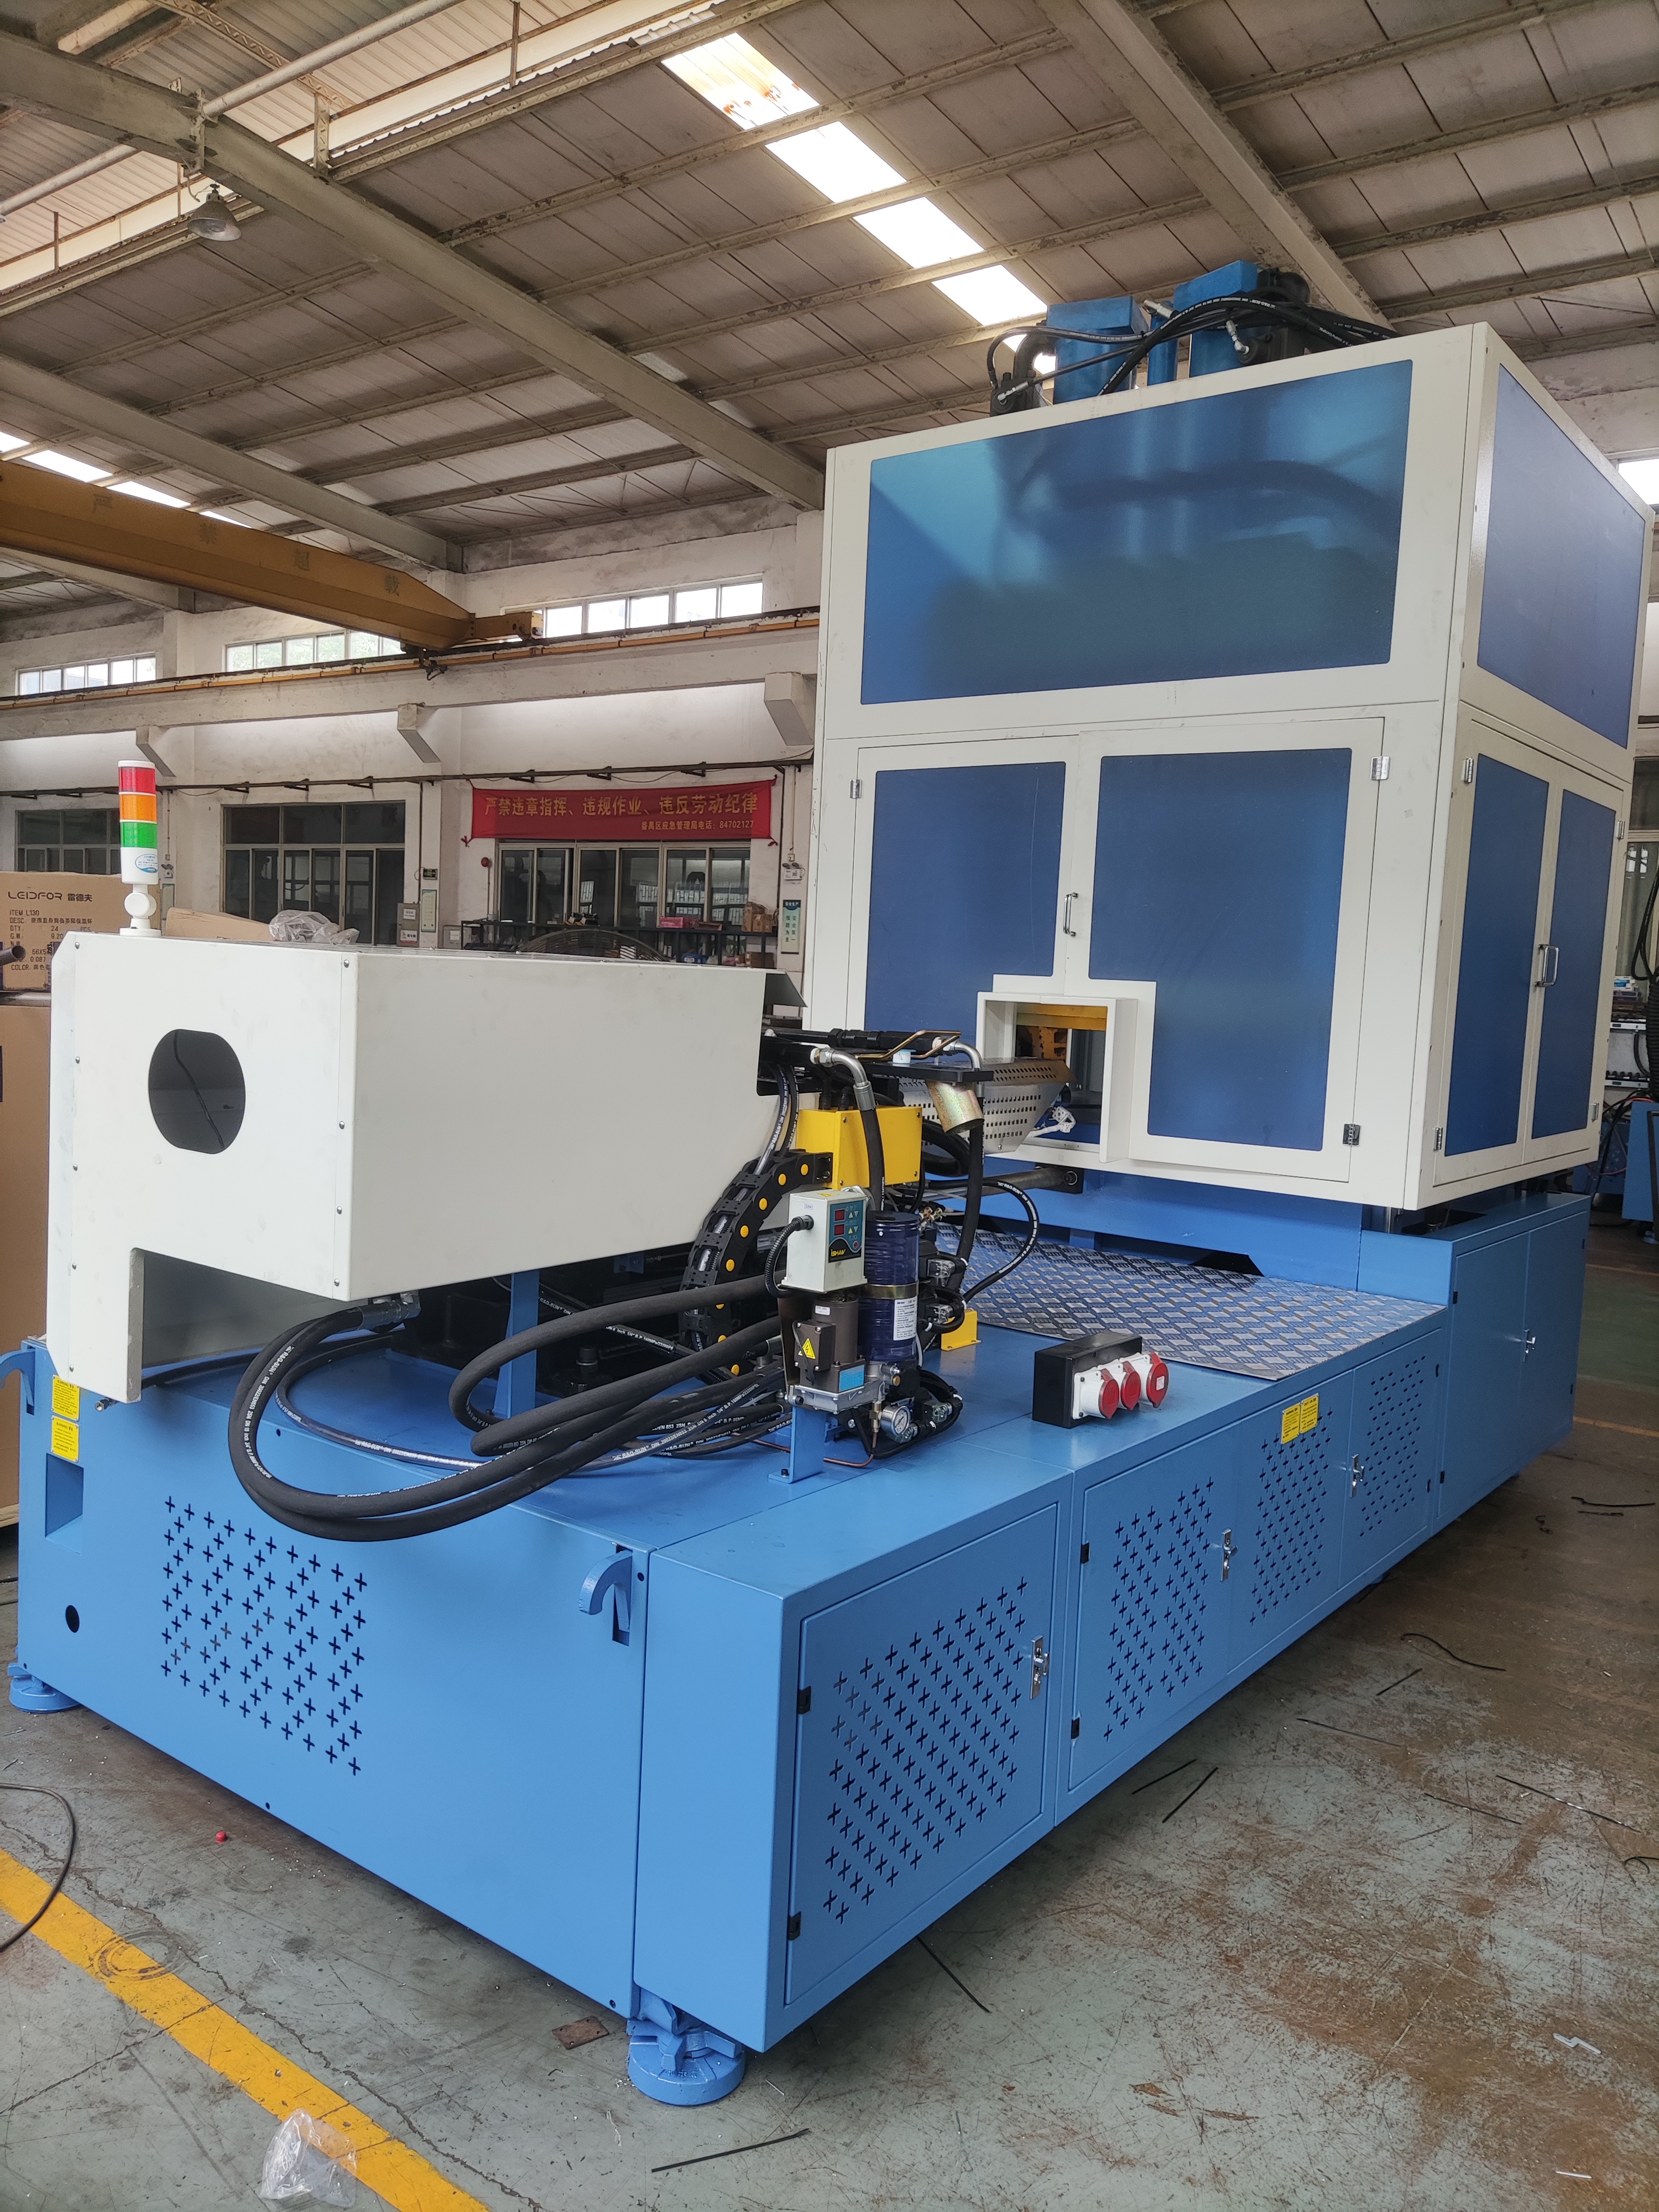
Lors de l’évaluation de nouvelles machines, la force de serrage constitue la principale spécification technique. Habituellement mesurée en tonnes, cette force doit être suffisamment robuste pour maintenir le moule bien fermé lors des phases intenses d’injection à haute pression. Si le tonnage est insuffisant, le moule peut se séparer légèrement. Cela entraîne des imprécisions dimensionnelles ou des flashs indésirables qui ruinent l'ensemble du lot.
Les ingénieurs calculent la force de serrage requise en multipliant la surface projetée des conteneurs par la pression dans la cavité. Toutefois, les acheteurs doivent être prudents. Le surdimensionnement de la machine entraîne des dépenses d'investissement inutiles et une consommation d'énergie excessive. De plus, l’empreinte physique de l’appareil est un facteur financier critique. L’espace au sol des salles blanches fait partie des biens immobiliers les plus chers de toutes les installations de fabrication. Une conception compacte et optimisée permet aux fabricants de maximiser le rendement de leur salle blanche sans sacrifier la capacité de production.
Les exigences de production dictent fortement le dimensionnement des équipements. Le flacon de 100 ml reste une norme industrielle absolue pour les médicaments liquides, englobant les sirops contre la toux, les suspensions pédiatriques et les antiacides liquides. Lors de la sélection d'un Machine ISBM pour conteneur pharmaceutique de 100 ml , les responsables de production doivent évaluer méticuleusement les configurations de cavités spécifiques et les temps de réponse hydrauliques.
Plus précisément, produire ce volume sur une plate-forme de tonnage moyen implique généralement une configuration de moule à 6 ou 8 empreintes. Les acheteurs doivent analyser le temps de cycle par rapport au rendement horaire requis. Une configuration bien optimisée à 6 cavités exécutant un cycle de 15 secondes produit exactement 1 440 bouteilles par heure. S'assurer que l'unité d'injection peut fournir en permanence le poids exact de la dose pour cette configuration multi-empreintes sans dégradation thermique est crucial pour maintenir une production stable.
Une épaisseur de paroi uniforme est essentielle pour éviter les points faibles qui pourraient se rompre pendant le transport, le remplissage ou la stérilisation terminale. Atteindre cette uniformité nécessite un contrôle microscopique de la pression d’injection et de la vitesse de la tige d’étirement. Si la vitesse d'injection fluctue, la préforme souffre d'une répartition inégale du matériau.
Pendant la phase de soufflage, la tige d'étirement doit descendre à une vitesse hautement contrôlée et programmable pour répartir le polymère uniformément dans la cavité du moule. Les plates-formes avancées utilisent des tiges d'étirement servocommandées. Ceux-ci fournissent des profils de vitesse précis réglables au millimètre près, garantissant une cohérence absolue dans chaque lot produit.
Les équipements de conditionnement pharmaceutique fonctionnent sous le regard attentif de cadres réglementaires stricts, notamment des Bonnes Pratiques de Fabrication internationales. Un fiable La machine de fabrication de bouteilles pharmaceutiques doit être construite à partir de zéro en utilisant des matériaux non contaminants. Tous les composants qui entrent accidentellement en contact avec la résine brute ou le flux d'air pur au-dessus des bouteilles ouvertes doivent être fabriqués à partir de matériaux approuvés par la FDA, tels que l'acier inoxydable 316L.
Au-delà du choix des matériaux, la conception physique doit éviter les surfaces horizontales où la poussière peut s'accumuler. L’utilisation d’une architecture en pente permet un lavage et une désinfection faciles. De plus, tous les lubrifiants utilisés dans les pièces mobiles doivent être certifiés de qualité alimentaire afin d'atténuer de manière agressive le risque de contamination chimique.
L'intégration de machines industrielles lourdes dans une salle blanche certifiée ISO nécessite une évaluation minutieuse de la génération de particules. La plupart des environnements d'emballage médical exigent une norme ISO de classe 7 ou de classe 8. Pour y parvenir, les acheteurs doivent donner la priorité aux machines dotées de zones de moulage entièrement fermées qui se connectent facilement à des unités localisées de filtration d’air pour particules à haute efficacité.
Les machines hydrauliques traditionnelles présentent un risque grave en raison des fuites d'huile potentielles et des brouillards d'huile en aérosol, qui peuvent instantanément compromettre un environnement stérile. Par conséquent, les systèmes servomoteurs entièrement électriques ou hybrides sont fortement recommandés. En éliminant le système hydraulique exposé dans la zone de moulage, ces modèles utilisent des servomoteurs électriques propres pour les opérations de serrage et d'étirement. Cela garantit efficacement l’intégrité de la salle blanche.
L'industrie médicale s'appuie fortement sur un portefeuille diversifié de polymères, chacun choisi pour des caractéristiques chimiques et physiques très spécifiques. Une plate-forme de fabrication optimale doit posséder la flexibilité thermique et une conception de vis spécialisée pour traiter sans problème plusieurs résines de qualité pharmaceutique.
Le polyéthylène téréphtalate est le champion incontesté des médicaments liquides oraux et des vitamines en raison de sa clarté vitreuse et de son excellente barrière contre le dioxyde de carbone. Le polypropylène, en revanche, est le matériau de choix pour les flacons de solution intraveineuse et les solutions ophtalmiques nécessitant une stérilisation terminale. Il résiste facilement à un autoclavage à 121 degrés Celsius sans se déformer. Pour les produits biologiques de pointe et les seringues préremplies, la machine doit gérer des polymères cyclooléfiniques, qui offrent une pureté extrême et une résistance à l'éclatement, mais nécessitent des paramètres de traitement très sensibles.
Différents plastiques de qualité médicale présentent des points de fusion et des seuils de dégradation thermique très différents. Par exemple, lors du passage des résines standards aux copolymères avancés, les opérateurs doivent gérer avec soin le processus de séchage et de fusion. Même des traces d'humidité ou une légère surchauffe peuvent ruiner la clarté optique et générer des sous-produits toxiques.
Pour lutter contre cela, l’équipement doit être doté de contrôleurs de température avancés proportionnels-intégraux-dérivés à travers le barillet d’injection. La station de conditionnement doit permettre un chauffage par zones, appliquant des températures nettement différentes au col, au corps et à la base de la préforme. Cette gestion thermique ciblée s'adapte aux caractéristiques d'étirement spécifiques du plastique choisi, empêchant la génération d'acétaldéhyde et garantissant l'intégrité structurelle.
Dans le domaine des emballages médicaux, la finition du col est sans doute la caractéristique anatomique la plus critique du flacon. Il sert d'interface principale entre le conteneur et le système de fermeture. Pour éviter une fuite catastrophique, une oxydation ou une contamination du médicament, le col doit être moulé avec une précision irréprochable.
C'est là qu'investir dans une prime La machine de moulage par soufflage et étirage par injection de conteneurs pharmaceutiques est vraiment payante. Étant donné que le col est formé pendant la phase initiale d'injection à haute pression et reste fermement serré dans l'anneau du col tout au long du processus de soufflage, la distorsion thermique est totalement évitée. Les acheteurs doivent vérifier que l'appareil peut toujours respecter des tolérances strictes de plus ou moins 0,1 millimètres. Une telle précision microscopique est légalement obligatoire pour l’application fiable de fermetures de sécurité enfants et de bandes de sécurité inviolables.
Même avec une mécanique de haute précision, l’assurance qualité ne peut pas être laissée à la seule inspection visuelle humaine. La fabrication moderne exige que l’équipement s’intègre de manière transparente aux systèmes d’inspection par vision automatisée en ligne. Ces réseaux de caméras à grande vitesse scannent chaque bouteille au fur et à mesure qu'elle est éjectée sur le convoyeur de sortie.
Si le système de contrôle central communique directement avec le système de vision, il peut déclencher instantanément une porte de rejet pneumatique. Cela garantit que tout récipient présentant des imperfections cosmétiques, des taches noires carbonisées ou une répartition inégale des parois est jeté avant d'atteindre la ligne d'emballage stérile. Le résultat est un rendement parfait garanti pour l’utilisateur final.
La complexité inhérente du processus en une seule étape nécessite une interface homme-machine exceptionnellement intuitive. Les opérateurs doivent être habilités à surveiller les pressions d'injection, à ajuster les vitesses d'étirage et à suivre les temps de cycle en temps réel sans naviguer dans des sous-menus déroutants.
Pour la conformité pharmaceutique, l'interface doit prendre en charge des capacités d'enregistrement de données qui répondent aux exigences réglementaires strictes concernant les enregistrements électroniques. Cela inclut une authentification stricte des utilisateurs, des pistes d'audit sécurisées et l'impossibilité de modifier les données de production historiques. Un écran tactile multilingue avec outils de diagnostic intégrés aide les techniciens à identifier rapidement la cause première d'une alarme, réduisant ainsi considérablement les temps d'arrêt pour le dépannage.
Les organisations de fabrication sous contrat ont rarement le luxe de produire un seul format de bouteille toute l’année. Un établissement pourrait utiliser des flacons de diagnostic de 50 ml lundi et devoir passer aux flacons de suspension de 200 ml d'ici jeudi. Dans ces environnements dynamiques, les temps d’arrêt des machines constituent une ponction financière considérable.
La mise en œuvre de protocoles d’échange de matrices en une seule minute est très bénéfique. Au lieu de lutter pendant des heures avec de lourdes clés, les mécanismes modernes de dégagement rapide sans outil permettent à un seul technicien d'échanger rapidement les cavités d'injection, les tiges d'étirement et les moules de soufflage. Les machines conçues pour des changements rapides peuvent réduire les temps de configuration d'une équipe entière à moins de deux heures, maximisant ainsi considérablement l'efficacité globale de l'équipement.
Lors de l’élaboration d’un budget d’achat, il est essentiel de reconnaître que le prix d’achat initial ne représente qu’une fraction du coût total de possession. Sur une durée de vie standard de dix ans, la consommation électrique représentera une part considérable des dépenses d’exploitation.
Les anciennes machines hydrauliques font fonctionner leurs pompes en continu, gaspillant d’énormes quantités d’énergie même lorsqu’elles sont inactives. En revanche, les machines modernes, hydrauliques ou entièrement électriques, à servomoteur, consomment de l'énergie exclusivement lorsqu'un mouvement mécanique est requis. Ces systèmes avancés peuvent réduire la consommation d'énergie jusqu'à cinquante pour cent, réduisant ainsi les frais généraux mensuels des services publics et améliorant considérablement l'empreinte carbone de l'installation.
Les coûts de résine constituent une dépense opérationnelle permanente et implacable. Parce que le processus est intrinsèquement sans bavure, il permet naturellement d'économiser un volume important de résine par rapport aux méthodes d'extrusion, qui génèrent régulièrement des déchets massifs sous la forme de queues et de cols pincés.
Pour réduire davantage les déchets, l’évaluation du système à canaux chauds est essentielle. Un canal chaud très précis et thermiquement équilibré minimise la bave et le filage au niveau de la porte d'injection. Cela empêche la formation de carottes de plastique solides qui nécessiteraient autrement un rebroyage ou une élimination. En combinant une production sans déchets avec une efficacité énergétique agressive, les fabricants réalisent généralement un retour sur investissement dans un délai de dix-huit à trente-six mois.
L’acquisition d’équipements de fabrication industrielle n’est pas une transaction unique et isolée. C'est le début d'un partenariat opérationnel à long terme. Les acheteurs doivent étudier rigoureusement les références du fabricant. Partenariat avec un fournisseur d'un La machine de fabrication de bouteilles pharmaceutiques de haute qualité garantit que vous travaillez avec des experts qui comprennent intimement les nuances des qualifications d'installation, de fonctionnement et de performance requises par les autorités sanitaires mondiales.
Les temps d’arrêt imprévus des machines peuvent paralyser toute une chaîne d’approvisionnement, entraînant potentiellement de graves pénuries de médicaments sur le marché. Pour vous prémunir contre cela, assurez-vous que le fournisseur propose une formation complète des opérateurs sur site pendant la phase de mise en service.
Vérifiez également la solidité de leur infrastructure mondiale de support technique. Le fabricant doit garantir l'expédition rapide des pièces de rechange exclusives. Les capacités de diagnostic à distance sont désormais une nécessité, permettant aux ingénieurs d'usine de dépanner les logiciels ou les anomalies des capteurs en toute sécurité via Internet sans attendre des jours avant l'arrivée d'un technicien sur site.
Choisir le bon équipement d’emballage pharmaceutique nécessite un processus d’évaluation méticuleux. Les dirigeants des installations doivent équilibrer de manière experte l'ingénierie de précision, la conformité des salles blanches, la flexibilité des matériaux et la rentabilité à long terme pour garantir des opérations quotidiennes fluides.
En regardant au-delà du prix initial et en vous concentrant sur le coût total de possession, l’automatisation avancée et la réduction des défauts, vous obtenez une plateforme qui protège vos résultats financiers. Plus important encore, investir dans des machines de haute qualité garantit la sécurité, la pureté et l’efficacité des produits médicaux fournis aux patients vulnérables du monde entier.
Prêt à moderniser votre ligne de production en salle blanche ? Pour les plates-formes de pointe qui répondent à toutes les normes rigoureuses évoquées ci-dessus, explorez la gamme de machines JASU ISBM. Passez en revue vos objectifs volumétriques spécifiques et demandez dès aujourd’hui un devis de machines personnalisées pour trouver la solution de fabrication parfaite adaptée à vos conceptions de conteneurs médicaux spécialisés.
Le moulage par injection-soufflage est généralement utilisé pour les bouteilles plus petites et plus simples et implique un processus en deux étapes sans étirement biaxial. Le moulage par injection, étirement et soufflage ajoute une étape d'étirement mécanique à l'aide d'une tige d'étirement. Cet étirement biaxial aligne les chaînes polymères, offrant une clarté optique supérieure, des propriétés de barrière aux gaz améliorées et une plus grande résistance mécanique. Cela en fait le choix idéal pour les conteneurs pharmaceutiques de haute qualité.
Oui. En échangeant les moules d'injection, les tiges d'étirage et les moules de soufflage, une seule plate-forme peut produire une grande variété de tailles et de formes. Cependant, les acheteurs doivent s'assurer que la force de serrage maximale et la capacité d'injection peuvent accueillir confortablement la plus grande bouteille prévue, tout en restant suffisamment économes en énergie pour exploiter de manière rentable des tailles plus petites.
Une configuration dédiée pour un volume de 100 ml implique généralement une machine de tonnage moyen équipée d'un moule multi-empreintes optimisé spécifiquement pour la résine de qualité médicale. Cette configuration maximise le rendement horaire tout en maintenant strictement les tolérances serrées du col et l’uniformité de l’épaisseur de paroi légalement requises pour les médicaments liquides.
Absolument. Les plates-formes de haute qualité sont conçues spécifiquement pour la conformité des salles blanches. Les acheteurs devraient rechercher des modèles de servomoteurs entièrement électriques ou hybrides dotés de pièces mobiles fermées, de surfaces de contact en acier inoxydable et d'un système hydraulique sans exposition. Cette architecture spécifique empêche l'atomisation de l'huile et la contamination par les particules, satisfaisant facilement aux exigences réglementaires ISO strictes.
Bien que le calendrier financier exact varie en fonction du volume de production, des coûts localisés de la résine et du prix initial de la machine, la plupart des systèmes à haut rendement offrent un retour sur investissement dans un délai de dix-huit à trente-six mois. Ce retour rapide est principalement dû à des économies massives d’énergie électrique, à une production sans rebut, à une réduction des coûts de main-d’œuvre grâce à l’automatisation et à des taux de défauts considérablement inférieurs à ceux des équipements existants.
Le processus en une seule étape atténue la contamination en effectuant l'intégralité du cycle d'injection, de conditionnement et de soufflage dans une seule machine fermée. Étant donné que la préforme ne quitte jamais l'environnement stérile de la machine pour être stockée ou transportée dans des bacs, le risque de poussière, de contact humain ou de particules en suspension dans l'air pénétrant dans le conteneur est complètement éliminé.
Lorsqu'elle est correctement entretenue et exploitée dans les limites de tonnage spécifiées, une machine servocommandée de haute qualité peut facilement fonctionner efficacement pendant dix à quinze ans. La maintenance de routine des systèmes à canaux chauds, l'étalonnage régulier des servomoteurs et le respect des protocoles d'assainissement des salles blanches prolongeront considérablement la durée de vie opérationnelle de l'équipement.
