
Просмотры: 0 Автор: Редактор сайта Время публикации: 14.10.2026 Происхождение: Сайт


Представьте себе высокоскоростную линию розлива, внезапно остановившуюся из-за того, что одна партия бутылок не прошла микроскопическую проверку размеров. В фармацевтической упаковке ставки абсолютны. Дефектный медицинский контейнер может привести к биологическому загрязнению, массовому отзыву продукции и огромным штрафам со стороны регулирующих органов. В отличие от стандартной потребительской упаковки, медицинские контейнеры несут тяжелую нагрузку по поддержанию химической стабильности и абсолютной чистоты жизненно важных лекарств.
Столкнувшись с огромным количеством вариантов производства, менеджеры по производству и специалисты по закупкам часто испытывают трудности с поиском идеального оборудования. Баланс между микроскопической точностью, строгим соблюдением требований чистых помещений и долгосрочной экономической эффективностью — сложная загадка. Инжекционное формование с раздувом и вытягиванием, широко известное как ISBM, стало золотым стандартом в отрасли. Он предлагает проверенный путь к производству беззасветочных, высокоточных и кристально прозрачных медицинских контейнеров.
Приобретение этого оборудования требует огромных капиталовложений. Он определяет базовые возможности вашего предприятия на следующее десятилетие. В этом подробном руководстве описаны точные технические, нормативные и эксплуатационные факторы, которые необходимо оценить перед принятием окончательного решения о покупке. Мы поможем вам преодолеть маркетинговый шум и выбрать платформу, соответствующую вашим уникальным производственным требованиям.
Прежде чем углубляться в характеристики оборудования, крайне важно понять макроэкономические тенденции, диктующие требования к упаковке. Глобальный фармацевтический ландшафт переживает масштабный сдвиг в сторону биологических препаратов, персонализированной медицины и специализированных офтальмологических решений. Эти высокочувствительные активные фармацевтические ингредиенты требуют исключительных барьерных свойств против проникновения кислорода и влаги.
Следовательно, производители активно отходят от жестких, крупносерийных устаревших экструзионных систем. В настоящее время рынок требует очень гибкого, готового к использованию в чистых помещениях оборудования, способного обрабатывать небольшие специализированные партии с нулевым риском перекрестного загрязнения. Этот сдвиг подчеркивает растущую потребность в производственных платформах, которые отдают приоритет абсолютной чистоте, отслеживаемости материалов и быстрой адаптации, а не просто сырому производству.
По своей сути литье с выдувом и вытягиванием под давлением представляет собой узкоспециализированный производственный процесс, используемый для создания полых пластиковых контейнеров. В медицинском секторе повсеместно предпочтительна одноэтапная методология. Более старые двухэтапные процессы требуют изготовления преформ, их охлаждения, хранения в бункерах, а затем повторного нагрева. В заводских цехах это логистический кошмар, создающий многочисленные риски загрязнения. Напротив, одноэтапный процесс завершает формирование всего контейнера за один непрерывный цикл на одной машине.
Эта бесперебойная операция разделена на четыре основные станции. Сначала расплавленный полимер впрыскивается в форму на станции впрыска для формирования заготовки, где отделка горловины формуется до ее окончательных точных размеров. Далее преформа поступает на станцию кондиционирования для достижения оптимального температурного профиля. Затем он перемещается на станцию выдувания растяжением. Здесь стержень с сервоприводом выдвигает заготовку вертикально, а воздух под высоким давлением выдувает ее наружу. Такое двухосное растяжение выравнивает молекулы полимера, значительно повышая механическую прочность. Наконец, полностью охлажденная бутылка выпускается на станции выброса.
Особенность |
1-шаговый ISBM |
2-этапное формование ПЭТ |
Экструзионно-выдувное формование |
|---|---|---|---|
Риск загрязнения |
Крайне низкий. Непрерывный замкнутый процесс. |
Высокий. Преформы хранятся и транспортируются перед выдуванием. |
От среднего до высокого. Требует вторичной обрезки. |
Материальные отходы |
Ноль лома. Производство без Flash. |
Минимум лома. |
Высокий. Получает до 30 процентов лома из защемленных хвостов. |
Точность шеи |
Безупречный. Впрыскивается по точным размерам. |
В хорошем состоянии, но возможны повреждения при транспортировке. |
Бедный. Часто требуется калибровка после пресс-формы. |
Оптическая четкость |
Исключительная прозрачность, напоминающая стекло. |
Отличная четкость. |
Непрозрачный или мутный вид. |
Фармацевтический сектор работает под бескомпромиссным контролем качества. Неисправности упаковки напрямую снижают эффективность препарата. ISBM изначально решает эти проблемы. Поскольку этот процесс не требует образования вспышек, он не образует отходов у основания или шейки. Это полностью устраняет необходимость в вторичных операциях обрезки, которые приводят к образованию опасных твердых частиц в воздухе.
Кроме того, уникальное для этой технологии двухосное растяжение обеспечивает исключительную оптическую прозрачность, особенно при переработке полиэтилентерефталата. Такая прозрачность жизненно важна для визуального контроля жидких лекарственных средств. Это позволяет автоматизированным системам камер или человеческому персоналу легко обнаруживать посторонние частицы внутри лекарства.
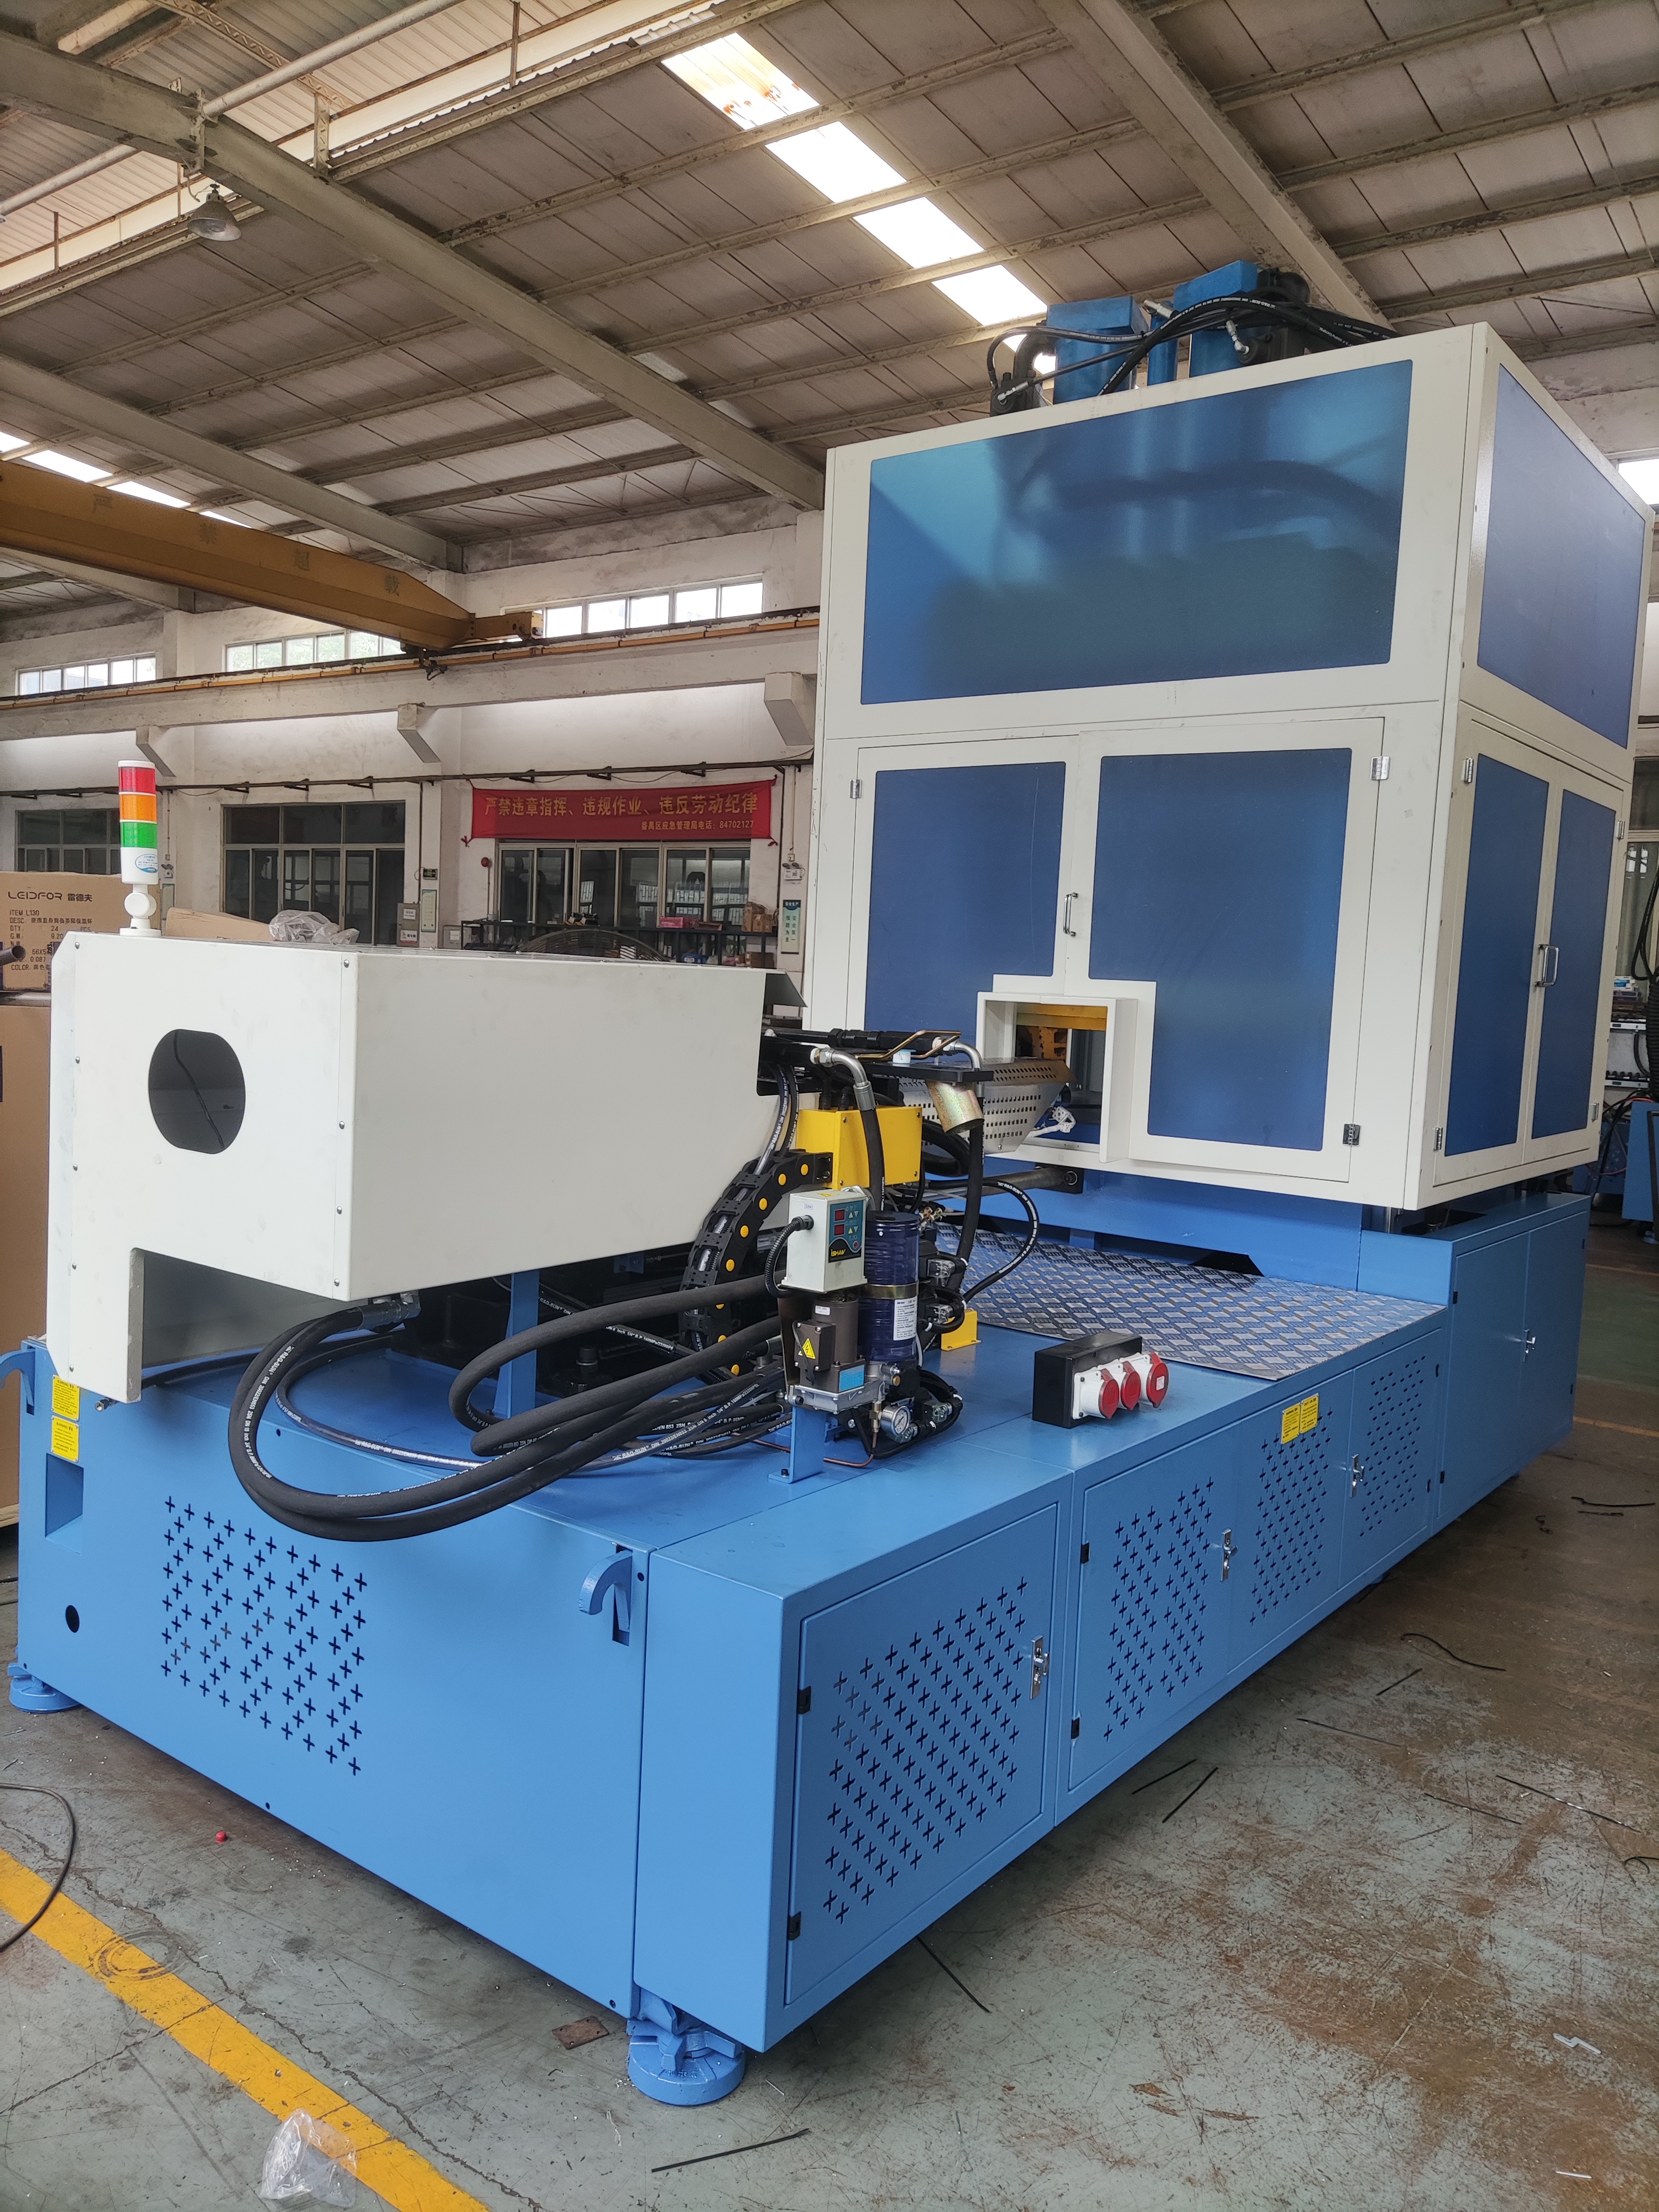
При оценке нового оборудования сила зажима является основной технической характеристикой. Обычно измеряемая в тоннах, эта сила должна быть достаточно сильной, чтобы удерживать форму надежно закрытой во время интенсивных фаз впрыска под высоким давлением. Если тоннаж недостаточен, форма может слегка отделиться. Это приводит к неточностям размеров или нежелательным бликам, которые портят всю партию.
Инженеры рассчитывают необходимую силу зажима, умножая площадь проекции контейнеров на давление в полости. Однако покупателям следует быть осторожными. Слишком большие размеры машины приводят к ненужным капитальным затратам и чрезмерному расходу энергии. Кроме того, физический размер устройства является критическим финансовым фактором. Площадь чистых помещений является одной из самых дорогих объектов недвижимости на любом производственном предприятии. Компактная оптимизированная конструкция позволяет производителям максимизировать производительность чистых помещений без ущерба для производительности.
Производственные требования в значительной степени определяют размер оборудования. Бутылка емкостью 100 мл остается абсолютным отраслевым стандартом для жидких лекарств, включая сиропы от кашля, педиатрические суспензии и жидкие антациды. При выборе Машины ISBM для фармацевтических контейнеров емкостью 100 мл , менеджеры по производству должны тщательно оценивать конкретные конфигурации полостей и время гидравлического отклика.
В частности, производство такого объема на среднетоннажной платформе обычно включает установку пресс-формы с 6 или 8 гнездами. Покупателям необходимо проанализировать время цикла в сравнении с требуемой почасовой производительностью. Хорошо оптимизированная установка с 6 гнездами, работающая с 15-секундным циклом, производит ровно 1440 бутылок в час. Обеспечение непрерывной подачи точного веса дроби для этой конфигурации с несколькими полостями без термической деградации имеет решающее значение для поддержания стабильного производства.
Равномерная толщина стенок жизненно важна для предотвращения слабых мест, которые могут разорваться во время транспортировки, наполнения или конечной стерилизации. Достижение этой однородности требует микроскопического контроля как давления впрыска, так и скорости растягивающего стержня. Если скорость впрыска колеблется, преформа страдает от неравномерного распределения материала.
На этапе выдувания растягивающий стержень должен опускаться с четко контролируемой, программируемой скоростью, чтобы равномерно распределить полимер по полости формы. В современных платформах используются растягивающиеся стержни с сервоприводом. Они обеспечивают точные профили скорости, регулируемые с точностью до миллиметра, обеспечивая абсолютную стабильность каждой произведенной партии.
Фармацевтическое упаковочное оборудование работает под пристальным вниманием строгих нормативных требований, в частности, международной надлежащей производственной практики. Надежный Машина для изготовления фармацевтических бутылок должна быть построена с нуля с использованием незагрязняющих материалов. Все компоненты, которые случайно контактируют с сырой смолой или потоком чистого воздуха над открытыми бутылками, должны быть изготовлены из материалов, одобренных FDA, таких как нержавеющая сталь 316L.
Помимо выбора материала, при физическом проектировании следует избегать горизонтальных поверхностей, на которых может скапливаться пыль. Использование наклонной конструкции позволяет легко мыть и дезинфицировать. Кроме того, любые смазочные материалы, используемые в движущихся частях, должны иметь сертификат соответствия пищевым нормам, чтобы значительно снизить риск химического загрязнения.
Интеграция тяжелого промышленного оборудования в чистое помещение, сертифицированное по стандарту ISO, требует тщательной оценки образования твердых частиц. Для большинства видов медицинской упаковки требуется стандарт ISO класса 7 или 8. Для достижения этой цели покупатели должны отдавать предпочтение машинам с полностью закрытыми формовочными зонами, которые легко подключаются к локализованным высокоэффективным установкам фильтрации воздуха.
Традиционные гидравлические машины представляют серьезный риск из-за потенциальных утечек масла и аэрозольных масляных туманов, которые могут мгновенно поставить под угрозу стерильную среду. Поэтому настоятельно рекомендуется использовать полностью электрические или гибридные системы с сервоприводом. За счет устранения открытой гидравлики в зоне формования в этих моделях используются чистые электрические серводвигатели для операций зажима и растяжения. Это эффективно защищает целостность чистого помещения.
Медицинская промышленность в значительной степени полагается на разнообразный портфель полимеров, каждый из которых выбран по очень специфическим химическим и физическим свойствам. Оптимальная производственная платформа должна обладать термической гибкостью и специальной конструкцией шнеков, чтобы без проблем обрабатывать множество смол фармацевтического качества.
Полиэтилентерефталат является бесспорным лидером среди жидких лекарств и витаминов для перорального применения благодаря своей прозрачности, напоминающей стекло, и превосходному барьеру для диоксида углерода. С другой стороны, полипропилен является предпочтительным материалом для изготовления бутылочек для внутривенных жидкостей и офтальмологических растворов, требующих терминальной стерилизации. Он легко выдерживает автоклавирование при температуре 121 градус Цельсия, не деформируясь. Для производства новейших биологических препаратов и предварительно заполненных шприцев машина должна работать с циклоолефиновыми полимерами, которые обеспечивают исключительную чистоту и устойчивость к разрушению, но требуют высокочувствительных параметров обработки.
Различные пластмассы медицинского назначения имеют совершенно разные температуры плавления и пороги термического разложения. Например, при переходе от стандартных смол к усовершенствованным сополимерам операторы должны тщательно управлять процессом сушки и плавления. Даже следы влаги или небольшой перегрев могут нарушить оптическую прозрачность и привести к образованию токсичных побочных продуктов.
Чтобы бороться с этим, оборудование должно иметь усовершенствованные пропорционально-интегрально-производные регуляторы температуры по всему цилиндру впрыска. Станция кондиционирования должна обеспечивать зональный нагрев, применяя совершенно разные температуры к шейке, корпусу и основанию заготовки. Такое целенаправленное управление температурным режимом учитывает особые характеристики растяжения выбранного пластика, предотвращая образование ацетальдегида и обеспечивая структурную целостность.
В сфере медицинской упаковки отделка горлышка, пожалуй, является наиболее важной анатомической особенностью бутылки. Он служит основным интерфейсом между контейнером и системой закрытия. Чтобы предотвратить катастрофическую утечку, окисление или загрязнение лекарства, горлышко должно быть отформовано с безупречной точностью.
Вот где инвестировать в премию Машина для литья под давлением с выдувом и вытягиванием фармацевтических контейнеров действительно окупается. Поскольку горловина формируется на начальном этапе впрыска под высоким давлением и остается прочно зажатой в горловине на протяжении всего процесса выдувания, термическая деформация полностью предотвращается. Покупатели должны убедиться, что устройство может постоянно выдерживать жесткие допуски плюс-минус 0,1 миллиметра. Такая микроскопическая точность является юридически обязательной для надежного применения крышек с защитой от детей и лент с защитой от несанкционированного доступа.
Даже при использовании высокоточной механики обеспечение качества не может ограничиваться только визуальным контролем человека. Современное производство требует, чтобы оборудование легко интегрировалось с поточными автоматизированными системами визуального контроля. Эти высокоскоростные камеры сканируют каждую бутылку, когда она выбрасывается на выходной конвейер.
Если центральная система управления напрямую взаимодействует с системой технического зрения, она может мгновенно активировать пневматический отбраковочный затвор. Это гарантирует, что любой контейнер с косметическими дефектами, обугленными черными пятнами или неравномерным распределением стенок будет выброшен еще до того, как он попадет на линию стерильной упаковки. Результатом является гарантированный идеальный доход для конечного пользователя.
Природная сложность одноэтапного процесса требует исключительно интуитивно понятного человеко-машинного интерфейса. Операторы должны иметь возможность контролировать давление впрыска, регулировать скорость растяжения и отслеживать время цикла в режиме реального времени, не перемещаясь по запутанным подменю.
Для обеспечения соответствия фармацевтическим требованиям интерфейс должен поддерживать возможности регистрации данных, соответствующие строгим нормативным требованиям в отношении электронных записей. Сюда входит строгая аутентификация пользователей, безопасные журналы аудита и невозможность изменения исторических производственных данных. Многоязычный сенсорный экран со встроенными диагностическими инструментами помогает техническим специалистам быстро определить основную причину сигнала тревоги, значительно сокращая время простоя при устранении неполадок.
Контрактные производственные организации редко могут позволить себе роскошь производить бутылки одного размера круглый год. В понедельник учреждение может использовать диагностические флаконы емкостью 50 мл, а к четвергу необходимо будет перейти на флаконы с суспензией емкостью 200 мл. В такой динамичной среде простой оборудования приводит к огромным финансовым затратам.
Реализация протоколов одноминутного обмена кристаллами очень выгодна. Вместо того, чтобы часами возиться с тяжелыми гаечными ключами, современные быстроразъемные механизмы, не требующие инструментов, позволяют одному специалисту быстро заменять инжекционные полости, растягивающие стержни и выдувные формы. Машины, спроектированные для быстрой переналадки, могут сократить время наладки с целой смены до двух часов, что значительно повышает общую эффективность оборудования.
При составлении бюджета закупок важно понимать, что первоначальная цена покупки представляет собой лишь часть общей стоимости владения. В течение стандартного десятилетнего срока службы потребление электроэнергии будет составлять ошеломляющую часть эксплуатационных расходов.
Устаревшие гидравлические машины постоянно включают свои насосы, тратя огромное количество энергии даже в режиме ожидания. Напротив, современные гидравлические или полностью электрические машины с сервоприводом потребляют энергию исключительно тогда, когда требуется механическое движение. Эти передовые системы могут сократить потребление энергии до пятидесяти процентов, снижая ежемесячные накладные расходы на коммунальные услуги и значительно уменьшая выбросы углекислого газа на объекте.
Затраты на смолу представляют собой постоянные текущие эксплуатационные расходы. Поскольку этот процесс по своей сути не требует образования вспышек, он, естественно, экономит значительный объем смолы по сравнению с методами экструзии, при которых обычно образуется массивный мусор в виде отщипанных хвостов и перешейков.
Для дальнейшего сокращения отходов критически важна оценка системы горячеканальных систем. Высокоточный, термически сбалансированный горячеканальный канал сводит к минимуму образование капель и образование натяжек на инжекционном литнике. Это предотвращает образование твердых пластиковых литников, которые в противном случае потребовали бы перешлифовки или утилизации. Сочетая производство без отходов с агрессивной энергоэффективностью, производители обычно окупают инвестиции в течение восемнадцати-тридцати шести месяцев.
Приобретение промышленного производственного оборудования не является отдельной сделкой. Это начало долгосрочного оперативного партнерства. Покупатели должны тщательно изучить данные производителя. Сотрудничество с поставщиком Высококачественная машина для изготовления фармацевтических бутылок гарантирует, что вы работаете с экспертами, которые хорошо понимают нюансы установки, эксплуатации и квалификации, требуемые мировыми органами здравоохранения.
Незапланированный простой оборудования может парализовать всю цепочку поставок, что потенциально может привести к острой нехватке лекарств на рынке. Чтобы защититься от этого, убедитесь, что поставщик предлагает комплексное обучение операторов на месте на этапе ввода в эксплуатацию.
Кроме того, проверьте надежность их глобальной инфраструктуры технической поддержки. Производитель должен гарантировать быструю отправку фирменных запасных частей. Возможности удаленной диагностики теперь стали необходимостью, позволяя заводским инженерам безопасно устранять неисправности программного обеспечения или датчиков через Интернет, не дожидаясь прибытия выездного специалиста на место.
Выбор подходящего фармацевтического упаковочного оборудования требует тщательной оценки. Руководители предприятий должны умело сочетать точное проектирование, соответствие требованиям чистых помещений, гибкость материалов и долгосрочную экономическую эффективность, чтобы обеспечить бесперебойную повседневную работу.
Не ограничиваясь первоначальной ценой и концентрируясь на общей стоимости владения, расширенной автоматизации и сокращении дефектов, вы получаете платформу, которая защитит ваши финансовые результаты. Что еще более важно, инвестиции в высококачественное оборудование гарантируют безопасность, чистоту и эффективность медицинской продукции, доставляемой уязвимым пациентам во всем мире.
Готовы модернизировать свою производственную линию для чистых помещений? Если вы ищете ведущие в отрасли платформы, соответствующие всем строгим стандартам, описанным выше, изучите линейку машин JASU ISBM. Просмотрите свои конкретные цели по объему и запросите индивидуальное предложение на оборудование сегодня, чтобы найти идеальное производственное решение, адаптированное к вашим специализированным конструкциям медицинских контейнеров.
Инжекционно-выдувное формование обычно используется для небольших и простых бутылок и включает в себя двухэтапный процесс без двухосного растяжения. Инжекционное выдувное формование добавляет этап механического растяжения с использованием растягивающего стержня. Такое двухосное растяжение выравнивает полимерные цепи, обеспечивая превосходную оптическую прозрачность, улучшенные газобарьерные свойства и большую механическую прочность. Это делает его идеальным выбором для высококачественных фармацевтических контейнеров.
Да. Заменяя литьевые формы, растягивающиеся стержни и выдувные формы, на одной платформе можно производить изделия самых разных размеров и форм. Тем не менее, покупатели должны убедиться, что максимальная сила зажима и производительность впрыска позволяют с комфортом разместить их самую большую запланированную бутылку, оставаясь при этом достаточно энергоэффективными для прибыльной эксплуатации меньших объемов.
Специальная установка для объема 100 мл обычно включает в себя машину среднего тоннажа, оснащенную многоместной формой, оптимизированной специально для смол медицинского назначения. Такая конфигурация обеспечивает максимальную почасовую производительность при строгом соблюдении жестких допусков на горлышко и однородности толщины стенок, требуемых по закону для жидких лекарственных средств.
Абсолютно. Высококачественные платформы разработаны специально для соответствия требованиям чистых помещений. Покупателям следует искать полностью электрические или гибридные модели сервоприводов с закрытыми движущимися частями, контактными поверхностями из нержавеющей стали и гидравликой, не подвергающейся воздействию. Эта особая архитектура предотвращает распыление масла и загрязнение твердыми частицами, легко удовлетворяя строгим нормативным требованиям ISO.
Хотя точные финансовые сроки варьируются в зависимости от объема производства, локализованных затрат на смолу и начальной цены оборудования, большинство высокоэффективных систем окупаются в течение восемнадцати-тридцати шести месяцев. Такая быстрая окупаемость в первую очередь обусловлена значительной экономией электроэнергии, производством без отходов, снижением затрат на рабочую силу за счет автоматизации и значительно более низким уровнем дефектов по сравнению с устаревшим оборудованием.
Одноэтапный процесс снижает загрязнение, выполняя весь цикл впрыска, кондиционирования и продувки в одной закрытой машине. Поскольку преформа никогда не покидает стерильную среду машины для хранения или транспортировки в контейнерах, риск попадания пыли, контакта с человеком или взвешенных по воздуху частиц в контейнер полностью исключен.
При правильном обслуживании и эксплуатации в пределах заданного тоннажа высококачественная машина с сервоприводом может легко эффективно работать в течение десяти-пятнадцати лет. Регулярное техническое обслуживание горячеканальных систем, регулярная калибровка серводвигателей и соблюдение протоколов санитарии чистых помещений значительно продлят срок службы оборудования.
