
Visualizações: 0 Autor: Editor do site Horário de publicação: 14/10/2026 Origem: Site


Imagine uma linha de enchimento de alta velocidade parando repentinamente porque um único lote de garrafas falhou na verificação dimensional microscópica. Nas embalagens farmacêuticas, os riscos são absolutos. Um recipiente médico defeituoso corre o risco de contaminação biológica, recalls massivos de produtos e multas regulatórias paralisantes. Ao contrário das embalagens de consumo padrão, os recipientes médicos carregam o pesado fardo de manter a estabilidade química e a pureza absoluta dos medicamentos que salvam vidas.
Diante de uma enorme variedade de opções de fabricação, os gerentes de produção e os responsáveis por compras muitas vezes lutam para encontrar o equipamento perfeito. Equilibrar a precisão microscópica, a conformidade rigorosa em salas limpas e a relação custo-benefício a longo prazo é um quebra-cabeça complexo. A moldagem por injeção e sopro, comumente conhecida como ISBM, emergiu como o padrão ouro da indústria. Ele oferece um caminho comprovado para a produção de recipientes médicos transparentes, altamente precisos e sem flash.
Adquirir esse maquinário representa um enorme gasto de capital. Ele determina as capacidades básicas de sua instalação para a próxima década. Este guia completo revela os fatores técnicos, regulatórios e operacionais exatos que você deve avaliar antes de tomar uma decisão final de compra. Nós o ajudaremos a eliminar o ruído do marketing e a escolher a plataforma certa para suas demandas de produção exclusivas.
Antes de mergulhar nas especificações das máquinas, é crucial compreender as macrotendências que determinam os requisitos de embalagem. O cenário farmacêutico global está passando por uma grande mudança em direção a produtos biológicos, medicina personalizada e soluções oftalmológicas especializadas. Esses ingredientes farmacêuticos ativos altamente sensíveis exigem propriedades de barreira extremas contra a transmissão de oxigênio e umidade.
Consequentemente, os fabricantes estão abandonando ativamente os sistemas de extrusão legados rígidos e de alto volume. O mercado agora exige equipamentos altamente flexíveis e prontos para salas limpas, capazes de lidar com lotes menores e especializados, com risco zero de contaminação cruzada. Esta mudança sublinha uma necessidade crescente de plataformas de produção que priorizem a pureza absoluta, a rastreabilidade dos materiais e a rápida adaptabilidade em detrimento da mera produção bruta.
Em sua essência, a moldagem por injeção e sopro é um processo de fabricação altamente especializado utilizado para criar recipientes plásticos ocos. No setor médico, a metodologia de 1 etapa é universalmente preferida. Os processos mais antigos de duas etapas exigem que as pré-formas sejam fabricadas, resfriadas, armazenadas em recipientes e depois reaquecidas. No chão de fábrica, este é um pesadelo logístico que introduz múltiplos riscos de contaminação. Em contraste, o processo de 1 etapa completa toda a formação do recipiente em um ciclo único e contínuo em uma máquina.
Esta operação contínua é dividida em quatro estações principais. Primeiro, o polímero fundido é injetado em um molde na estação de injeção para formar uma pré-forma, onde o acabamento do gargalo é moldado em suas dimensões finais exatas. Em seguida, a pré-forma entra na estação de condicionamento para atingir o perfil de temperatura ideal. Em seguida, ele se move para a estação de estiramento e sopro. Aqui, uma haste servo-acionada estende a pré-forma verticalmente enquanto o ar de alta pressão a sopra para fora. Este alongamento biaxial alinha as moléculas do polímero, aumentando significativamente a resistência mecânica. Finalmente, a garrafa totalmente resfriada é liberada na estação de ejeção.
Recurso |
ISBM de 1 etapa |
Moldagem PET em 2 etapas |
Moldagem por extrusão e sopro |
|---|---|---|---|
Risco de Contaminação |
Extremamente baixo. Processo contínuo em circuito fechado. |
Alto. As pré-formas são armazenadas e transportadas antes do sopro. |
Médio a alto. Requer corte secundário. |
Desperdício de Materiais |
Zero sucata. Produção sem flash. |
Sucata mínima. |
Alto. Gera até 30% de sucata a partir de caudas comprimidas. |
Precisão do pescoço |
Perfeito. Injetado nas dimensões exatas. |
Bom, mas sujeito a danos de transporte. |
Pobre. Freqüentemente requer calibração pós-molde. |
Clareza Óptica |
Clareza excepcional como vidro. |
Excelente clareza. |
Aparência opaca ou turva. |
O setor farmacêutico opera sob rigorosos controles de qualidade. As falhas nas embalagens comprometem diretamente a eficácia do medicamento. O ISBM aborda essas ansiedades de forma nativa. Por ser um processo sem rebarbas, ele produz zero desperdício de material na base ou no pescoço. Isto elimina completamente a necessidade de operações de corte secundárias que geram partículas perigosas no ar.
Além disso, o alongamento biaxial exclusivo desta tecnologia produz uma clareza óptica excepcional, especialmente no processamento de tereftalato de polietileno. Esta transparência é vital para a inspeção visual de medicamentos líquidos. Ele permite que sistemas de câmeras automatizados ou pessoal humano detectem facilmente partículas estranhas dentro do medicamento.
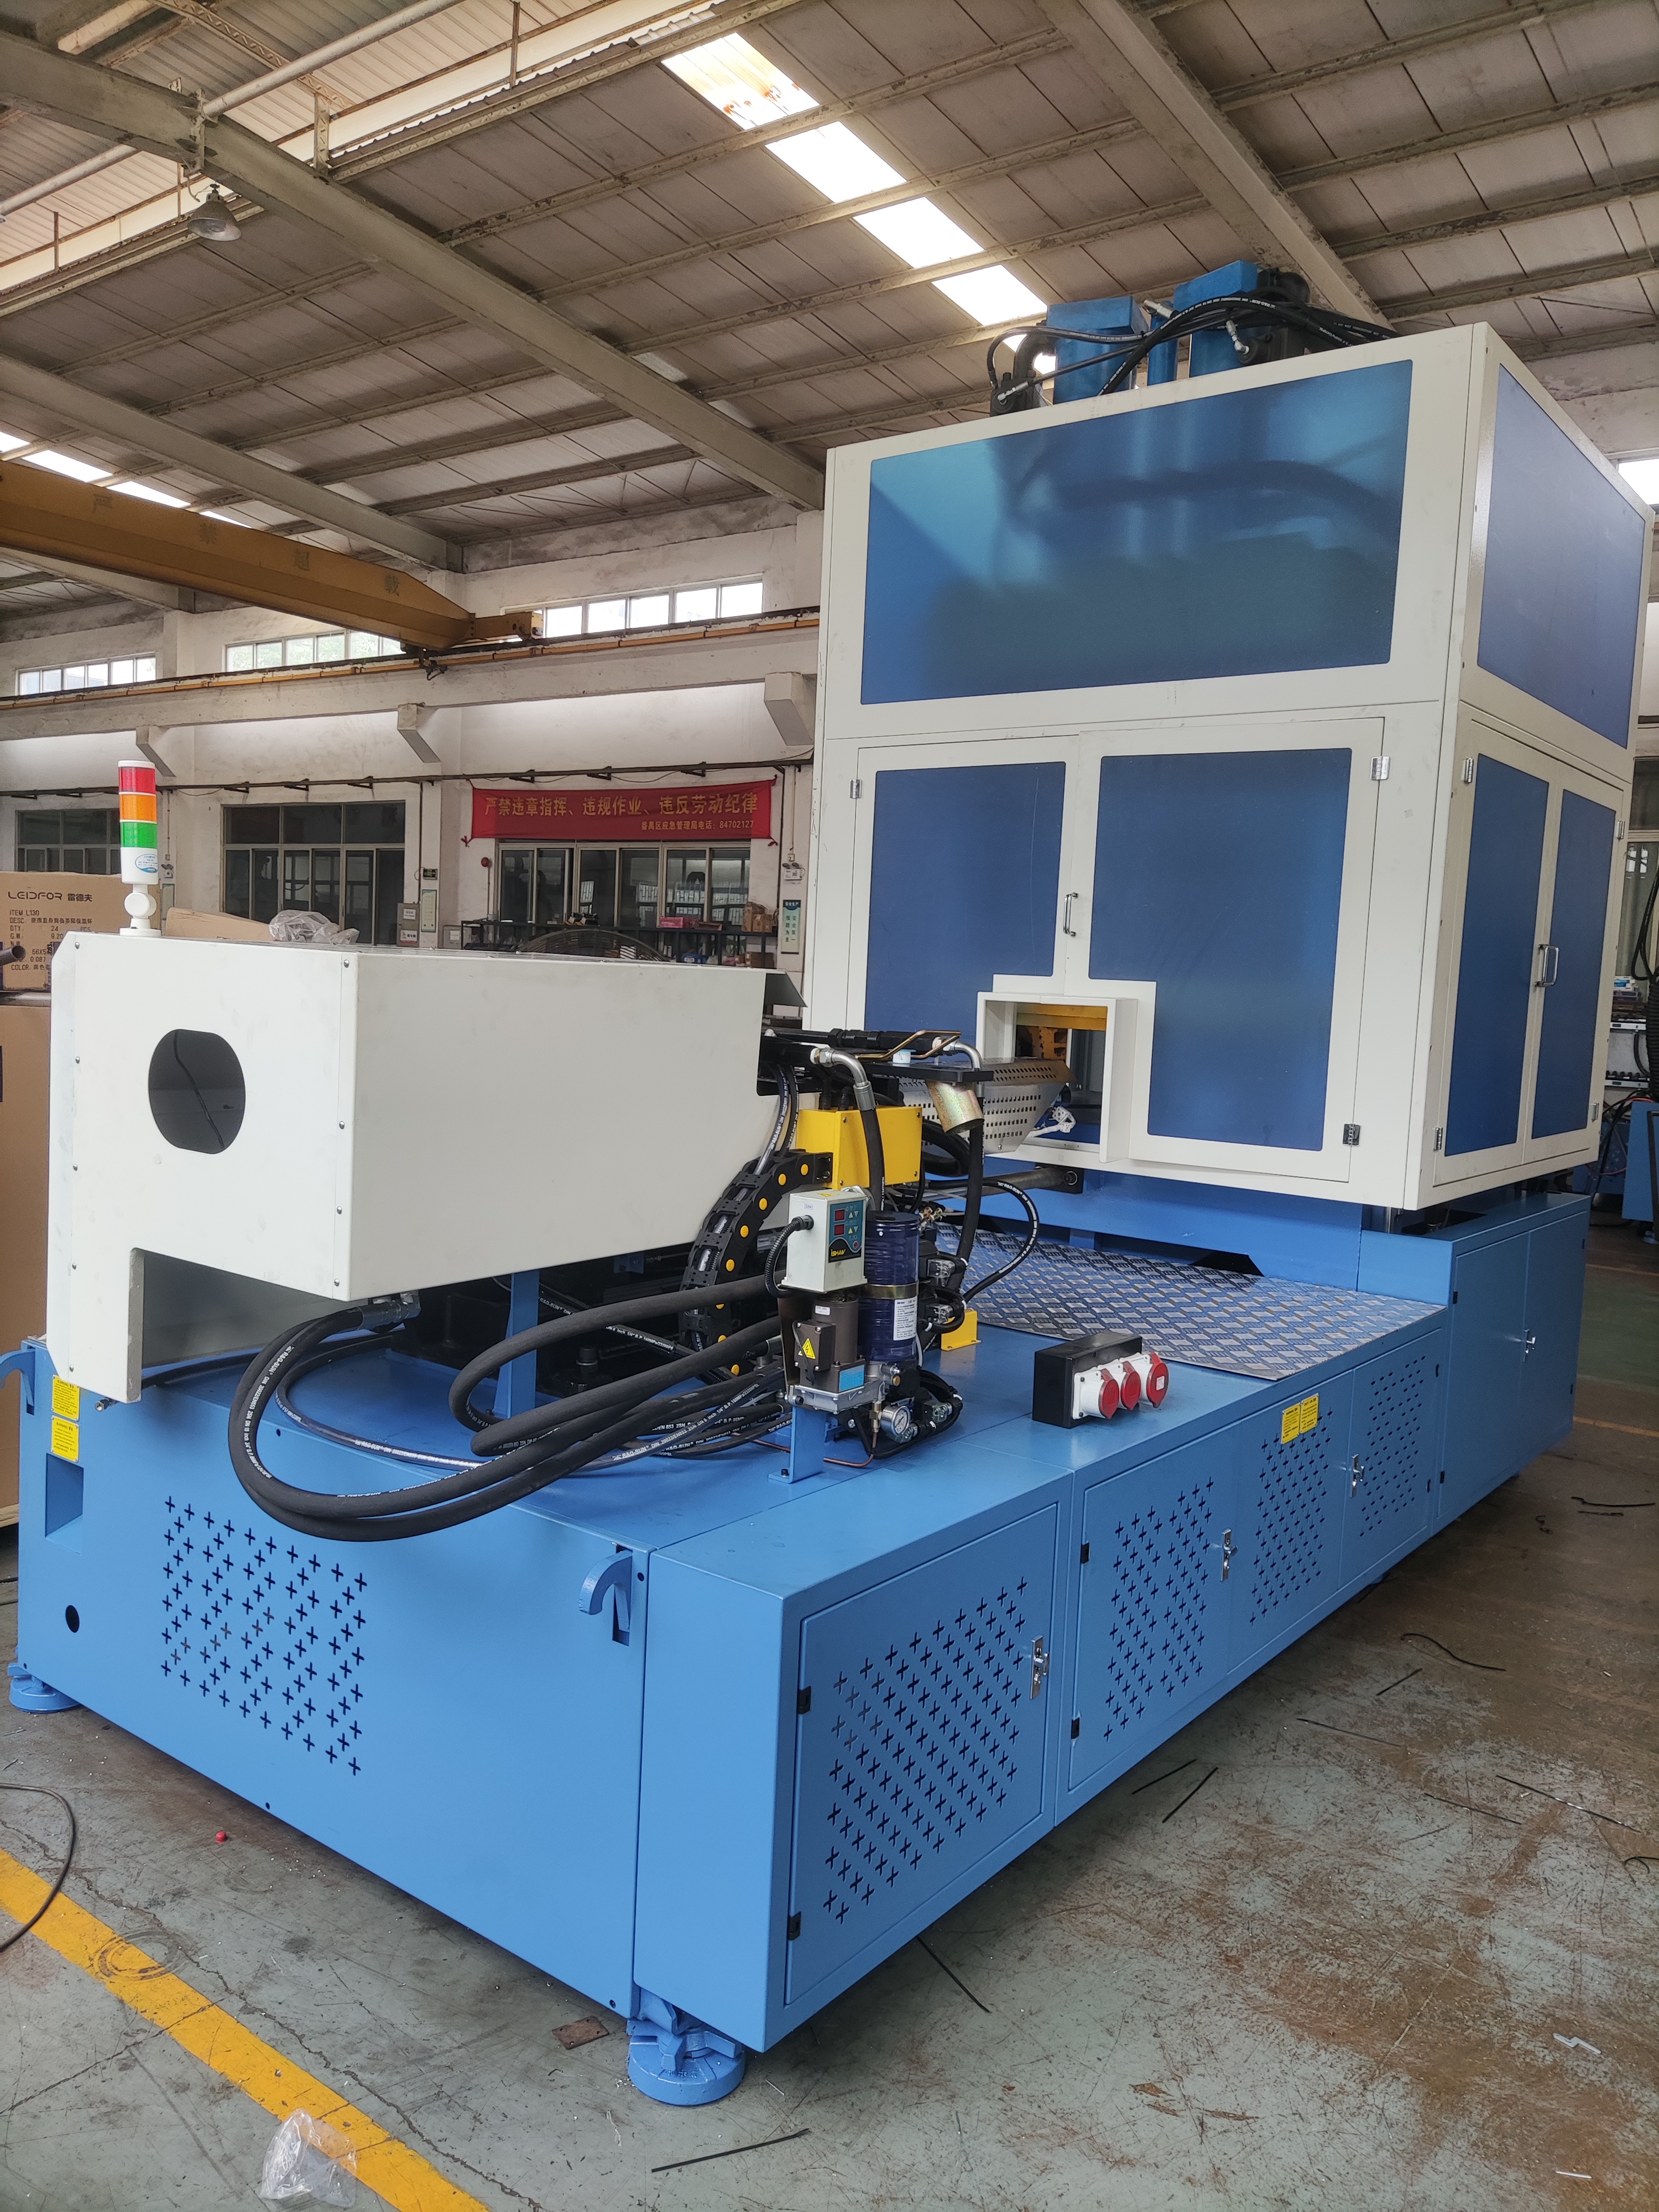
Ao avaliar novas máquinas, a força de fixação é uma especificação técnica primária. Geralmente medida em toneladas, essa força deve ser robusta o suficiente para manter o molde fechado com segurança durante fases intensas de injeção de alta pressão. Se a tonelagem for insuficiente, o molde pode separar-se ligeiramente. Isso resulta em imprecisões dimensionais ou flashes indesejados que estragam todo o lote.
Os engenheiros calculam a força de fixação necessária multiplicando a área projetada dos recipientes pela pressão da cavidade. No entanto, os compradores devem ser cautelosos. O superdimensionamento da máquina leva a gastos desnecessários de capital e consumo excessivo de energia. Além disso, a pegada física do aparelho é um factor financeiro crítico. O espaço da sala limpa está entre os imóveis mais caros em qualquer instalação de produção. Um design compacto e otimizado permite que os fabricantes maximizem o rendimento da sala limpa sem sacrificar a capacidade de produção.
Os requisitos de produção determinam fortemente o dimensionamento do equipamento. O frasco de 100ml continua sendo um padrão absoluto da indústria para medicamentos líquidos, abrangendo xaropes para tosse, suspensões pediátricas e antiácidos líquidos. Ao selecionar um Máquina ISBM de recipiente farmacêutico de 100ml , os gerentes de produção devem avaliar meticulosamente as configurações específicas da cavidade e os tempos de resposta hidráulica.
Especificamente, a produção deste volume em uma plataforma de média tonelagem normalmente envolve uma configuração de molde de 6 ou 8 cavidades. Os compradores precisam analisar o tempo do ciclo em relação à produção horária necessária. Uma configuração bem otimizada de 6 cavidades executando um ciclo de 15 segundos rende exatamente 1.440 garrafas por hora. Garantir que a unidade de injeção possa fornecer continuamente o peso exato da injeção para esta configuração de múltiplas cavidades sem degradação térmica é crucial para manter a produção estável.
A espessura uniforme da parede é vital para evitar pontos fracos que poderiam romper durante o transporte, enchimento ou esterilização terminal. Alcançar esta uniformidade requer controle microscópico tanto da pressão de injeção quanto da velocidade da haste de estiramento. Se a velocidade de injeção flutuar, a pré-forma sofrerá com a distribuição desigual do material.
Durante a fase de sopro, a haste extensível deve descer a uma taxa altamente controlada e programável para distribuir o polímero uniformemente pela cavidade do molde. Plataformas avançadas utilizam hastes tensoras acionadas por servo. Eles fornecem perfis de velocidade exatos ajustáveis em milímetros, garantindo consistência absoluta em cada lote produzido.
Os equipamentos de embalagem farmacêutica operam sob o olhar atento de estruturas regulatórias rígidas, principalmente as Boas Práticas de Fabricação internacionais. Um confiável A máquina para fabricar garrafas farmacêuticas deve ser construída do zero, usando materiais não contaminantes. Todos os componentes que entram em contato incidental com a resina bruta ou com o fluxo de ar limpo acima dos frascos abertos devem ser fabricados com materiais aprovados pela FDA, como o aço inoxidável 316L.
Além da seleção de materiais, o projeto físico deve evitar superfícies horizontais onde a poeira possa se acumular. A utilização de arquitetura inclinada permite fácil lavagem e higienização. Além disso, quaisquer lubrificantes utilizados nas peças móveis devem possuir certificação de qualidade alimentar para mitigar agressivamente o risco de contaminação química.
A integração de maquinaria industrial pesada numa sala limpa com certificação ISO requer uma avaliação cuidadosa da geração de partículas. A maioria dos ambientes de embalagens médicas exige um padrão ISO Classe 7 ou Classe 8. Para conseguir isso, os compradores devem priorizar máquinas com áreas de moldagem totalmente fechadas que se conectem facilmente a unidades localizadas de filtragem de ar particulado de alta eficiência.
As máquinas hidráulicas tradicionais representam um risco grave devido a possíveis vazamentos de óleo e névoas de óleo em aerossol, que podem comprometer instantaneamente um ambiente estéril. Portanto, sistemas servo-acionados totalmente elétricos ou híbridos são fortemente recomendados. Ao eliminar a parte hidráulica exposta na zona de moldagem, esses modelos utilizam servomotores elétricos limpos para operações de fixação e alongamento. Isso protege efetivamente a integridade da sala limpa.
A indústria médica depende fortemente de um portfólio diversificado de polímeros, cada um escolhido por características químicas e físicas altamente específicas. Uma plataforma de fabricação ideal deve possuir flexibilidade térmica e design de parafuso especializado para processar múltiplas resinas de grau farmacêutico sem problemas.
O tereftalato de polietileno é o campeão indiscutível em medicamentos líquidos orais e vitaminas devido à sua transparência semelhante à do vidro e à excelente barreira ao dióxido de carbono. O polipropileno, por outro lado, é o material preferido para frascos de fluidos intravenosos e soluções oftálmicas que requerem esterilização terminal. Ele suporta facilmente a autoclavagem de 121 graus Celsius sem deformar. Para produtos biológicos de última geração e seringas pré-cheias, a máquina deve lidar com polímeros cicloolefínicos, que oferecem extrema pureza e resistência à quebra, mas exigem parâmetros de processamento altamente sensíveis.
Diferentes plásticos de grau médico exibem pontos de fusão e limites de degradação térmica muito diferentes. Por exemplo, ao mudar de resinas padrão para copolímeros avançados, os operadores devem gerenciar cuidadosamente o processo de secagem e fusão. Mesmo traços de umidade ou leve superaquecimento podem arruinar a clareza óptica e gerar subprodutos tóxicos.
Para combater isso, o equipamento deve apresentar controladores avançados de temperatura proporcional-integral-derivativa em todo o cilindro de injeção. A estação de condicionamento deve permitir o aquecimento por zonas, aplicando temperaturas distintas ao gargalo, corpo e base da pré-forma. Este gerenciamento térmico direcionado acomoda as características específicas de estiramento do plástico escolhido, evitando a geração de acetaldeído e garantindo a integridade estrutural.
No domínio das embalagens médicas, o acabamento do gargalo é sem dúvida a característica anatômica mais crítica do frasco. Ele serve como interface primária entre o contêiner e o sistema de fechamento. Para evitar vazamento catastrófico, oxidação ou contaminação do medicamento, o gargalo deve ser moldado com precisão impecável.
É aqui que investir em um prêmio A máquina de moldagem por sopro e injeção de recipientes farmacêuticos realmente compensa. Como o gargalo é formado durante a fase inicial de injeção de alta pressão e permanece firmemente preso no anel do gargalo durante todo o processo de sopro, a distorção térmica é totalmente evitada. Os compradores devem verificar se o aparelho pode manter consistentemente tolerâncias rígidas de mais ou menos 0,1 milímetros. Essa precisão microscópica é legalmente obrigatória para a aplicação confiável de fechos à prova de crianças e faixas de segurança invioláveis.
Mesmo com mecânica altamente precisa, a garantia de qualidade não pode ser deixada apenas à inspeção visual humana. A fabricação moderna exige que o equipamento se integre perfeitamente aos sistemas automatizados de inspeção visual em linha. Esses conjuntos de câmeras de alta velocidade escaneiam cada garrafa à medida que ela é ejetada na esteira de saída.
Se o sistema de controle central se comunicar diretamente com o sistema de visão, ele poderá acionar instantaneamente uma comporta de rejeição pneumática. Isso garante que qualquer recipiente que apresente manchas cosméticas, manchas pretas carbonizadas ou distribuição irregular nas paredes seja descartado antes mesmo de chegar à linha de embalagem estéril. O resultado é um rendimento perfeito garantido para o usuário final.
A complexidade inerente do processo de uma etapa exige uma interface homem-máquina excepcionalmente intuitiva. Os operadores devem ser capacitados para monitorar as pressões de injeção, ajustar as velocidades de estiramento e monitorar os tempos de ciclo em tempo real, sem navegar em submenus confusos.
Para conformidade farmacêutica, a interface deve suportar capacidades de registo de dados que cumpram requisitos regulamentares rigorosos relativos a registos eletrónicos. Isso inclui autenticação rigorosa do usuário, trilhas de auditoria seguras e a incapacidade de alterar dados históricos de produção. Uma tela sensível ao toque multilíngue com ferramentas de diagnóstico integradas ajuda os técnicos a identificar rapidamente a causa raiz de um alarme, reduzindo drasticamente o tempo de inatividade para solução de problemas.
As organizações de fabricação contratada raramente têm o luxo de produzir uma garrafa de tamanho único durante todo o ano. Uma instalação pode administrar frascos de diagnóstico de 50 ml na segunda-feira e precisar mudar para frascos de suspensão de 200 ml na quinta-feira. Nestes ambientes dinâmicos, o tempo de inatividade das máquinas atua como um enorme dreno financeiro.
A implementação de protocolos de troca de dados em um minuto é altamente benéfica. Em vez de lutar com chaves pesadas durante horas, os modernos mecanismos de liberação rápida sem ferramentas permitem que um único técnico troque rapidamente cavidades de injeção, hastes de estiramento e moldes de sopro. Máquinas projetadas para trocas rápidas podem reduzir os tempos de configuração de um turno inteiro para menos de duas horas, maximizando significativamente a eficácia geral do equipamento.
Ao elaborar um orçamento de aquisição, é vital reconhecer que o preço de compra inicial representa apenas uma fração do custo total de propriedade. Durante uma vida útil padrão de dez anos, o consumo elétrico será responsável por uma parcela impressionante das despesas operacionais.
Máquinas hidráulicas antigas operam suas bombas continuamente, desperdiçando enormes quantidades de energia mesmo quando ociosas. Em contraste, as modernas máquinas hidráulicas ou totalmente elétricas servo-acionadas consomem energia exclusivamente quando o movimento mecânico é necessário. Esses sistemas avançados podem reduzir o consumo de energia em até cinquenta por cento, reduzindo as despesas mensais com serviços públicos e melhorando drasticamente a pegada de carbono da instalação.
Os custos da resina constituem uma despesa operacional contínua e implacável. Como o processo é inerentemente livre de rebarbas, ele naturalmente economiza um volume significativo de resina em comparação com os métodos de extrusão, que rotineiramente geram sucata maciça na forma de caudas e pescoços pinçados.
Para reduzir ainda mais o desperdício, é fundamental avaliar o sistema de câmara quente. Uma câmara quente altamente precisa e termicamente balanceada minimiza a baba e os fios na porta de injeção. Isto evita a formação de sprues plásticos sólidos que, de outra forma, exigiriam reafiação ou descarte. Ao combinar a produção sem sucata com uma eficiência energética agressiva, os fabricantes normalmente obtêm um retorno do investimento dentro de dezoito a trinta e seis meses.
A aquisição de equipamentos de produção industrial não é uma transação única e isolada. É o início de uma parceria operacional de longo prazo. Os compradores devem investigar rigorosamente as credenciais do fabricante. Parceria com um fornecedor de um A máquina para fabricar garrafas farmacêuticas de alta qualidade garante que você trabalhe com especialistas que entendem profundamente as nuances das qualificações de instalação, operação e desempenho exigidas pelas autoridades de saúde globais.
O tempo de inatividade não planeado da máquina pode paralisar toda uma cadeia de abastecimento, levando potencialmente a uma escassez crítica de medicamentos no mercado. Para se proteger contra isso, certifique-se de que o fornecedor ofereça treinamento abrangente ao operador no local durante a fase de comissionamento.
Além disso, verifique a força da sua infra-estrutura global de suporte técnico. O fabricante deve garantir o envio rápido de peças de reposição exclusivas. Os recursos de diagnóstico remoto são agora uma necessidade, permitindo que os engenheiros da fábrica solucionem problemas de software ou anomalias de sensores com segurança pela Internet, sem esperar dias pela chegada de um técnico de campo ao local.
A escolha do equipamento de embalagem farmacêutica certo requer um processo de avaliação meticuloso. Os líderes das instalações devem equilibrar habilmente engenharia de precisão, conformidade de salas limpas, flexibilidade de materiais e eficiência de custos a longo prazo para garantir operações diárias perfeitas.
Ao olhar além do preço inicial e focar no custo total de propriedade, na automação avançada e na redução de defeitos, você garante uma plataforma que protege seus resultados financeiros. Mais importante ainda, o investimento em maquinaria de alta qualidade garante a segurança, a pureza e a eficácia dos produtos médicos fornecidos a pacientes vulneráveis em todo o mundo.
Pronto para atualizar sua linha de produção de salas limpas? Para plataformas líderes do setor que atendem a todos os padrões rigorosos discutidos acima, explore a linha de máquinas JASU ISBM. Revise suas metas volumétricas específicas e solicite hoje mesmo um orçamento de maquinário personalizado para encontrar a solução de fabricação perfeita, adaptada aos seus projetos especializados de contêineres médicos.
A moldagem por sopro por injeção é normalmente usada para garrafas menores e mais simples e envolve um processo de duas etapas sem estiramento biaxial. A moldagem por sopro e estiramento por injeção adiciona uma etapa de alongamento mecânico usando uma haste de estiramento. Este alongamento biaxial alinha as cadeias poliméricas, proporcionando clareza óptica superior, propriedades aprimoradas de barreira a gases e maior resistência mecânica. Isto o torna a escolha ideal para recipientes farmacêuticos de alta qualidade.
Sim. Ao trocar os moldes de injeção, hastes de estiramento e moldes de sopro, uma única plataforma pode produzir uma ampla variedade de tamanhos e formas. No entanto, os compradores devem garantir que a força máxima de fixação e a capacidade de injeção possam acomodar confortavelmente a maior garrafa planejada, ao mesmo tempo em que permanecem eficientes em termos energéticos o suficiente para produzir tamanhos menores de maneira lucrativa.
Uma configuração dedicada para um volume de 100 ml geralmente envolve uma máquina de média tonelagem equipada com um molde multicavidades otimizado especificamente para resina de grau médico. Esta configuração maximiza a produção por hora, mantendo rigorosamente as tolerâncias rígidas do gargalo e a uniformidade da espessura da parede legalmente exigidas para medicamentos líquidos.
Absolutamente. Plataformas de alta qualidade são projetadas especificamente para conformidade em salas limpas. Os compradores devem procurar modelos de servo totalmente elétricos ou híbridos com peças móveis fechadas, superfícies de contato de aço inoxidável e sistema hidráulico com exposição zero. Esta arquitetura específica evita a atomização do óleo e a contaminação por partículas, satisfazendo facilmente os rigorosos requisitos regulamentares ISO.
Embora o cronograma financeiro exato varie com base no volume de produção, nos custos localizados da resina e no preço inicial da máquina, a maioria dos sistemas de alta eficiência oferece um retorno dentro de dezoito a trinta e seis meses. Esse retorno rápido é impulsionado principalmente por enormes economias de energia elétrica, produção sem sucata, custos reduzidos de mão de obra por meio da automação e taxas de defeitos drasticamente mais baixas em comparação com equipamentos legados.
O processo de 1 etapa mitiga a contaminação completando todo o ciclo de injeção, condicionamento e sopro em uma única máquina fechada. Como a pré-forma nunca sai do ambiente estéril da máquina para ser armazenada ou transportada em caixas, o risco de poeira, contato humano ou partículas transportadas pelo ar entrarem no recipiente é completamente eliminado.
Quando adequadamente mantida e operada dentro dos limites de tonelagem especificados, uma máquina acionada por servo de alta qualidade pode facilmente operar com eficiência por dez a quinze anos. A manutenção de rotina dos sistemas de câmara quente, a calibração regular dos servomotores e a adesão aos protocolos de higienização de salas limpas prolongarão significativamente a vida operacional do equipamento.
